عملية التخليل والتزييت للفولاذ الكربوني: دليل فني شامل
تتكون على معظم ألواح ولفائف الصلب الكربوني المنتجة في مصانع الدرفلة على الساخن طبقة سميكة زرقاء داكنة من أكسيد الحديد المغناطيسي (Fe3O4) على سطحها. هذه الطبقة هشة، وتتشقق تحت ضغط التشكيل، وتُسرّع التآكل أثناء التخزين والاستخدام. إزالتها بشكل كامل أمر لا غنى عنه، إذ يعتمد التصاق الطلاء، وجودة الجلفنة، وأداء الدرفلة على البارد، وعمليات التشكيل اللاحقة، على خلو السطح من الأكاسيد. الطريقة الصناعية القياسية للحصول على سطح نظيف هي التخليل متبوعًا بالتزييت ، ويُشار إليها اختصارًا بـ P&O في مصطلحات المصانع.
تشرح هذه المقالة عملية التخليل والتزييت خطوة بخطوة - الكيمياء، وتخطيط الخط، والتحكم في الوقت/درجة الحرارة، والضوابط البيئية، وأهداف جودة السطح، ومواصفات الشراء التي يجب عليك وضعها في طلب الشراء لضمان حصولك على مواد ذات سطح نظيف ومزيت بشكل موحد وسهل التخزين.
ما هو التخليل والتزييت؟
التخليل عملية تنظيف كيميائية للأسطح تستخدم محاليل حمضية ساخنة لإذابة أكاسيد الحديد (قشور المطاحن، والصدأ، وتغير لون اللحام) من سطح الفولاذ الكربوني. بمجرد إزالة القشور، تتم حمايته فورًا من إعادة الأكسدة بتطبيق مُتحكم به لزيت مانع للصدأ . يدمج خط التخليل المُدمج (PL) أو خط التخليل والزيت (P&O) هذه العمليات في عملية واحدة مستمرة للملفات والصفائح المدرفلة على الساخن.
لماذا يُعدّ التخليل والتزييت أمراً مهماً؟
يزيل قشور المطاحن والصدأ: تتميز طبقة الأكسدة الناتجة عن الدرفلة الساخنة بضعف التصاق الطلاء بها، كما أنها تتشقق تحت ضغط التشكيل. يوفر التخليل طبقة أساسية موحدة وخالية من الأكاسيد.
يوفر حماية مؤقتة من التآكل: يمنع الطلاء الزيتي الصدأ السريع أثناء التخزين في المستودعات والشحن.
تحسين عمليات المعالجة اللاحقة: تتطلب عمليات الدرفلة على البارد والجلفنة والطلاء سطحًا خاليًا من القشور لتجنب عيوب السطح.
يُمكّن من تحقيق دقة عالية في سمك السماكة: تتميز اللفائف المعالجة بالتخليل بسطح أكثر اتساقًا، مما يحسن التحكم في مقياس مطحنة الدرفلة على البارد.
يحسن جودة اللحام واللحام بالنحاس: يؤدي تنظيف الفولاذ إلى لحام أكثر تجانسًا مع تقليل التناثر والمسامية.
كيمياء حمض التخليل
تهيمن ثلاثة أنظمة حمضية على عملية تخليل الفولاذ الكربوني. ولكل منها خصائص تشغيلية خاصة بها، ومتطلبات معالجة النفايات، ومدى ملاءمتها لدرجات مختلفة.
نظام حمضي
التركيز (النموذجي)
درجة الحرارة (درجة مئوية)
الايجابيات
سلبيات
حمض الهيدروكلوريك (HCl)
10 - 20٪
٢٠٢٤/٢٠٢٣
تخليل سريع، إزالة جيدة للترسبات، تجديد سهل، تقليل التقصف الهيدروجيني
الأبخرة القوية (بخار حمض الهيدروكلوريك)، تتطلب أجهزة تنقية الأبخرة
حمض الكبريتيك (H2SO4)
8 - 25٪
٢٠٢٤/٢٠٢٣
حمض أرخص، تركيبة كيميائية معروفة، مناسب للترسبات السميكة
بطء عملية التخليل، خطر الإفراط في التخليل (فقدان الحديد)، زيادة هشاشة الهيدروجين
مزيج من الأحماض (مزيج من حمض الهيدروكلوريك وحمض الكبريتيك)
-
-
الفوائد المجمعة
معالجة النفايات المعقدة
تستخدم معظم خطوط التخليل الحديثة حمض الهيدروكلوريك (HCl) بتركيز 12-18% ودرجة حرارة 75-85 درجة مئوية بسبب أوقات الدورة الأسرع، والتشطيب السطحي الأفضل، وتجديد الحمض بسهولة عن طريق امتصاص السائل المستهلك على طبقات الراتنج أو التجديد بالرش والتحميص.
إضافات مثبطات الحموضة
لتقليل تأثير الحمض على المعدن المكشوف بعد إزالة القشور (المعروف باسم "التخليل الزائد" أو "فقدان الحديد")، تحتوي أحواض التخليل على مثبطات عضوية - عادةً ما بين 0.1 و0.5% من مركبات مثل رودين ، بيرول ، أو تركيبات خاصة تعتمد على الأمينات أو الكحولات الدهنية. تقلل هذه المثبطات معدل ذوبان الفولاذ النظيف بنسبة 70-90% مع الحفاظ على تأثير الحمض على الأكسيد دون تغيير يُذكر. يبلغ معدل فقدان الحديد النموذجي في خط إنتاج حديث مُثبَّط باستخدام حمض الهيدروكلوريك ما بين 0.5 و2.0% من سُمك الشريط لكل جانب.
تخطيط خط التخليل
يتكون خط إنتاج المخلل والزيت الحديث والمستمر من هذه المراحل:
قسم الدخول / بكرة المكافأة: تحميل اللفائف، وفك اللفائف، وتقليم نقاط اللحام.
اللحام / الخياطة: ربط أطراف الملفات عن طريق اللحام التناكبي السريع أو الخياطة للمعالجة المستمرة.
برج لوبر: تتراكم الشرائط للسماح بالتمرير المستمر أثناء توقف أقسام الدخول/الخروج.
التسخين المسبق (اختياري): يؤدي تسخين الشريط مسبقًا إلى درجة حرارة 40-60 درجة مئوية إلى تحسين كفاءة التخليل وتقليل الصدمة الحرارية.
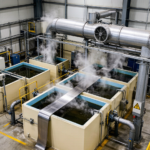
خزانات التخليل (3-5 متصلة على التوالي): تدفق الحمض المعاكس: حمض جديد في الخزان الأخير، وحمض مستهلك يفيض من الخزان الأول. كل خزان يعرض الشريط لمدة تتراوح بين 15 و60 ثانية.
شطف الماء: مرحلتان من الشطف بالماء منزوع الأيونات أو الماء العذب لإزالة الحمض المتبقي وأملاح الحديد المذابة.
الشطف بالماء الساخن / التخميل: الشطف النهائي بالماء الساخن (60 - 80 درجة مئوية) غالباً مع إضافة مادة قلوية خفيفة للتخميل.
لفائف التجفيف بالهواء / لفائف الضغط: يزيل الماء السطحي بكميات كبيرة قبل التزييت.
التنظيف الإلكتروليتي (اختياري): بعض الخطوط تضيف التنظيف الإلكتروليتي الكاثودي أو الأنودي لمزيد من النظافة.
محطة التزويد بالزيت: تقوم آلة الطلاء بالرول أو آلة التزييت الكهروستاتيكية بتطبيق 0.5 - 3.0 جم/م² من الزيت المانع للصدأ لكل جانب.
مُعدِّل الشد / جهاز التمديد:
المتقلب الجانبي: يقوم بتشذيب الحواف غير المستوية.
محطة التفتيش: فحص الجودة البصرية والسطحية.
قسم الخروج / بكرة الشد: يقوم بلف لفائف P&O الجاهزة لتغليفها وشحنها.
معايير العملية التي يجب أن تعرفها
معامل
القيمة النموذجية
تأثير
تركيز حمض الهيدروكلوريك
12 - 18٪
ارتفاع درجة الحرارة = تخليل أسرع، أبخرة حمضية أكثر
درجة حرارة التخليل
75 - 85 ° C
كلما زاد الارتفاع زادت السرعة، ولكن زاد البخار وكان الهجوم أكثر تجانسًا.
سرعة الشريط
60-180 م / دقيقة
كلما كان التخليل أسرع، قل وقت التخليل لكل متر، ويتطلب ذلك درجة حرارة حمض أعلى.
إجمالي وقت التخليل (التراكمي عبر الخزانات)
45 - 180 ثانية
كلما طالت المدة، زادت إزالة الترسبات الكلسية بشكل كامل، وزاد فقدان الحديد.
محتوى الحديد (في حوض الاستحمام، كحد أقصى)
80 – 130 غ/ل من الحديد
ارتفاع الكفاءة يعني انخفاضها، ويجب إعادة توليدها
درجة حرارة ماء الشطف
60 - 80 ° C
الشطف بالماء الساخن = تجفيف أفضل، وبقايا أقل
وزن طبقة الزيت
0.5 – 3.0 غ/م² لكل جانب
كلما زادت القيمة، كان التآكل أفضل، ولكن قد يؤثر ذلك على اللحام أو الطلاء.
نوع الزيت (النموذجي)
زيت معدني مانع للصدأ (النوع الأول، الفئة أ)
مناسب للتخزين الداخلي لمدة تصل إلى 6-12 شهرًا
خشونة السطح بعد التخليل
را 2 – 8 ميكرومتر
مصمم لتحسين التصاق الطلاء أو أكثر نعومة للألواح التجميلية
بعد التخليل: أهداف جودة السطح
ينبغي أن يفي ناتج خط التخليل والزيت المُتحكم فيه جيدًا بالمعايير السطحية التالية:
اللون: لون رمادي باهت موحد إلى أبيض مائل للصفرة. تشير الخطوط الرمادية الداكنة إلى بقايا قشور المطحنة؛ وتشير بقع الصدأ إلى نقص الزيت.
خشونة السطح: Ra 2 – 5 ميكرومتر نموذجي للملفات الملفوفة بالملح والمدلفنة على الساخن والمناسبة لمزيد من المعالجة.
لا يوجد مقياس مرئي: في محطة الفحص، قم بالمسح باستخدام مصباح الأشعة فوق البنفسجية أو الفحص البصري تحت إضاءة مائلة.
تجانس الزيت: تم فحص وزن الطلاء بواسطة تقنية FTIR أو المسح الوزني في نقاط متعددة على طول الملف.
لا توجد بقايا حمضية: يجب أن يكون الرقم الهيدروجيني لمستخلص المياه السطحية ≥ 4.5 لمنع التآكل داخل العبوة.
عيوب التخليل الشائعة وكيفية تجنبها
خلل
عرض
سبب
الوقاية
المقياس المتبقي
خطوط داكنة، بقع خشنة
وقت التخليل غير كافٍ، درجة حرارة منخفضة، حمض غير نظيف
زيادة درجة الحرارة/الوقت، ومراقبة تركيز الحمض
تأليب
ثقوب صغيرة على السطح
الإفراط في التخليل، ارتفاع نسبة الحديد في المحلول، عدم وجود مثبط
استبدل الحمام، أضف مثبطًا، قلل الوقت
تسليط الضوء على
أشرطة أفتح/أغمق على طول اللفة
تدفق غير منتظم للحمض، بكرات ضغط تالفة، مشاكل في التذبذب
بكرات تسوية الخدمة، ضبط تردد التذبذب
صدأ الفلاش
ظهور بقع برتقالية اللون خلال 24 ساعة من التخليل
طبقة الزيت رقيقة جدًا، نوع الزيت غير مناسب، رطوبة التخزين
زيادة طبقة الزيت، والتحول إلى زيت من النوع الثاني، والتخزين في مكان جاف
التقصف الهيدروجينى
التصدع المتأخر في الدرجات عالية المقاومة
امتصاص مفرط للهيدروجين من حمام الحمض، وخاصة حمض الكبريتيك (H2SO4).
يُخبز بعد التخليل (200 درجة مئوية لمدة 4 ساعات)، ويُستخدم حمض الهيدروكلوريك بدلاً من حمض الكبريتيك.
بقع التخليل / بقع سوداء
بقع داكنة، غالباً ما تكون على شكل بقع
هجوم حمضي موضعي، مثبط غير متساوٍ
تحسين خلط المثبط، وفحص شطف الماء
مواصفات التخليل والتزييت التي يجب إدراجها في أمر الشراء
عند شراء لفائف أو ألواح P&O، يرجى تضمين ما يلي في طلب الشراء أو المواصفات الفنية:
صقل الأسطح: "مُخلّل ومُزيّت، مناسب لمزيد من الدرفلة على البارد / الطلاء / الجلفنة حسب الاقتضاء."
نوع الزيت ولزوجته: حدد درجة الزيت (على سبيل المثال، "ASTM A1008 نوع زيت مانع الصدأ للفولاذ التجاري، 1.0 - 2.0 جم/م² لكل جانب").
أقصى خشونة للسطح: إذا لزم الأمر، حدد قيمة Ra (على سبيل المثال، "Ra ≤5 ميكرومتر").
نظافة السطح: "خالٍ من قشور المطاحن والصدأ وبقايا الأحماض؛ درجة حموضة مستخلص السطح ≥ 4.5."
حد الصدأ السريع: "لا توجد بقع صدأ ظاهرة عند الاستلام في مستودع المشتري، وذلك لمدة X أسابيع / أشهر من تاريخ الشحن."
مدة التخزين: حدد المدة التي يجب أن يبقى فيها السطح خالياً من الصدأ في ظل ظروف تخزين محددة.
معالجة البيئة والنفايات
تُنتج عملية التخليل مياه صرف حمضية غنية بالحديد، بالإضافة إلى رذاذ وأبخرة حمضية. تشمل الخطوط الحديثة ما يلي:
تجديد الحمض: يستخلص نظام التحميص بالرش أو نظام الطبقة المميعة حمض الهيدروكلوريك من كلوريد الحديد، ويعيده كحمض جديد.
معالجة مياه الصرف الصحي: معادلة باستخدام الجير (Ca(OH)₂) لترسيب الحديد على شكل رواسب هيدروكسيد الحديد، ثم الترسيب والترشيح.
تنظيف الأبخرة: أجهزة تنقية الغازات ذات الأبراج المعبأة بمحلول هيدروكسيد الصوديوم لالتقاط بخار حمض الهيدروكلوريك قبل تصريفه.
معالجة الحمأة: يتم تجفيف رواسب هيدروكسيد الحديد، ثم يتم دفنها في مكبات النفايات (وفقًا للأنظمة) أو، بشكل متزايد، يتم إرسالها لاستخلاص المعادن في أفران الأسمنت أو صناعة الصلب.
يمكن لمصنع الصلب المتكامل الحديث المزود بمعالجة كاملة لمخلفات التخليل إعادة تدوير 95 - 99٪ من حمضه وتقريبًا كل مياه الشطف - مما يجعل عملية التخليل عملية أكثر استدامة بكثير مما كانت عليه قبل 30 عامًا.
مقارنة بين ظروف السطح P&O وغيرها من ظروف السطح للملفات المدرفلة على الساخن
حالة السطح
حالة السطح
تطبيق نموذجي
مدرفلة على الساخن، على قشور المطاحن (HR)
قشور المطحنة الزرقاء الداكنة / السوداء سليمة
تطبيقات هيكلية، ألواح للتصنيع حيث يكون الحجم مقبولاً
مخلل ومزيت (P&O)
رمادي نظيف، مزيت
مواد التغذية للدرفلة على البارد، وتصنيع الأنابيب، والتصنيع الذي يتطلب سطح لحام نظيف
مخلل، ومُزيت، ومُمرر عبر القشرة
نظيف، ومُدحرج قليلاً للحصول على سطح مستوٍ
ألواح السيارات المكشوفة، والقطع المعدنية عالية الدقة
المدرفلة على البارد (CR)
ناعم، لامع، زيتي
الأجهزة المنزلية، السيارات، تطبيقات السحب العميق
مجلفن (GI / GA)
مطلي بالزنك (بالغمس الساخن أو الجلفنة)
أعمال البناء الخارجية، هياكل السيارات، أنظمة التدفئة والتهوية وتكييف الهواء
تقوم دائرة إعادة تدوير الحمض بتحويل محلول التخليل المُستعمل (كلوريد الحديد) إلى حمض قابل لإعادة الاستخدام. التقنيتان الرئيسيتان هما:
الأسلوب
الناتج
معدل الاسترداد
تكلفة الطاقة
محمصة بالرش
مسحوق أكسيد الحديد + 18-20% حمض الهيدروكلوريك
95 - 99٪
درجة حرارة عالية (450 - 600 درجة مئوية)
مفاعل ذو طبقة مميعة
مسحوق أكسيد الحديد + 18-20% حمض الهيدروكلوريك
95 - 99٪
درجة حرارة عالية (200 - 350 درجة مئوية)
تبادل الأيونات الراتنجي
ماء نظيف + محلول كلوريد الحديد
تم استخلاصه على شكل أكسيد الحديد بعد التجفيف
متوسط
غالباً ما يتم بيع أكسيد الحديد المستخلص كمادة خام للأصباغ أو إنتاج الفريت أو مواد خام لصناعة الصلب - مما يغلق الحلقة.
التخليل مقابل إزالة الترسبات الميكانيكية
تُستخدم أيضًا طرق إزالة الترسبات الميكانيكية للألواح السميكة والأنابيب ذات الأقطار الكبيرة. ولكل طريقة مزاياها وعيوبها:
التفجير بالرصاص + التخليلإزالة الترسبات الكلسية باستخدام حمام الملح (القلوي)
الأسلوب
تقنية
الايجابيات
سلبيات
الطلقة الناسفة
تصطدم طلقات الرصاص الفولاذية بالسطح، فتتسبب في تشقق القشرة.
لا يحتوي على أحماض، ولا أبخرة، ويعمل مع الصفائح السميكة
يُخشن السطح؛ وقد يترك حبيبات عالقة
بالجمع بين الطريقتين: تزيل الحقنة 80-90% من القشور؛ ويزيل المخلل الباقي.
أسرع، استهلاك أقل للأحماض
تكلفة رأسمالية أعلى لخطين
إزالة الترسبات الكلسية بنفث الماء
يؤدي رش الماء عالي الضغط إلى تآكل الترسبات الكلسية
لا مواد كيميائية، ولا أبخرة
أبطأ من الحمض؛ فعالية محدودة على الترسبات الكبيرة
يتفاعل حمام هيدروكسيد الصوديوم المنصهر مع الترسبات الكلسية
فعال للفولاذ المقاوم للصدأ، وكذلك لإزالة الترسبات الكلسية الكثيفة.
طاقة مكثفة
تستخدم خطوط التخليل الحديثة للفولاذ الكربوني عملية السفع بالرصاص متبوعة بالتخليل الخفيف - هذا المزيج يقلل من استهلاك الأحماض بنسبة 30 - 50٪، ويقلل من حجم مياه الصرف الصحي، وينتج سطحًا أكثر تجانسًا للمعالجة اللاحقة.
استهلاك الطاقة والمياه المحدد
يستهلك خط التخليل والزيت المستمر النموذجي الذي يعمل بسرعة 120 متر/دقيقة (لكل طن من الشريط المعالج):
إدخال
الكمية
حمض الهيدروكلوريك (100% أساس حمض الهيدروكلوريك)
5 – 8 كجم/طن
ماء المعالجة (الشطف + التعويض)
1.5 – 3.0 م³/طن
البخار (لتسخين حمام الحمض)
40 – 70 كجم/طن
زيت مانع للصدأ
0.6 – 2.0 كجم/طن
الطاقة الكهربائية (محركات الخطوط)
50 – 80 كيلوواط ساعة/طن
الجير (لمعالجة مياه الصرف الصحي)
8 – 12 كجم/طن
يمكن للخطوط الحديثة المتطورة ذات التكامل الكامل للطاقة، وتدفق المياه المتتالي، واستعادة الحرارة أن تقلل من هذه التكاليف بنسبة 20 إلى 40٪ مما يجعل لفائف P&O أكثر استدامة من المصانع القديمة.
التاريخ والتبني الحديث
بدأ استخدام التخليل صناعيًا في صناعة الصلب في أواخر القرن التاسع عشر، وكان حمض الكبريتيك هو المادة المستخدمة في البداية. وبدأ التحول إلى حمض الهيدروكلوريك في خطوط الإنتاج المستمرة في منتصف القرن العشرين، وانتشر استخدامه على نطاق واسع خلال سبعينيات وثمانينيات القرن نفسه مع توسع مصانع إنتاج الشرائح المستمرة. واليوم، يُخلّل ويُزيت أكثر من 80% من لفائف الصلب الكربوني المدرفلة على الساخن قبل شحنها، مما يعكس الضرورة التقنية وسهولة عمليات المعالجة اللاحقة.
في الوقت نفسه، ازداد وزن اللفائف بشكل كبير. ففي عام 1960، كانت خطوط الإنتاج تعالج لفائف بوزن 5-8 أطنان بسرعة 30-50 مترًا في الدقيقة؛ أما اليوم، فتعالج الخطوط الحديثة لفائف بوزن 25-30 طنًا بسرعة 120-200 متر في الدقيقة، وتصل سرعة أحدث مصانع العالم إلى 250 مترًا في الدقيقة مع لفائف بوزن 40 طنًا. وقد حفز هذا التحول الابتكار في تجديد الأحماض، والتحكم البيئي، والكشف عن العيوب.
ينصبّ التركيز مؤخراً على مراقبة الجودة الرقمية، وتحديداً الفحص الآلي للأسطح باستخدام كاميرات المسح الخطي مع تصنيف العيوب بواسطة تقنيات التعلّم الآلي. تُحدّد خطوط الإنتاج الحديثة إحداثيات العيوب في الوقت الفعلي، مما يُمكّن المشغل من تحديد الأجزاء المراد فصلها عند نقطة الخروج. هذا يُقلّل بشكل كبير من معدل المطالبات المتعلقة بالعيوب التي تصل إلى العملاء.
دليل الاختيار: متى تختار شركة P&O مقابل البدائل؟
تطبيق
السطح الموصى به
سبب
مادة خام الأنابيب الملحومة بالمقاومة الكهربائية
P&O
خالٍ من القشور لضمان لحام نظيف
علف مطحنة الدرفلة على البارد
بي آند أو أو مُلدّن
سطح خالٍ من القشور لتشكيل الدرفلة على البارد
التشكيل بالضغط (ألواح السيارات)
مدرفلة على البارد (ممررة بالجلد)
أفضل تشطيب سطحي وتجانس
الاستخدام الإنشائي المدرفل على الساخن
قشور المطحنة (بدون مخلل)
الحجم مقبول؛ التكلفة المثلى
البناء في الهواء الطلق
مجلفن (GI / GA)
الحماية من التآكل الجوي
قاعدة الرسم
شركة بي آند أو أو المدرفلة على البارد
تنظيف السطح لضمان التصاق الطبقة التمهيدية
الأسئلة الشائعة
هل تخضع لفائف شركة P&O لحدود مدة التخزين؟
نعم. يوفر الزيت القياسي المانع للصدأ المستخدم في لفائف P&O التجارية حمايةً لمدة تتراوح بين 6 و12 شهرًا عند التخزين في أماكن مغلقة وجافة. بعد ذلك، يتدهور الزيت، وتتغلغل الرطوبة المتبقية، ويتكون الصدأ السطحي. للتخزين لفترات أطول (من 6 إلى 24 شهرًا)، يُنصح باستخدام زيت من النوع الثاني أو الثالث ذي تركيز أعلى من مثبطات الصدأ. عند الشحن للتصدير في حاويات، غالبًا ما تُضاف طبقة إضافية من ورق أو غشاء مثبطات التآكل المتطايرة (VCI) داخل فتحة اللفة.
هل يمكن لحام الملفات المعالجة بالتخليل دون الحاجة إلى تحضير إضافي للسطح؟
نعم، يمكن لحام لفائف P&O مباشرةً دون الحاجة إلى تنظيف ميكانيكي أو كيميائي إضافي، وهي إحدى المزايا الرئيسية مقارنةً بالمواد المدرفلة على الساخن. وللحصول على أفضل جودة لحام، امسح السطح بقطعة قماش نظيفة وجافة لإزالة الزيت الزائد (إذ يمكن أن يتسبب الزيت الزائد في حدوث مسامية في اللحام المحمي بالغاز). أما بالنسبة للأجزاء المجلفنة، فإن طبقة الزنك تتطلب إعدادات مختلفة لمعايير اللحام (مدخل حرارة أقل، قطب/سلك لحام خاص).
ما الفرق بين التخليل والتفجير بالرصاص لإزالة القشور؟
التخليل عملية كيميائية تُذيب القشور. أما السفع بالخردق (أو السفع بالحصى) فهو عملية ميكانيكية تُزيل القشور عن السطح باستخدام خردق فولاذي عالي السرعة. يُنتج التخليل سطحًا أكثر نعومة وتجانسًا وخاليًا من شوائب الخردق. يُفضل استخدام السفع بالخردق للصفائح السميكة جدًا (≥25 مم) حيث يكون وقت التخليل طويلًا جدًا، وللأجزاء ذات الأشكال الهندسية المعقدة. يُعد التخليل هو المعيار في معالجة اللفائف المستمرة. بالنسبة للصفائح السميكة، تُستخدم خطوط التخليل والسفع بالخردق معًا، وغالبًا ما تمر الصفيحة بعملية التخليل بعد السفع.
هل عملية التخليل والتزييت متوافقة مع جميع أنواع الطلاءات اللاحقة؟
تُناسب معظم أنواع الطلاءات اللاحقة فولاذ شركة P&O، بما في ذلك الدهانات، والطبقات التمهيدية، والطلاءات المسحوقة، والمواد اللاصقة. مع ذلك، يجب إزالة طبقة الزيت القياسية لشركة P&O (إزالة الشحوم) قبل تطبيق معظم أنواع الطلاء، لأن الزيت يُعيق التصاق الطلاء. يُنصح بمسح السطح بمذيب، أو محلول قلوي، أو باستخدام تقنية إزالة الشحوم بالبخار قبل الطلاء. بعض الزيوت المتخصصة مُصممة لتكون قابلة للحام أو الطلاء مباشرةً، ولا تتطلب إزالة - يُرجى مراجعة المصنع.
كيف يؤثر التخليل على الخواص الميكانيكية؟
تُزيل عملية التخليل طبقة من المادة السطحية (عادةً من 10 إلى 50 ميكرومتر لكل جانب)، لكنها لا تُغير الخواص الميكانيكية الأساسية للفولاذ. يُعدّ التقصّف الهيدروجيني المشكلة الميكانيكية الوحيدة، وخاصةً في أنواع الفولاذ عالية المقاومة (مقاومة شدّ ≥ 800 ميجا باسكال، مثل فولاذ الزنبرك أو الفولاذ المُقسّى والمُخفّف). وللتخفيف من هذه المشكلة، يُخبز الفولاذ عند درجة حرارة 200-250 درجة مئوية لمدة تتراوح بين ساعتين وست ساعات بعد التخليل. أما بالنسبة لأنواع الفولاذ الكربوني القياسية (مقاومة شدّ ≤ 500 ميجا باسكال)، فنادرًا ما يُشكّل التقصّف الهيدروجيني مشكلة.
اطلب تسعيرة منزلك الآن - براحة وسهولة
هل تحتاج إلى لفائف أو ألواح فولاذية مدرفلة على الساخن، معالجة بالتخليل والزيت (P&O) لمشروعك؟ توفر شركة هواشيا ستيل لفائف P&O بسماكة تتراوح من 1.0 إلى 6.0 مم وألواحًا بسماكة تتراوح من 5 إلى 50 مم، مع تحكم دقيق في وزن طبقة الزيت، وشهادة المصنع EN 10204 3.1، وشحن دولي. أرسل مواصفاتك (الدرجة، السماكة، العرض، وزن اللفائف، نوع الزيت، التغليف) إلى [email protected] للحصول على عرض سعر مباشر من المصنع.
إذا كنت بحاجة إلى مزيد من المعلومات حول منتجاتنا من الصفائح المعدنية أو المشاريع المعمارية ، من فضلك لا تتردد في ترك تفاصيل الاتصال الخاصة بك ورسالة هنا.
سيقوم فريق الخبراء لدينا بالرد في غضون 24 ساعة لمواصلة المناقشة وتزويدك بأي معلومات إضافية تحتاجها.