عملية صب الفولاذ الكربوني: شرح طرق الصب الاستثماري، والصب الرملي، والصب بالقوالب
عملية صب الفولاذ الكربوني: شرح طرق الصب الاستثماري، والصب الرملي، والصب بالقوالب
تُحوّل عملية صبّ الفولاذ الكربوني الفولاذ المنصهر إلى مكونات معقدة ذات شكل نهائي شبه نهائي، يصعب أو يستحيل تصنيعها من قضبان صلبة، أو تكون تكلفتها باهظة للغاية. من أجسام الصمامات وهياكل المضخات إلى هياكل الآلات الثقيلة وقطع غيار السيارات، يوفر الفولاذ الكربوني المصبوب مرونة في التصميم، وكفاءة في استخدام المواد، وأداءً ميكانيكيًا متميزًا في خطوة تصنيع واحدة.
يتناول هذا الدليل طرق صب الفولاذ الكربوني الرئيسية الثلاث - الصب الرملي، والصب الاستثماري، والصب بالقوالب - ويقارن بين عملياتها وقدراتها وتطبيقاتها المثالية.
التين 1
1. فهم أساسيات صب الفولاذ الكربوني
تتضمن عملية الصب صب المعدن السائل في تجويف القالب وتركه حتى يتصلب. بالنسبة للفولاذ الكربوني، تتطلب هذه العملية درجات حرارة تتجاوز 1,500 درجة مئوية (2,732 درجة فهرنهايت)، مما يستلزم استخدام مواد حرارية متخصصة وتبريدًا مضبوطًا للحصول على البنية المجهرية المطلوبة.
لماذا الفولاذ الكربوني المصبوب؟
التعقيد الهندسي: يمكن تحقيق الممرات الداخلية والتجاويف والجدران الرقيقة دون الحاجة إلى تجميعات اللحام.
كفاءة المواد: يقلل الإنتاج شبه النهائي من نفايات التشغيل الآلي
نطاق الحجم: مكونات تتراوح أوزانها من 50 غرامًا إلى أكثر من 50 طنًا
السلامة الميكانيكية: تتحكم عملية التصلب الاتجاهي في بنية الحبيبات لتطبيقات تحمل الأحمال
التكلفة على نطاق واسع: يجعل استهلاك تكاليف الأدوات عملية الصب اقتصادية لأحجام الإنتاج التي تزيد عن 100 وحدة
أنواع الفولاذ الكربوني المصبوب الشائعة
الصف
Standard
محتوى الكربون
تطبيق نموذجي
A216 وب
ASTM A216
≤0.30٪
أجسام الصمامات والتجهيزات
A216 WCC
ASTM A216
≤0.25٪
صمامات درجات الحرارة المنخفضة
طائرة A352 LCB
ASTM A352
≤0.30٪
المكونات المبردة
A148 105-85
ASTM A148
0.25-0.35٪
المسبوكات الهيكلية
GS-25
DIN 1681
0.20-0.30٪
الهندسة العامة
2. صب الرمل للفولاذ الكربوني
يُعد صب الرمل الطريقة الأكثر استخدامًا على نطاق واسع للفولاذ الكربوني، حيث يمثل حوالي 70٪ من جميع مصبوبات الصلب من حيث الوزن.
عملية صب الرمل
صنع نمط: قم بإنشاء نموذج خشبي أو معدني أو راتنجي مطابق للشكل الهندسي للجزء النهائي
تحضير القالب: قم بتعبئة رمل السيليكا الممزوج بالطين أو المواد الرابطة الكيميائية حول النموذج
صناعة المكونات الأساسية: قم بإنتاج قوالب رملية للتجاويف الداخلية باستخدام صناديق القوالب.
تجميع القالب: حدد مواقع النوى، وأغلق الغطاء، واسحب النصفين
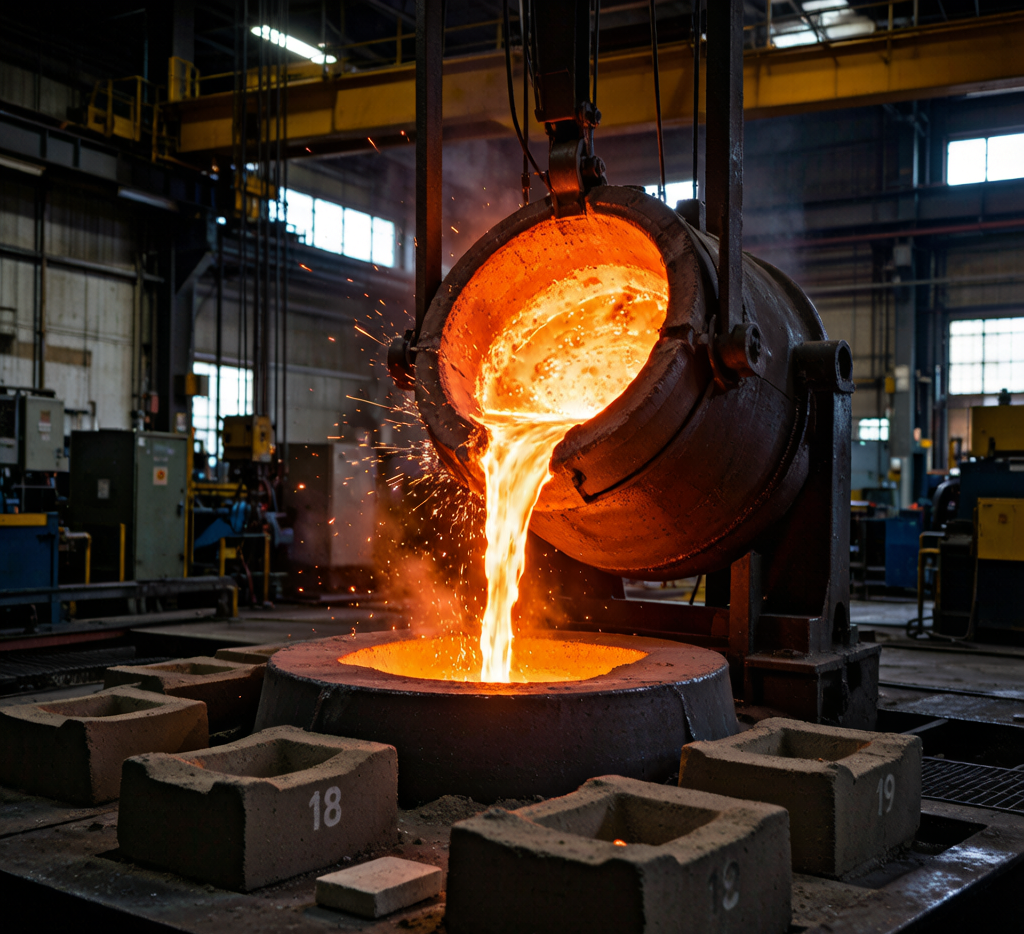
صب: انقل الفولاذ الكربوني المنصهر من المغرفة إلى تجويف القالب (1,500-1,600 درجة مئوية)
التبريد والرج: اتركه حتى يتصلب، ثم قم بإزالة قالب الرمل.
المزايا: أقل تكلفة للأدوات، حجم جزء غير محدود عمليًا، يناسب جميع درجات الفولاذ الكربوني، مناسب للنماذج الأولية والكميات الصغيرة.
القيود: تشطيب سطح خشن، وتفاوتات أوسع، وعيوب محتملة ناتجة عن شوائب الرمل، ومعدل إنتاج أبطأ من صب القوالب.
التين 2
3. صب الاستثمار (الشمع المفقود) للفولاذ الكربوني
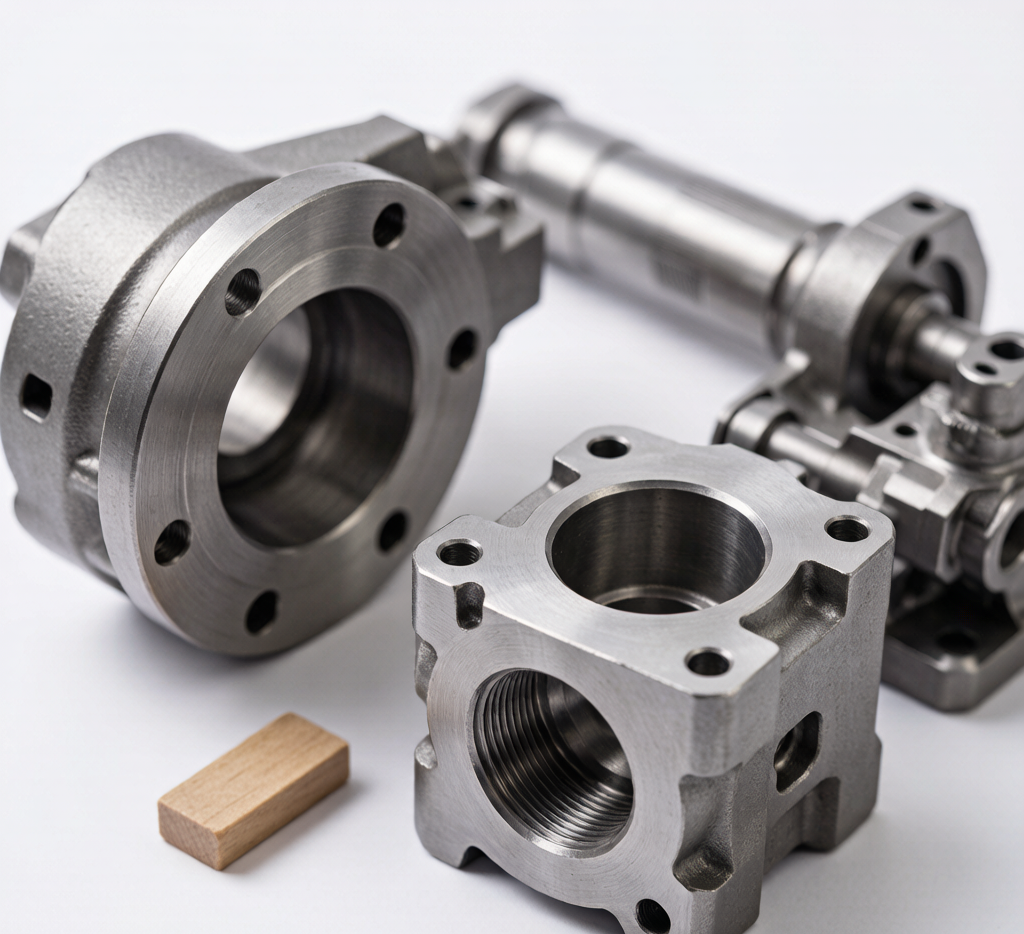
ينتج عن عملية الصب الاستثماري مكونات من الفولاذ الكربوني ذات تشطيب سطحي استثنائي ودقة أبعاد عالية، مما يجعلها مثالية للأجزاء المعقدة التي تتطلب الحد الأدنى من التشغيل الآلي.
إزالة الغلاف: قم بكسر السيراميك، وقطع أجزاء من الشجرة
التشطيب: المعالجة الحرارية، والتشكيل بالخردق، والتشغيل الآلي حسب الحاجة
قدرات الصب الاستثماري
معامل
نطاق نموذجي
الوزن الجزئي
5 جم إلى 100 كجم
سمك الجدار الأدنى
1.5-2.0 ملم
تحمل الأبعاد
CT4-CT6 (ISO 8062)
خشونة السطح (Ra)
1.6-3.2 μm
الحد الأدنى لحجم الإنتاج
50-100 قطعة اقتصادية
تكلفة الأدوات
تتراوح تكلفة قوالب الشمع بين 2,000 و15,000 دولار.
أفضل التطبيقات
مراوح ومكونات مضخات ذات أشكال هندسية معقدة للريش
تتطلب الأجزاء الداخلية للصمامات مسارات تدفق دقيقة
دعامات وتجهيزات الطيران والدفاع
قطع غيار المعدات الطبية والغذائية
قطع التروس والعجلات المسننة بأبعاد قريبة من الأبعاد النهائية
4. صب القوالب للفولاذ الكربوني
بينما يهيمن الألومنيوم والزنك على عملية صب القوالب، فإن صب القوالب بالفولاذ الكربوني (تقنياً شبه الصلب أو الصب بالضغط) يوفر مزايا فريدة للإنتاج بكميات كبيرة من المكونات الكثيفة والخالية من المسام.
أنواع صب الفولاذ الكربوني
ضغط الصب
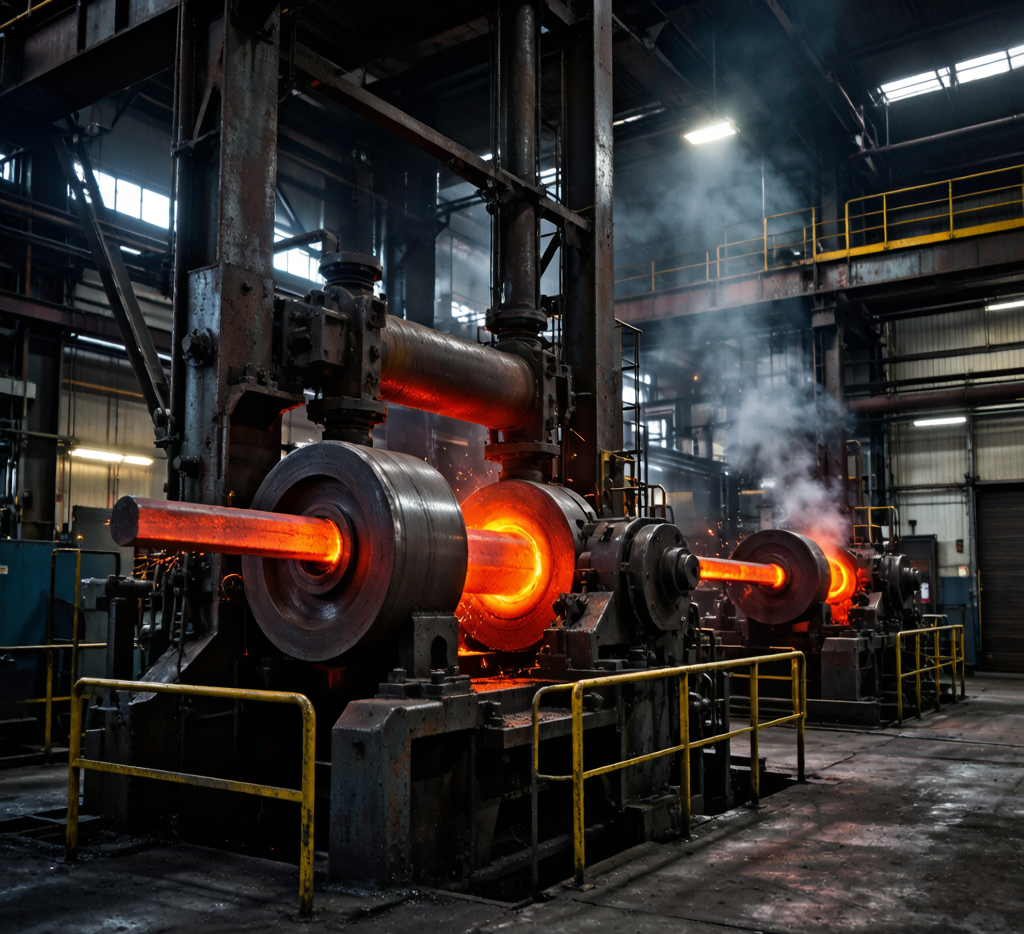
يُصب الفولاذ الكربوني المنصهر في قالب مُسخن مسبقاً، ثم يُصلب تحت ضغط ميكانيكي عالٍ (50-150 ميجا باسكال). يُزيل الضغط المسامية ويُحقق بنية حبيبية دقيقة.
صب شبه صلب
يتم حقن ملاط الصلب الكربوني (40-60% نسبة صلبة) في القوالب عند درجات حرارة أقل من الصب السائل بالكامل، مما يقلل من تآكل القالب ويتيح جدرانًا أرق.
قدرات الصب يموت
معامل
نطاق نموذجي
الوزن الجزئي
0.1 كجم إلى 20 كجم
سمك الجدار الأدنى
2-3 ملم
تحمل الأبعاد
CT5-CT7
خشونة السطح (Ra)
3.2-6.3 μm
معدل الإنتاج
30-120 دورة/ساعة
تكلفة الأدوات
20,000 دولار - 100,000 دولار +
التين 3
5. مقارنة العمليات للفولاذ الكربوني
عامل
صب الرمل
صب الاستثمار
يموت الصب
الانتهاء من السطح
هائج
أسعار
الخير
دقة الأبعاد
معتدل
مرتفع
مرتفع
التعقيد الجزئي
مرتفع
عالي جدا
معتدل
الحد الأدنى لسمك الجدار
4-6 ملم
1.5-2 ملم
2-3 ملم
حجم الإنتاج
1-1,000
50-10,000
5,000+
تكلفة الأدوات
منخفض
متوسط
مرتفع
تكلفة القطعة الواحدة (كمية كبيرة)
مرتفع
متوسط
منخفض
استخدام المواد
50-70٪
60-80٪
85-95٪
عيوب داخلية
مجازفة معقولة الى حد ما
خطر قليل
مخاطرة منخفضة جدًا
6. المعالجة الحرارية للفولاذ الكربوني المصبوب
تتطلب مكونات الفولاذ الكربوني المصبوب دائمًا تقريبًا معالجة حرارية لتحقيق الخصائص الميكانيكية المحددة وتخفيف إجهادات الصب.
تطبيع
يُسخن إلى درجة حرارة 850-920 درجة مئوية، ثم يُبرد بالهواء. يُحسّن بنية الحبيبات، ويزيد من المتانة، ويُوحّد الانفصال الكيميائي الناتج عن التصلب.
تبريد وتلطيف
يُخضع للمعالجة الحرارية عند درجة حرارة 850-880 درجة مئوية، ثم يُبرد بالزيت أو الماء، ثم يُخفف عند درجة حرارة 400-650 درجة مئوية. يحقق هذا مزيجًا من القوة والمتانة للمسبوكات الهيكلية.
التلدين تخفيف التوتر
سخّن إلى درجة حرارة تتراوح بين 550 و650 درجة مئوية، ثم حافظ على هذه الدرجة لمدة تتراوح بين ساعتين وأربع ساعات، ثم اترك الفرن ليبرد. هذا ضروري للمسبوكات الكبيرة والمعقدة لمنع التشوه أثناء عملية التشغيل.
شرائح سمك مناسبة: يجب أن تكون الزوايا الداخلية بنصف قطر لا يقل عن 3-5 مم لمنع التمزق الساخن
زوايا المسودة: 1-3 درجات لكل جانب لإزالة النموذج (صب الرمل)
موضع الصاعد: قم بوضع أنابيب الرفع في أقسام التجميد الأخيرة لتغذية الانكماش
اختيار درجة المواد: درجات الكربون المنخفضة (WCB) لتحسين قابلية اللحام؛ ودرجات الكربون العالية لتحسين مقاومة التآكل
بدلات التشغيل الآلي: 2-5 مم على الأسطح الحساسة حسب عملية الصب
الأسئلة الشائعة
ما هي الطريقة الأكثر فعالية من حيث التكلفة لصب نماذج أولية من الفولاذ الكربوني؟
تُعدّ تقنية صب الرمل الأقل تكلفةً من حيث تكلفة الأدوات (500-3,000 دولار أمريكي)، وتُتيح إمكانية طلب قطع منفردة. أما بالنسبة للنماذج الأولية التي تتطلب دقة عالية أو أسطحًا ناعمة، فإن قوالب الرمل المطبوعة ثلاثية الأبعاد أو تقنية صب الاستثمار باستخدام تقنية النماذج السريعة تُعدّ حلولًا فعّالة.
هل يمكن للفولاذ الكربوني المصبوب أن يحقق نفس قوة الفولاذ المطروق؟
مع المعالجة الحرارية المناسبة، يحقق الفولاذ الكربوني المصبوب قوة تتراوح بين 85% و95% من قوة الفولاذ المطروق من نفس النوع. يحتوي التركيب المجهري للفولاذ المصبوب على بعض المسامية وحجم حبيبات أكبر، ولكن التطبيع والتبريد السريع/التلطيف يقللان هذا الفارق بشكل ملحوظ. بالنسبة للتطبيقات الإنشائية الحساسة، يُنصح باستخدام الفولاذ وفقًا لمعيار ASTM A148 أو A216 مع إجراء اختبارات ميكانيكية شاملة.
ما الذي يسبب المسامية في مصبوبات الصلب الكربوني؟
تنتج المسامية عن انحباس الغاز (بسبب ضعف التهوية)، أو الانكماش (بسبب عدم كفاية قناة الصب)، أو التفاعلات بين الفولاذ المنصهر ومواد القالب. ويساهم التصميم السليم لقنوات الصب، والتحكم في درجة حرارة الصب، وحجم قناة الصب الكافي في تقليل المسامية. كما يمكن التخلص من المسامية المتبقية عن طريق الصب بالضغط أو الكبس المتساوي الساخن.
كيف يمكنني تحديد متطلبات تشطيب السطح للمسبوكات؟
يُرجى الرجوع إلى معيار ISO 8062 (درجات CT) للتفاوتات البُعدية، ومعيار ISO 1302 لخشونة السطح. بالنسبة للأسطح المُشَكَّلة آليًا، حدد "صب + تشغيل آلي" مع مراعاة التفاوت المسموح به. بالنسبة للأسطح الوظيفية المصبوبة، يوفر الصب الاستثماري خشونة سطح (Ra) تتراوح بين 1.6 و3.2 ميكرومتر، بينما يتطلب الصب الرملي خشونة سطح تتراوح بين 12.5 و25 ميكرومتر.
ما هو الوقت المعتاد لتنفيذ طلبات صب الفولاذ الكربوني؟
تختلف مدة التنفيذ حسب العملية: صب الرمل باستخدام قوالب موجودة: 3-4 أسابيع؛ صب الرمل باستخدام قوالب جديدة: 6-8 أسابيع؛ صب الاستثمار: 4-6 أسابيع؛ صب القوالب باستخدام قوالب موجودة: 2-3 أسابيع. يُضاف إلى ذلك 3-6 أسابيع لتصنيع الأدوات اللازمة للقوالب أو القوالب الجديدة.
خاتمة
توفر عملية صب الفولاذ الكربوني مرونة لا مثيل لها لإنتاج مكونات معدنية معقدة في جميع القطاعات الصناعية تقريبًا. وتُهيمن عملية الصب الرملي على إنتاج الأجزاء الكبيرة والثقيلة بكميات قليلة؛ بينما تتفوق عملية الصب الاستثماري في الدقة وجودة السطح؛ أما عملية الصب بالقوالب فتُحقق كفاءة اقتصادية عالية عند إنتاج كميات كبيرة.
يعتمد اختيار العملية المناسبة على هندسة القطعة، ومتطلبات التفاوت، وحجم الإنتاج، والميزانية. ويضمن التعاون مع مسبك ذي خبرة يفهم علم معادن الفولاذ الكربوني الحصول على خصائص مثالية للمواد وجودة ثابتة.
هل تبحث عن مصبوبات من الفولاذ الكربوني لمشروعك؟ توفر شركة هواشيا ستيل مصبوبات دقيقة من الفولاذ الكربوني باستخدام تقنيات الصب الرملي والصب الاستثماري، مع إمكانية إجراء فحص غير متلف كامل ومعالجة حرارية. اطلب عرض سعر مع إرفاق رسوماتك ومواصفاتك.
إذا كنت بحاجة إلى مزيد من المعلومات حول منتجاتنا من الصفائح المعدنية أو المشاريع المعمارية ، من فضلك لا تتردد في ترك تفاصيل الاتصال الخاصة بك ورسالة هنا.
سيقوم فريق الخبراء لدينا بالرد في غضون 24 ساعة لمواصلة المناقشة وتزويدك بأي معلومات إضافية تحتاجها.