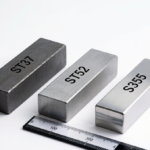
كان معيار DIN 17100 المعيار الوطني الألماني لـ"الفولاذ المستخدم في الإنشاءات العامة" - وهو فولاذ عالي الجودة غير مخلوط، تتراوح مقاومته للشد من 185 ميجا باسكال (St33) إلى 360 ميجا باسكال (St70). صدر هذا المعيار لأول مرة عام 1957، وتم تنقيحه عدة مرات. صنف المعيار الفولاذ بناءً على "الحد الأدنى المضمون لمقاومة الشد" المُعبر عنه بوحدة كجم/مم²، ومن هنا جاءت أرقام St (St37 = الحد الأدنى لمقاومة الشد 37 كجم/مم² ≈ 363 ميجا باسكال وقت كتابة هذا النص). عندما انضمت ألمانيا إلى جهود التقييس الأوروبية، تم سحب معيار DIN 17100 في يوليو 2004، واستُبدل بالمعيار الموحد EN 10025-2 (الفولاذ الإنشائي غير المخلوط) . لا تزال بعض المصانع تضع علامات DIN وEN على الألواح والقضبان للعقود القديمة.
2. الخواص الميكانيكية لـ St37 و St44 و St52 و St60
يلخص الجدول أدناه الخصائص الميكانيكية النموذجية كما نُشرت في آخر مراجعة (1980) للمعيار DIN 17100. لاحظ أن الأرقام أكثر تحفظًا بقليل من درجات EN 10025-2 المكافئة - فقد شددت المعايير الأوروبية مراقبة الجودة وسمحت بممارسات مصانع أكثر صرامة.
| الدرجة (DIN 17100) | الخضوع (ميجا باسكال، t ≤ 16 مم) | الشد (ميغاباسكال) | استطالة (٪) | مكافئ للمعيار EN 10025-2 |
|---|---|---|---|---|
| St37-2 | ≥ 235 | ٢٠٢٤/٢٠٢٣ | ≥ 25 | S235JR |
| St44-2 | ≥ 275 | ٢٠٢٤/٢٠٢٣ | ≥ 22 | S275JR |
| St44-3 | ≥ 275 | ٢٠٢٤/٢٠٢٣ | ≥ 22 | S275JO |
| St52-3 | ≥ 345 | ٢٠٢٤/٢٠٢٣ | ≥ 22 | S355JO / S355J2 |
| St60-2 | ≥ 335 | ٢٠٢٤/٢٠٢٣ | ≥ 16 | (لا يوجد تصنيف EN مباشر - استخدم E295 أو S355JR +1) |
| St70-2 | ≥ 365 | ٢٠٢٤/٢٠٢٣ | ≥ 11 | E360 |
أهم المراجع المتقاطعة التي يحتاجها المستورد:
- St37-2 ↔ S235JR (إن 10025-2)
- ست44-2 / ست44-3 ↔ S275JR / S275JO
- St52-3 ↔ S355JO / S355J2
- St60-2 ↔ E295 (EN 10025-2، "الفولاذ الهندسي") أو S355JR بقوة زائدة
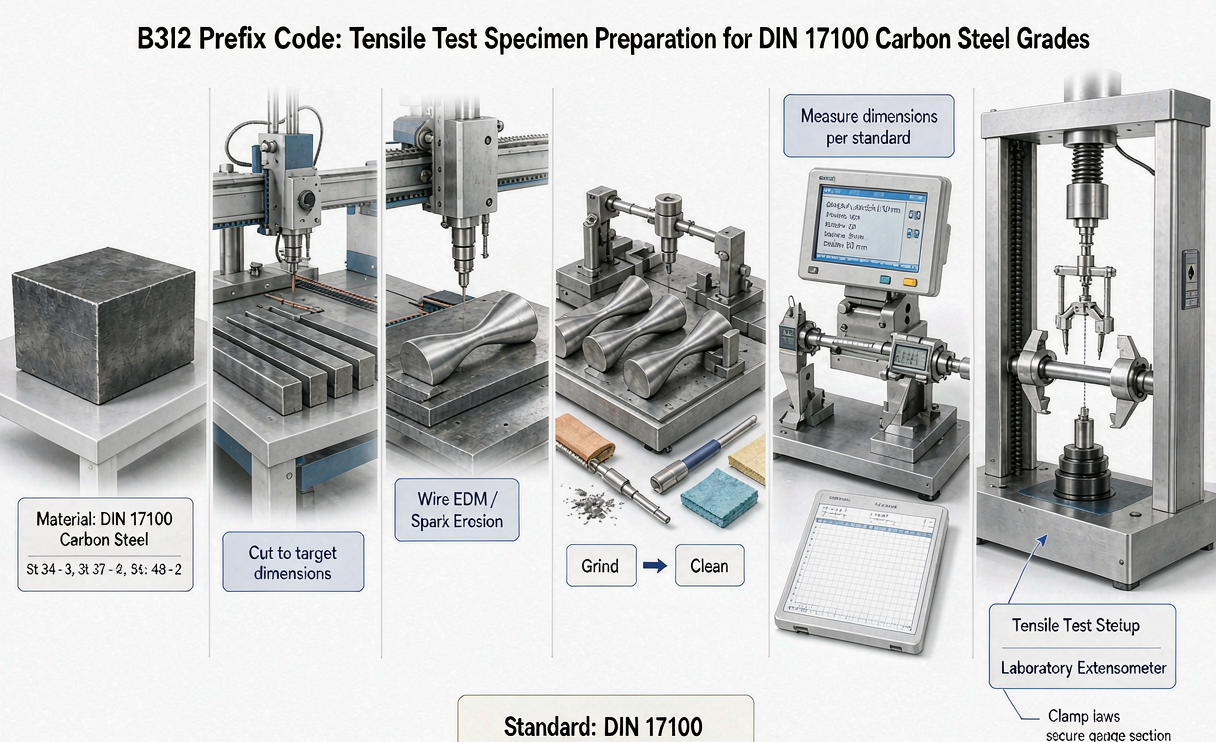
3. مقارنة التركيب الكيميائي
استخدم معيار DIN 17100 نظام "تحليل المغرفة"، مع حدود منفصلة لتحليل المنتج. يوضح الجدول أدناه حدود تحليل المغرفة النموذجية (النسبة المئوية للكتلة).
| العنصر (الحد الأقصى %) | St37-2 | St44-2 | St52-3 | St60-2 |
|---|---|---|---|---|
| C | 0.17 | 0.21 | 0.20 | 0.23 |
| Si | - | - | 0.55 | - |
| Mn | - | - | 1.60 | - |
| P | 0.050 | 0.050 | 0.045 | 0.050 |
| S | 0.050 | 0.050 | 0.045 | 0.050 |
| N | 0.009 | 0.009 | 0.009 | 0.009 |
يُعدّ الفولاذ St52-3 الأكثر دقةً في التحكم ضمن هذه المجموعة. تُضفي إضافة المنغنيز المتعمدة (حتى 1.60%) عليه قوةً أعلى من الفولاذ St37 دون التأثير على قابليته للحام. أما الفولاذ St60-2، فيحتوي على أعلى نسبة من الكربون في المجموعة، مما يحدّ من قابليته للحام ويجعله أكثر ملاءمةً للهندسة الميكانيكية من استخدامه في الهياكل الملحومة العامة.
5. St52-3 — الدرجة الأكثر تحديدًا على نطاق واسع
من بين الأنواع الأربعة، يستحق الفولاذ St52-3 الاهتمام الأكبر لأنه لا يزال يُستخدم في آلاف طلبات عروض الأسعار الحالية من الأسواق الناطقة بالألمانية. يتميز هذا النوع بحد أدنى لقوة الخضوع يبلغ 345 ميجا باسكال، ونطاق قوة شد يتراوح بين 490 و630 ميجا باسكال، واستطالة دنيا تبلغ 22%، وضمان مقاومة للصدمات يصل إلى 27 جول عند درجة حرارة 0 مئوية. يشير الرقم "3" في نهاية المواصفات إلى ملاءمته للتشكيل على البارد واللحام.
البديل الحديث: EN 10025-2 S355J2 (27 جول عند -20 درجة مئوية) أو S355JO (27 جول عند 0 درجة مئوية، وهي مطابقة مباشرة لدرجة الحرارة). يمكن استخدام كلا النوعين بالتبادل في جميع حالات التحميل الساكنة والديناميكية تقريبًا. إذا كان الرسم الخاص بك يشير إلى "St52-3 وفقًا للمعيار DIN 17100"، فإن أبسط مواصفات حديثة هي S355J2 أو S355JO وفقًا للمعيار EN 10025-2.
6. ملاحظات اللحام لسلسلة St
يسهل لحام الفولاذين St37-2 وSt44-3 باستخدام الأقطاب الكهربائية التقليدية (E6013 / E7018). كما يسهل لحام الفولاذ St52-3 عندما يكون مكافئ الكربون أقل من 0.45%، مع تسخين مسبق يتراوح بين 50 و100 درجة مئوية للصفائح السميكة. أما الفولاذ St60-2 فيتطلب تسخينًا مسبقًا يتراوح بين 150 و200 درجة مئوية، بالإضافة إلى تخفيف الإجهاد بعد اللحام للمكونات الحساسة. في حالة اللحام المختلط بين درجات الفولاذ St (على سبيل المثال، لحام عمود St60-2 في إطار St52-3)، يُنصح باستخدام إجراءات اللحام الخاصة بالدرجة الأكثر تطلبًا.
7. مصادر درجات DIN 17100 اليوم
على الرغم من سحب المعيار، لا تزال المصانع الصينية والهندية والتركية تنتج درجات مماثلة للتصدير. إليك الطريقة الأكثر موثوقية عند الحاجة إلى استبدال قطعة غيار قديمة من سلسلة St:
- اطلب ما يعادلها في EN — St37-2 كـ S235JR، St44-3 كـ S275JO، St52-3 كـ S355J2، St60-2 كـ E295.
- طلب شهادة EN 10204 3.1 ميل يتضمن ذلك تحديد رمز EN، والتحليل الكيميائي، والخصائص الميكانيكية، ونتائج اختبار الصدمات، وعلامة CE.
- في حالة ذكر الرسم الأصلي "St52-3" بشكل صارم، أضف ملاحظة إلى الشهادة: "مكافئ لـ DIN 17100 St52-3 (معيار مسحوب)" حتى يتمكن المفتش المستلم من التحقق من المرجع القديم.
- بالنسبة للعملاء الناطقين باللغة الألمانية، ستقوم بعض المصانع بوضع علامة على الصفيحة أو القضيب تتضمن كلاً من درجة EN ودرجة DIN بين قوسين - اطلب هذا عند الطلب.
8. الأخطاء الشائعة عند تحديد سلسلة St
- طلب "St37" بدون اللاحقة "-2" أو "-3" - الدرجة الأساسية فضفاضة للغاية بحيث لا تتأهل للعديد من اللحامات الحديثة.
- لا يمكن مساواة St52-3 بـ ASTM A572 Gr.50 بالاسم فقط، فالتركيب الكيميائي وضمان مقاومة الصدمات مختلفان. لا يشترط معيار شاربي في A572 Gr.50 بشكل افتراضي.
- شراء St60-2 ولحامه بنفس إجراء St37 - يكاد يكون من المؤكد حدوث تشقق في منطقة التأثير الحراري.
- قبول عبارة "DIN 17100" في شهادة التسليم لعام 2020 وما بعده دون التحقق من أن التركيب الكيميائي الفعلي يفي بمعيار EN 10025-2 - لا تزال بعض المصانع تطبع المعيار القديم للعملاء القدامى دون إجراء الاختبارات المطلوبة وفقًا لمعيار EN.
- تخزين ألواح St37 / St44 / St52 في ظروف ساحلية بدون طبقة أساسية - طبقة المطحنة ليست حماية من التآكل.
أخطاء شائعة عند تحديد سلسلة DIN 17100 St
الخطأ الأكثر شيوعًا هو طلب "St52" بدون حرف فئة الجودة. فـ "St52" بدون -3 قد تعني St52-3 أو St52-4 أو St52-4 (الأخيرتان غير شائعتين ولكنهما لا تزالان موجودتين في بعض المخططات القديمة). الخيار الافتراضي لمعظم المصانع الصينية المصدرة إلى أوروبا هو St52-3، وهو خيار ممتاز للاستخدامات الهيكلية العامة مع اختبار شاربي عند -20 درجة مئوية ≥ 27 جول. إذا كان الجزء سيتعرض لأحمال صدمية عند -40 درجة مئوية أو أعلى، فاطلب St52-4 أو St52-3N مع درفلة مُعَدَّلة واختبار شاربي عند -40 درجة مئوية ≥ 27 جول. احرص دائمًا على ذكر حرف فئة الجودة في أمر الشراء.
الخطأ الثاني هو إغفال عملية إزالة الأكسدة. يميز معيار DIN 17100 بين الأنواع U (مُحَدَّد الحواف، غير مُزال الأكسدة)، و R (مُعالَج، مُزال الأكسدة بالكامل)، و RR (مُعالَج خصيصًا، مُعالَج بدقة عالية). جميع الدرجات الحديثة التي خلفت معيار EN 10025 (S235 / S275 / S355) مُعالَجة بالكامل بدقة عالية، لذا لم يعد رمز U / R / RR مستخدمًا. إذا كان الرسم الهندسي الخاص بك لا يزال يحمل الرمز "St37-2 U"، فمن المحتمل أنك تنظر إلى رسم يعود لما قبل عام 1993؛ اطلب من المكتب الهندسي تحديثه إلى EN 10025-2 S235JR لتجنب تقديم المصنع عرض سعر بناءً على طريقة قديمة.
الخطأ الثالث هو الخلط بين معايير التفاوت الكيميائي DIN 17100 و EN 10025-2. يستخدم النظامان نطاقات مختلفة قليلاً للمنجنيز في سبائك S235 و S275 و S355. يسمح معيار EN 10025-2:2019 بنسبة منجنيز تصل إلى 1.40% في S275 و S355، بينما حدد معيار DIN 17100 القديم St44-3 / St52-3 نسبة المنجنيز بـ 1.20%. ستلتزم شهادة اختبار المصنع (EN 10204 3.1) دائمًا بالمعيار الذي تكتبه في طلب الشراء. إذا كتبت "S275JR وفقًا لمعيار EN 10025-2"، فستحصل على نطاق المنجنيز الحديث؛ أما إذا كتبت "St44-3 وفقًا لمعيار DIN 17100"، فسيلتزم المصنع بالنطاق الأضيق وقد يفرض رسومًا إضافية بسيطة.
ملاحظات حول المعالجة الحرارية والتشكيل واللحام لسلسلة St
تُجرى عملية التشكيل الساخن لسبائك الفولاذ St37 وSt44 وSt52 عند درجات حرارة تتراوح بين 880 و1050 درجة مئوية؛ وكلما انخفضت نسبة الكربون، اتسع نطاق التشكيل الساخن. يمكن ثني سبيكة St37 على الساخن عند 850 درجة مئوية دون حدوث تشققات؛ بينما تحتاج سبيكة St52-3 إلى البقاء فوق 900 درجة مئوية لتجنب العمل في منطقة الطورين الأوستنيتي والفريتي، والتي تُنتج حبيبات ثنائية خشنة بعد التبريد. يتطلب التشكيل البارد لألواح St44-3 وSt52-3 التي يزيد سمكها عن 16 مم نصف قطر انحناء أدنى يبلغ 3 أضعاف سمك St52-3 وضعفين لسمك St44-3؛ أما أنصاف الأقطار الأصغر فتتطلب تخفيف الإجهاد عند 600 درجة مئوية بعد التشكيل. يمكن تشكيل سبيكة St37 على البارد حتى نصف قطر 1.5 ضعف سمكها دون أي مشكلة لسمك يصل إلى 20 مم.
تُستخدم في لحام سلسلة الفولاذ St ممارسات اللحام القياسية للفولاذ الكربوني. يُلحم الفولاذان St37 وSt44-3 باستخدام أقطاب كهربائية سليلوزية (E6010 / E7010) أو أقطاب كهربائية منخفضة الهيدروجين (E7018) دون تسخين مسبق للسماكات التي تصل إلى 20 مم. أما الفولاذ St52-3 الذي يزيد سمكه عن 20 مم، فيتطلب تسخينًا مسبقًا إلى 100 درجة مئوية واستخدام أقطاب كهربائية منخفضة الهيدروجين. بينما يتطلب الفولاذان St60 وSt70 تسخينًا مسبقًا إلى 150 درجة مئوية ومعالجةً لاحقةً للحام لتخفيف الإجهاد عند 600 درجة مئوية. تبلغ نسبة التباين الكهروكيميائي (CEV) للفولاذ St52-3 حوالي 0.40 - 0.45%، وللفولاذ St60 حوالي 0.50 - 0.55%، وللفولاذ St70 أكثر من 0.60%. يتميز الفولاذ الحديث EN 10025-2 S355J2 مع التحكم في نسبة المنغنيز والسبائك الدقيقة بنسبة CEV تبلغ 0.38 - 0.42٪، وهو أفضل قليلاً من الفولاذ القديم St52-3، ولهذا السبب لم تعد المصانع توصي بتسمية DIN 17100 للتصاميم الجديدة.
تُجرى عملية التطبيع للفولاذ St52-3 وSt60 عند درجة حرارة 900-940 درجة مئوية لمدة 30 دقيقة لكل 25 مم من السماكة، ثم يُترك ليبرد في الهواء. أما عملية التلدين لتخفيف الإجهاد فتُجرى عند درجة حرارة 600-650 درجة مئوية لمدة ساعة واحدة لكل 25 مم. نادرًا ما يُجرى تطبيع الفولاذ St37 وSt44 لأن محتواهما من الكربون منخفض جدًا بحيث لا يُحقق فائدة تُذكر. إذا كانت المواصفات الهندسية تتطلب حالة التطبيع، فيُرجى ذكر ذلك دائمًا في أمر الشراء؛ حيث سيضيف المصنع حينها 4-7% إلى السعر و2-3 أسابيع إلى وقت التسليم.
كيفية تحويل مراجع DIN 17100 القديمة على الرسومات القديمة
إذا كنت تُحدّث رسمًا هندسيًا ألمانيًا من ثمانينيات القرن الماضي يُشير إلى St37 أو St44 أو St52 أو St60 أو St70، فإليك المكافئ الحديث وفقًا للمعيار EN 10025 لاستخدامه في المراجعة الجديدة: St37-2 → S235JR ، St44-2 → S275JR ، St44-3 → S275J2 ، St52-3 → S355J2، St60-2 → E295 ، St70-2 → E335 . تتطابق الخواص الميكانيكية ضمن نطاق 5-10 ميجا باسكال في مقاومة الخضوع ومقاومة الشد؛ ويُلبّي معيار شاربي أو يتجاوزه معيار EN 10025. حدّث المرجع القياسي وتعيين الدرجة في عنوان الرسم، وأضف ملاحظة مراجعة: "أُعيد تعيينه إلى EN 10025-2:2019؛ تم استبدال الدرجة الأصلية DIN 17100 StXX-X."
بالنسبة للألواح التي يزيد سمكها عن 16 مم، يتيح لك معيار EN 10025-2 الحديث خيار التسليم إما بالدرفلة المُعَدَّلة (+N) أو بالدرفلة المُعَدَّلة (+AR) . بينما كان معيار DIN 17100 يقتصر على التسليم بالدرفلة المُعَدَّلة، فإن خيار الدرفلة المُعَدَّلة يُعدّ ترقية مجانية وفقًا لمعيار EN، ويُنتج حبيبات أدق. سيصدر المصنع شهادة مطابقة المواد (MTC) وفقًا لمعيار EN 10204 3.1، مع الإشارة إلى معيار EN 10025-2:2019. في حال طلب العميل شهادة مطابقة لمعيار DIN 17100، يُمكن للمصنع إصدار شهادة مطابقة مواد (MTC) مزدوجة المرجع (EN 10025-2 / DIN 17100) عند الطلب دون أي تكلفة إضافية، مع العلم أن القيم الكيميائية والميكانيكية ستتوافق مع معيار EN.
لوح مكافئ للمعيار EN 10025 / DIN 17100 من شركة هواشيا ستيل
تُوفر شركة هواشيا ستيل منتجات حديثة تُعادل معايير EN 10025 لأنواع الصلب St37 وSt44 وSt52 وSt60، بما في ذلك ألواح وصفائح ومقاطع S235JR وS275JR وS355J2 وE295، مع شهادة EN 10204 3.1 / 3.2 وعلامة DIN/EN مزدوجة عند الطلب. أخبرنا بالنوع والسماكة والكمية المطلوبة، وسنرسل لك عرض سعر مباشر من المصنع خلال 24 ساعة.
1. ما هو معيار DIN 17100؟
كان معيار DIN 17100 المعيار الوطني الألماني لـ"الفولاذ المستخدم في الإنشاءات العامة" - وهو فولاذ عالي الجودة غير مخلوط، تتراوح مقاومته للشد من 185 ميجا باسكال (St33) إلى 360 ميجا باسكال (St70). صدر هذا المعيار لأول مرة عام 1957، وتم تنقيحه عدة مرات. صنف المعيار الفولاذ بناءً على "الحد الأدنى المضمون لمقاومة الشد" المُعبر عنه بوحدة كجم/مم²، ومن هنا جاءت أرقام St (St37 = الحد الأدنى لمقاومة الشد 37 كجم/مم² ≈ 363 ميجا باسكال وقت كتابة هذا النص). عندما انضمت ألمانيا إلى جهود التقييس الأوروبية، تم سحب معيار DIN 17100 في يوليو 2004، واستُبدل بالمعيار الموحد EN 10025-2 (الفولاذ الإنشائي غير المخلوط) . لا تزال بعض المصانع تضع علامات DIN وEN على الألواح والقضبان للعقود القديمة.
2. الخواص الميكانيكية لـ St37 و St44 و St52 و St60
يلخص الجدول أدناه الخصائص الميكانيكية النموذجية كما نُشرت في آخر مراجعة (1980) للمعيار DIN 17100. لاحظ أن الأرقام أكثر تحفظًا بقليل من درجات EN 10025-2 المكافئة - فقد شددت المعايير الأوروبية مراقبة الجودة وسمحت بممارسات مصانع أكثر صرامة.
| الدرجة (DIN 17100) | الخضوع (ميجا باسكال، t ≤ 16 مم) | الشد (ميغاباسكال) | استطالة (٪) | مكافئ للمعيار EN 10025-2 |
|---|---|---|---|---|
| St37-2 | ≥ 235 | ٢٠٢٤/٢٠٢٣ | ≥ 25 | S235JR |
| St44-2 | ≥ 275 | ٢٠٢٤/٢٠٢٣ | ≥ 22 | S275JR |
| St44-3 | ≥ 275 | ٢٠٢٤/٢٠٢٣ | ≥ 22 | S275JO |
| St52-3 | ≥ 345 | ٢٠٢٤/٢٠٢٣ | ≥ 22 | S355JO / S355J2 |
| St60-2 | ≥ 335 | ٢٠٢٤/٢٠٢٣ | ≥ 16 | (لا يوجد تصنيف EN مباشر - استخدم E295 أو S355JR +1) |
| St70-2 | ≥ 365 | ٢٠٢٤/٢٠٢٣ | ≥ 11 | E360 |
أهم المراجع المتقاطعة التي يحتاجها المستورد:
- St37-2 ↔ S235JR (إن 10025-2)
- ست44-2 / ست44-3 ↔ S275JR / S275JO
- St52-3 ↔ S355JO / S355J2
- St60-2 ↔ E295 (EN 10025-2، "الفولاذ الهندسي") أو S355JR بقوة زائدة
3. مقارنة التركيب الكيميائي
استخدم معيار DIN 17100 نظام "تحليل المغرفة"، مع حدود منفصلة لتحليل المنتج. يوضح الجدول أدناه حدود تحليل المغرفة النموذجية (النسبة المئوية للكتلة).
| العنصر (الحد الأقصى %) | St37-2 | St44-2 | St52-3 | St60-2 |
|---|---|---|---|---|
| C | 0.17 | 0.21 | 0.20 | 0.23 |
| Si | - | - | 0.55 | - |
| Mn | - | - | 1.60 | - |
| P | 0.050 | 0.050 | 0.045 | 0.050 |
| S | 0.050 | 0.050 | 0.045 | 0.050 |
| N | 0.009 | 0.009 | 0.009 | 0.009 |
يُعدّ الفولاذ St52-3 الأكثر دقةً في التحكم ضمن هذه المجموعة. تُضفي إضافة المنغنيز المتعمدة (حتى 1.60%) عليه قوةً أعلى من الفولاذ St37 دون التأثير على قابليته للحام. أما الفولاذ St60-2، فيحتوي على أعلى نسبة من الكربون في المجموعة، مما يحدّ من قابليته للحام ويجعله أكثر ملاءمةً للهندسة الميكانيكية من استخدامه في الهياكل الملحومة العامة.
4. تطبيق النقاط 37، 44، 52، و60 عمليًا
على الرغم من سحب معيار DIN 17100 رسميًا في عام 2004، إلا أن لكل درجة منه مكانتها في الصناعة:
- St37-2 استُخدمت في الهياكل الملحومة العامة، وإطارات المباني الخفيفة، ودعامات السيور الناقلة، والآلات الزراعية، والأقواس. ستجدها اليوم في أدوات الآلات القديمة، والرافعات الصناعية الألمانية الصنع، ورسومات أحواض بناء السفن القديمة. المكافئ الحديث: S235JR.
- ست44-2 / ست44-3 استُخدمت هذه المادة في الهياكل الملحومة ذات الأحمال العالية، وهياكل الشاحنات، وعربات السكك الحديدية. يضمن اللاحق -3 (St44-3) مقاومة الصدمات عند درجة حرارة 0 مئوية. المكافئ الحديث: S275JR / S275JO.
- St52-3 كان هذا النوع من الفولاذ هو المعيار القياسي للهياكل الملحومة عالية المقاومة: الجسور، والرافعات المتنقلة، ومعدات الحفر، وأجزاء أوعية الضغط. وقد جعلته مقاومته للشد البالغة 345 ميجا باسكال واستطالته البالغة 22% الخيار الأمثل في ألمانيا لعقود. المكافئ الحديث: S355J2 (أو S355JO للخدمة في درجة حرارة الغرفة).
- St60-2 استُخدمت هذه التقنية للمكونات عالية القوة حيث يكون اللحام محدودًا: مثل الأعمدة والمحاور والتروس وهياكل الآلات والأجزاء الهندسية. المكافئ الحديث لها: E295 للاستخدام الهندسي، أو S355J2 عند الحاجة إلى اللحام.
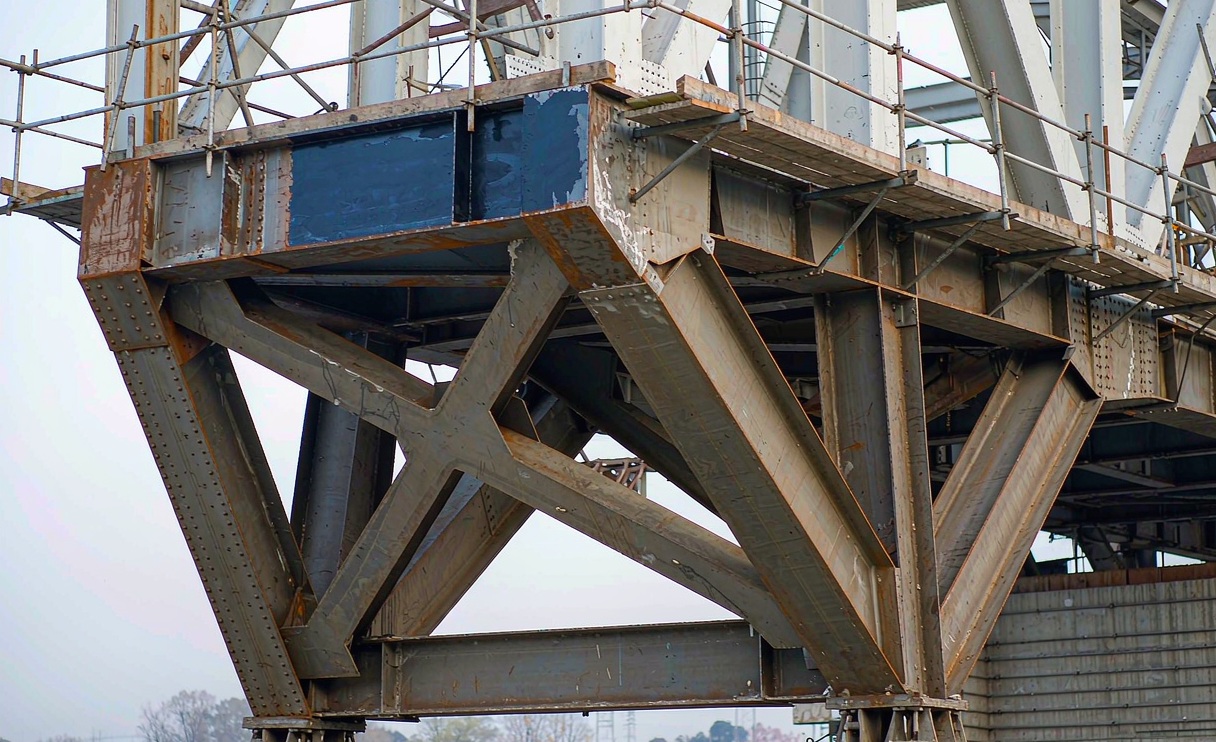
5. St52-3 — الدرجة الأكثر تحديدًا على نطاق واسع
من بين الأنواع الأربعة، يستحق الفولاذ St52-3 الاهتمام الأكبر لأنه لا يزال يُستخدم في آلاف طلبات عروض الأسعار الحالية من الأسواق الناطقة بالألمانية. يتميز هذا النوع بحد أدنى لقوة الخضوع يبلغ 345 ميجا باسكال، ونطاق قوة شد يتراوح بين 490 و630 ميجا باسكال، واستطالة دنيا تبلغ 22%، وضمان مقاومة للصدمات يصل إلى 27 جول عند درجة حرارة 0 مئوية. يشير الرقم "3" في نهاية المواصفات إلى ملاءمته للتشكيل على البارد واللحام.
البديل الحديث: EN 10025-2 S355J2 (27 جول عند -20 درجة مئوية) أو S355JO (27 جول عند 0 درجة مئوية، وهي مطابقة مباشرة لدرجة الحرارة). يمكن استخدام كلا النوعين بالتبادل في جميع حالات التحميل الساكنة والديناميكية تقريبًا. إذا كان الرسم الخاص بك يشير إلى "St52-3 وفقًا للمعيار DIN 17100"، فإن أبسط مواصفات حديثة هي S355J2 أو S355JO وفقًا للمعيار EN 10025-2.
6. ملاحظات اللحام لسلسلة St
يسهل لحام الفولاذين St37-2 وSt44-3 باستخدام الأقطاب الكهربائية التقليدية (E6013 / E7018). كما يسهل لحام الفولاذ St52-3 عندما يكون مكافئ الكربون أقل من 0.45%، مع تسخين مسبق يتراوح بين 50 و100 درجة مئوية للصفائح السميكة. أما الفولاذ St60-2 فيتطلب تسخينًا مسبقًا يتراوح بين 150 و200 درجة مئوية، بالإضافة إلى تخفيف الإجهاد بعد اللحام للمكونات الحساسة. في حالة اللحام المختلط بين درجات الفولاذ St (على سبيل المثال، لحام عمود St60-2 في إطار St52-3)، يُنصح باستخدام إجراءات اللحام الخاصة بالدرجة الأكثر تطلبًا.
7. مصادر درجات DIN 17100 اليوم
على الرغم من سحب المعيار، لا تزال المصانع الصينية والهندية والتركية تنتج درجات مماثلة للتصدير. إليك الطريقة الأكثر موثوقية عند الحاجة إلى استبدال قطعة غيار قديمة من سلسلة St:
- اطلب ما يعادلها في EN — St37-2 كـ S235JR، St44-3 كـ S275JO، St52-3 كـ S355J2، St60-2 كـ E295.
- طلب شهادة EN 10204 3.1 ميل يتضمن ذلك تحديد رمز EN، والتحليل الكيميائي، والخصائص الميكانيكية، ونتائج اختبار الصدمات، وعلامة CE.
- في حالة ذكر الرسم الأصلي "St52-3" بشكل صارم، أضف ملاحظة إلى الشهادة: "مكافئ لـ DIN 17100 St52-3 (معيار مسحوب)" حتى يتمكن المفتش المستلم من التحقق من المرجع القديم.
- بالنسبة للعملاء الناطقين باللغة الألمانية، ستقوم بعض المصانع بوضع علامة على الصفيحة أو القضيب تتضمن كلاً من درجة EN ودرجة DIN بين قوسين - اطلب هذا عند الطلب.
8. الأخطاء الشائعة عند تحديد سلسلة St
- طلب "St37" بدون اللاحقة "-2" أو "-3" - الدرجة الأساسية فضفاضة للغاية بحيث لا تتأهل للعديد من اللحامات الحديثة.
- لا يمكن مساواة St52-3 بـ ASTM A572 Gr.50 بالاسم فقط، فالتركيب الكيميائي وضمان مقاومة الصدمات مختلفان. لا يشترط معيار شاربي في A572 Gr.50 بشكل افتراضي.
- شراء St60-2 ولحامه بنفس إجراء St37 - يكاد يكون من المؤكد حدوث تشقق في منطقة التأثير الحراري.
- قبول عبارة "DIN 17100" في شهادة التسليم لعام 2020 وما بعده دون التحقق من أن التركيب الكيميائي الفعلي يفي بمعيار EN 10025-2 - لا تزال بعض المصانع تطبع المعيار القديم للعملاء القدامى دون إجراء الاختبارات المطلوبة وفقًا لمعيار EN.
- تخزين ألواح St37 / St44 / St52 في ظروف ساحلية بدون طبقة أساسية - طبقة المطحنة ليست حماية من التآكل.
الأسئلة الشائعة
س1: هل لا يزال معيار DIN 17100 ساري المفعول؟
لا، تم سحب معيار DIN 17100 في يوليو 2004. المعيار الحالي هو EN 10025-2 (للفولاذ الإنشائي غير المخلوط) بالإضافة إلى EN 10025-3 (للفولاذ ذي الحبيبات الدقيقة المعالج حرارياً) وEN 10025-4 (للفولاذ المدرفل حرارياً وميكانيكياً). يجوز للمصانع الاستمرار في وضع علامة DIN 17100 على المنتجات للعقود القديمة، ولكن يجب أن تُصدر الشهادة دائماً وفقاً لسلسلة EN 10025 الحالية.
س2: هل St37 هو نفسه A36؟
من الناحية العملية، نعم. يتميز الفولاذ St37-2 بحد أدنى للخضوع يبلغ 235 ميجا باسكال، وهو قريب جدًا من الفولاذ ASTM A36 (250 ميجا باسكال). التركيب الكيميائي متقارب بشكل عام، مع حدود مماثلة للكربون والمنغنيز والعناصر النزرة. يُعتبران متكافئين في معظم تطبيقات اللحام الإنشائي العامة. وللمقارنة بشكل أدق، يتميز الفولاذ A36 بحدود فسفور أكثر صرامة (0.030% كحد أقصى).
س3: هل يمكن لحام الفولاذ St60-2؟
مع مراعاة الاحتياطات اللازمة. يحتوي الفولاذ St60-2 على نسبة كربون أعلى من الفولاذين St37 وSt52، لذا يتطلب تسخينًا مسبقًا (150-250 درجة مئوية حسب السماكة)، وأقطابًا كهربائية منخفضة الهيدروجين (E7018 أو ما يعادلها)، ومعالجة لتخفيف الإجهاد بعد اللحام في التطبيقات الحساسة. أما بالنسبة للهياكل الملحومة السميكة، فمن الأفضل عادةً استبداله بالفولاذ S355J2.
س4: ماذا عن St33؟
كانت مادة St33 الأقل مقاومةً في معيار DIN 17100، حيث بلغ حدّها الأدنى للخضوع 185 ميجا باسكال فقط. وقد شاع استخدامها في الأقواس البسيطة والهياكل الخفيفة والأجزاء غير الإنشائية. لا يوجد مكافئ مباشر لها في معيار EN 10025؛ وللاستخدامات الحديثة، يُنصح باستخدام S235JR أو DC01 (للأجزاء المشكلة على البارد).
أخطاء شائعة عند تحديد سلسلة DIN 17100 St
الخطأ الأكثر شيوعًا هو طلب "St52" بدون حرف فئة الجودة. فـ "St52" بدون -3 قد تعني St52-3 أو St52-4 أو St52-4 (الأخيرتان غير شائعتين ولكنهما لا تزالان موجودتين في بعض المخططات القديمة). الخيار الافتراضي لمعظم المصانع الصينية المصدرة إلى أوروبا هو St52-3، وهو خيار ممتاز للاستخدامات الهيكلية العامة مع اختبار شاربي عند -20 درجة مئوية ≥ 27 جول. إذا كان الجزء سيتعرض لأحمال صدمية عند -40 درجة مئوية أو أعلى، فاطلب St52-4 أو St52-3N مع درفلة مُعَدَّلة واختبار شاربي عند -40 درجة مئوية ≥ 27 جول. احرص دائمًا على ذكر حرف فئة الجودة في أمر الشراء.
الخطأ الثاني هو إغفال عملية إزالة الأكسدة. يميز معيار DIN 17100 بين الأنواع U (مُحَدَّد الحواف، غير مُزال الأكسدة)، و R (مُعالَج، مُزال الأكسدة بالكامل)، و RR (مُعالَج خصيصًا، مُعالَج بدقة عالية). جميع الدرجات الحديثة التي خلفت معيار EN 10025 (S235 / S275 / S355) مُعالَجة بالكامل بدقة عالية، لذا لم يعد رمز U / R / RR مستخدمًا. إذا كان الرسم الهندسي الخاص بك لا يزال يحمل الرمز "St37-2 U"، فمن المحتمل أنك تنظر إلى رسم يعود لما قبل عام 1993؛ اطلب من المكتب الهندسي تحديثه إلى EN 10025-2 S235JR لتجنب تقديم المصنع عرض سعر بناءً على طريقة قديمة.
الخطأ الثالث هو الخلط بين معايير التفاوت الكيميائي DIN 17100 و EN 10025-2. يستخدم النظامان نطاقات مختلفة قليلاً للمنجنيز في سبائك S235 و S275 و S355. يسمح معيار EN 10025-2:2019 بنسبة منجنيز تصل إلى 1.40% في S275 و S355، بينما حدد معيار DIN 17100 القديم St44-3 / St52-3 نسبة المنجنيز بـ 1.20%. ستلتزم شهادة اختبار المصنع (EN 10204 3.1) دائمًا بالمعيار الذي تكتبه في طلب الشراء. إذا كتبت "S275JR وفقًا لمعيار EN 10025-2"، فستحصل على نطاق المنجنيز الحديث؛ أما إذا كتبت "St44-3 وفقًا لمعيار DIN 17100"، فسيلتزم المصنع بالنطاق الأضيق وقد يفرض رسومًا إضافية بسيطة.
ملاحظات حول المعالجة الحرارية والتشكيل واللحام لسلسلة St
تُجرى عملية التشكيل الساخن لسبائك الفولاذ St37 وSt44 وSt52 عند درجات حرارة تتراوح بين 880 و1050 درجة مئوية؛ وكلما انخفضت نسبة الكربون، اتسع نطاق التشكيل الساخن. يمكن ثني سبيكة St37 على الساخن عند 850 درجة مئوية دون حدوث تشققات؛ بينما تحتاج سبيكة St52-3 إلى البقاء فوق 900 درجة مئوية لتجنب العمل في منطقة الطورين الأوستنيتي والفريتي، والتي تُنتج حبيبات ثنائية خشنة بعد التبريد. يتطلب التشكيل البارد لألواح St44-3 وSt52-3 التي يزيد سمكها عن 16 مم نصف قطر انحناء أدنى يبلغ 3 أضعاف سمك St52-3 وضعفين لسمك St44-3؛ أما أنصاف الأقطار الأصغر فتتطلب تخفيف الإجهاد عند 600 درجة مئوية بعد التشكيل. يمكن تشكيل سبيكة St37 على البارد حتى نصف قطر 1.5 ضعف سمكها دون أي مشكلة لسمك يصل إلى 20 مم.
تُستخدم في لحام سلسلة الفولاذ St ممارسات اللحام القياسية للفولاذ الكربوني. يُلحم الفولاذان St37 وSt44-3 باستخدام أقطاب كهربائية سليلوزية (E6010 / E7010) أو أقطاب كهربائية منخفضة الهيدروجين (E7018) دون تسخين مسبق للسماكات التي تصل إلى 20 مم. أما الفولاذ St52-3 الذي يزيد سمكه عن 20 مم، فيتطلب تسخينًا مسبقًا إلى 100 درجة مئوية واستخدام أقطاب كهربائية منخفضة الهيدروجين. بينما يتطلب الفولاذان St60 وSt70 تسخينًا مسبقًا إلى 150 درجة مئوية ومعالجةً لاحقةً للحام لتخفيف الإجهاد عند 600 درجة مئوية. تبلغ نسبة التباين الكهروكيميائي (CEV) للفولاذ St52-3 حوالي 0.40 - 0.45%، وللفولاذ St60 حوالي 0.50 - 0.55%، وللفولاذ St70 أكثر من 0.60%. يتميز الفولاذ الحديث EN 10025-2 S355J2 مع التحكم في نسبة المنغنيز والسبائك الدقيقة بنسبة CEV تبلغ 0.38 - 0.42٪، وهو أفضل قليلاً من الفولاذ القديم St52-3، ولهذا السبب لم تعد المصانع توصي بتسمية DIN 17100 للتصاميم الجديدة.
تُجرى عملية التطبيع للفولاذ St52-3 وSt60 عند درجة حرارة 900-940 درجة مئوية لمدة 30 دقيقة لكل 25 مم من السماكة، ثم يُترك ليبرد في الهواء. أما عملية التلدين لتخفيف الإجهاد فتُجرى عند درجة حرارة 600-650 درجة مئوية لمدة ساعة واحدة لكل 25 مم. نادرًا ما يُجرى تطبيع الفولاذ St37 وSt44 لأن محتواهما من الكربون منخفض جدًا بحيث لا يُحقق فائدة تُذكر. إذا كانت المواصفات الهندسية تتطلب حالة التطبيع، فيُرجى ذكر ذلك دائمًا في أمر الشراء؛ حيث سيضيف المصنع حينها 4-7% إلى السعر و2-3 أسابيع إلى وقت التسليم.
كيفية تحويل مراجع DIN 17100 القديمة على الرسومات القديمة
إذا كنت تُحدّث رسمًا هندسيًا ألمانيًا من ثمانينيات القرن الماضي يُشير إلى St37 أو St44 أو St52 أو St60 أو St70، فإليك المكافئ الحديث وفقًا للمعيار EN 10025 لاستخدامه في المراجعة الجديدة: St37-2 → S235JR ، St44-2 → S275JR ، St44-3 → S275J2 ، St52-3 → S355J2، St60-2 → E295 ، St70-2 → E335 . تتطابق الخواص الميكانيكية ضمن نطاق 5-10 ميجا باسكال في مقاومة الخضوع ومقاومة الشد؛ ويُلبّي معيار شاربي أو يتجاوزه معيار EN 10025. حدّث المرجع القياسي وتعيين الدرجة في عنوان الرسم، وأضف ملاحظة مراجعة: "أُعيد تعيينه إلى EN 10025-2:2019؛ تم استبدال الدرجة الأصلية DIN 17100 StXX-X."
بالنسبة للألواح التي يزيد سمكها عن 16 مم، يتيح لك معيار EN 10025-2 الحديث خيار التسليم إما بالدرفلة المُعَدَّلة (+N) أو بالدرفلة المُعَدَّلة (+AR) . بينما كان معيار DIN 17100 يقتصر على التسليم بالدرفلة المُعَدَّلة، فإن خيار الدرفلة المُعَدَّلة يُعدّ ترقية مجانية وفقًا لمعيار EN، ويُنتج حبيبات أدق. سيصدر المصنع شهادة مطابقة المواد (MTC) وفقًا لمعيار EN 10204 3.1، مع الإشارة إلى معيار EN 10025-2:2019. في حال طلب العميل شهادة مطابقة لمعيار DIN 17100، يُمكن للمصنع إصدار شهادة مطابقة مواد (MTC) مزدوجة المرجع (EN 10025-2 / DIN 17100) عند الطلب دون أي تكلفة إضافية، مع العلم أن القيم الكيميائية والميكانيكية ستتوافق مع معيار EN.
لوح مكافئ للمعيار EN 10025 / DIN 17100 من شركة هواشيا ستيل
تُوفر شركة هواشيا ستيل منتجات حديثة تُعادل معايير EN 10025 لأنواع الصلب St37 وSt44 وSt52 وSt60، بما في ذلك ألواح وصفائح ومقاطع S235JR وS275JR وS355J2 وE295، مع شهادة EN 10204 3.1 / 3.2 وعلامة DIN/EN مزدوجة عند الطلب. أخبرنا بالنوع والسماكة والكمية المطلوبة، وسنرسل لك عرض سعر مباشر من المصنع خلال 24 ساعة.
إذا سبق لك طلب فولاذ إنشائي ألماني الصنع، أو إصلاح معدات صناعية قديمة، أو الاطلاع على رسومات هندسية أوروبية قديمة، فلا بد أنك صادفت تصنيف سلسلة St : St37 و St44 و St52 و St60 . تم تحديد هذه الدرجات وفقًا للمعيار الألماني DIN 17100 بين عامي 1957 وأوائل الألفية الثانية، ولا تزال تظهر على آلاف اللوحات التعريفية والرسومات والمواصفات الفنية، وحتى في بعض كتالوجات مصانع الصلب الحالية. منذ عام 2004، حلت محلها سلسلة EN 10025 الأوروبية ، لكن درجات DIN 17100 لم تنقرض، إذ لا تزال تُنتج لقطع الغيار والتحديثات وأسواق الآلات التراثية، وخاصة في ألمانيا والنمسا وسويسرا وهولندا وإيطاليا. يُعد فهم العلاقة بين St37 وSt44 وSt52 وSt60 وخلفائها من المعايير الأوروبية أمرًا بالغ الأهمية لأي مستورد أو موزع أو مهندس صيانة يعمل مع المعدات الأوروبية القديمة.
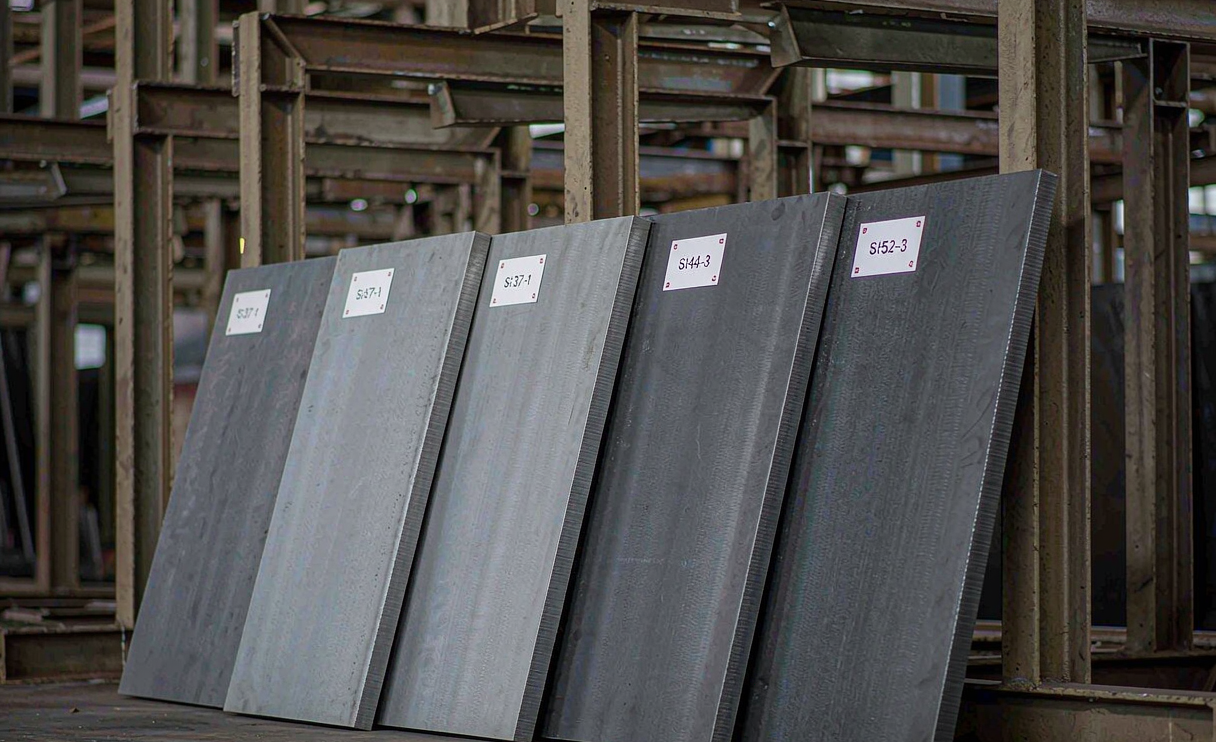
1. ما هو معيار DIN 17100؟
كان معيار DIN 17100 المعيار الوطني الألماني لـ"الفولاذ المستخدم في الإنشاءات العامة" - وهو فولاذ عالي الجودة غير مخلوط، تتراوح مقاومته للشد من 185 ميجا باسكال (St33) إلى 360 ميجا باسكال (St70). صدر هذا المعيار لأول مرة عام 1957، وتم تنقيحه عدة مرات. صنف المعيار الفولاذ بناءً على "الحد الأدنى المضمون لمقاومة الشد" المُعبر عنه بوحدة كجم/مم²، ومن هنا جاءت أرقام St (St37 = الحد الأدنى لمقاومة الشد 37 كجم/مم² ≈ 363 ميجا باسكال وقت كتابة هذا النص). عندما انضمت ألمانيا إلى جهود التقييس الأوروبية، تم سحب معيار DIN 17100 في يوليو 2004، واستُبدل بالمعيار الموحد EN 10025-2 (الفولاذ الإنشائي غير المخلوط) . لا تزال بعض المصانع تضع علامات DIN وEN على الألواح والقضبان للعقود القديمة.
2. الخواص الميكانيكية لـ St37 و St44 و St52 و St60
يلخص الجدول أدناه الخصائص الميكانيكية النموذجية كما نُشرت في آخر مراجعة (1980) للمعيار DIN 17100. لاحظ أن الأرقام أكثر تحفظًا بقليل من درجات EN 10025-2 المكافئة - فقد شددت المعايير الأوروبية مراقبة الجودة وسمحت بممارسات مصانع أكثر صرامة.
| الدرجة (DIN 17100) | الخضوع (ميجا باسكال، t ≤ 16 مم) | الشد (ميغاباسكال) | استطالة (٪) | مكافئ للمعيار EN 10025-2 |
|---|---|---|---|---|
| St37-2 | ≥ 235 | ٢٠٢٤/٢٠٢٣ | ≥ 25 | S235JR |
| St44-2 | ≥ 275 | ٢٠٢٤/٢٠٢٣ | ≥ 22 | S275JR |
| St44-3 | ≥ 275 | ٢٠٢٤/٢٠٢٣ | ≥ 22 | S275JO |
| St52-3 | ≥ 345 | ٢٠٢٤/٢٠٢٣ | ≥ 22 | S355JO / S355J2 |
| St60-2 | ≥ 335 | ٢٠٢٤/٢٠٢٣ | ≥ 16 | (لا يوجد تصنيف EN مباشر - استخدم E295 أو S355JR +1) |
| St70-2 | ≥ 365 | ٢٠٢٤/٢٠٢٣ | ≥ 11 | E360 |
أهم المراجع المتقاطعة التي يحتاجها المستورد:
- St37-2 ↔ S235JR (إن 10025-2)
- ست44-2 / ست44-3 ↔ S275JR / S275JO
- St52-3 ↔ S355JO / S355J2
- St60-2 ↔ E295 (EN 10025-2، "الفولاذ الهندسي") أو S355JR بقوة زائدة
3. مقارنة التركيب الكيميائي
استخدم معيار DIN 17100 نظام "تحليل المغرفة"، مع حدود منفصلة لتحليل المنتج. يوضح الجدول أدناه حدود تحليل المغرفة النموذجية (النسبة المئوية للكتلة).
| العنصر (الحد الأقصى %) | St37-2 | St44-2 | St52-3 | St60-2 |
|---|---|---|---|---|
| C | 0.17 | 0.21 | 0.20 | 0.23 |
| Si | - | - | 0.55 | - |
| Mn | - | - | 1.60 | - |
| P | 0.050 | 0.050 | 0.045 | 0.050 |
| S | 0.050 | 0.050 | 0.045 | 0.050 |
| N | 0.009 | 0.009 | 0.009 | 0.009 |
يُعدّ الفولاذ St52-3 الأكثر دقةً في التحكم ضمن هذه المجموعة. تُضفي إضافة المنغنيز المتعمدة (حتى 1.60%) عليه قوةً أعلى من الفولاذ St37 دون التأثير على قابليته للحام. أما الفولاذ St60-2، فيحتوي على أعلى نسبة من الكربون في المجموعة، مما يحدّ من قابليته للحام ويجعله أكثر ملاءمةً للهندسة الميكانيكية من استخدامه في الهياكل الملحومة العامة.
4. تطبيق النقاط 37، 44، 52، و60 عمليًا
على الرغم من سحب معيار DIN 17100 رسميًا في عام 2004، إلا أن لكل درجة منه مكانتها في الصناعة:
- St37-2 استُخدمت في الهياكل الملحومة العامة، وإطارات المباني الخفيفة، ودعامات السيور الناقلة، والآلات الزراعية، والأقواس. ستجدها اليوم في أدوات الآلات القديمة، والرافعات الصناعية الألمانية الصنع، ورسومات أحواض بناء السفن القديمة. المكافئ الحديث: S235JR.
- ست44-2 / ست44-3 استُخدمت هذه المادة في الهياكل الملحومة ذات الأحمال العالية، وهياكل الشاحنات، وعربات السكك الحديدية. يضمن اللاحق -3 (St44-3) مقاومة الصدمات عند درجة حرارة 0 مئوية. المكافئ الحديث: S275JR / S275JO.
- St52-3 كان هذا النوع من الفولاذ هو المعيار القياسي للهياكل الملحومة عالية المقاومة: الجسور، والرافعات المتنقلة، ومعدات الحفر، وأجزاء أوعية الضغط. وقد جعلته مقاومته للشد البالغة 345 ميجا باسكال واستطالته البالغة 22% الخيار الأمثل في ألمانيا لعقود. المكافئ الحديث: S355J2 (أو S355JO للخدمة في درجة حرارة الغرفة).
- St60-2 استُخدمت هذه التقنية للمكونات عالية القوة حيث يكون اللحام محدودًا: مثل الأعمدة والمحاور والتروس وهياكل الآلات والأجزاء الهندسية. المكافئ الحديث لها: E295 للاستخدام الهندسي، أو S355J2 عند الحاجة إلى اللحام.
5. St52-3 — الدرجة الأكثر تحديدًا على نطاق واسع
من بين الأنواع الأربعة، يستحق الفولاذ St52-3 الاهتمام الأكبر لأنه لا يزال يُستخدم في آلاف طلبات عروض الأسعار الحالية من الأسواق الناطقة بالألمانية. يتميز هذا النوع بحد أدنى لقوة الخضوع يبلغ 345 ميجا باسكال، ونطاق قوة شد يتراوح بين 490 و630 ميجا باسكال، واستطالة دنيا تبلغ 22%، وضمان مقاومة للصدمات يصل إلى 27 جول عند درجة حرارة 0 مئوية. يشير الرقم "3" في نهاية المواصفات إلى ملاءمته للتشكيل على البارد واللحام.
البديل الحديث: EN 10025-2 S355J2 (27 جول عند -20 درجة مئوية) أو S355JO (27 جول عند 0 درجة مئوية، وهي مطابقة مباشرة لدرجة الحرارة). يمكن استخدام كلا النوعين بالتبادل في جميع حالات التحميل الساكنة والديناميكية تقريبًا. إذا كان الرسم الخاص بك يشير إلى "St52-3 وفقًا للمعيار DIN 17100"، فإن أبسط مواصفات حديثة هي S355J2 أو S355JO وفقًا للمعيار EN 10025-2.
6. ملاحظات اللحام لسلسلة St
يسهل لحام الفولاذين St37-2 وSt44-3 باستخدام الأقطاب الكهربائية التقليدية (E6013 / E7018). كما يسهل لحام الفولاذ St52-3 عندما يكون مكافئ الكربون أقل من 0.45%، مع تسخين مسبق يتراوح بين 50 و100 درجة مئوية للصفائح السميكة. أما الفولاذ St60-2 فيتطلب تسخينًا مسبقًا يتراوح بين 150 و200 درجة مئوية، بالإضافة إلى تخفيف الإجهاد بعد اللحام للمكونات الحساسة. في حالة اللحام المختلط بين درجات الفولاذ St (على سبيل المثال، لحام عمود St60-2 في إطار St52-3)، يُنصح باستخدام إجراءات اللحام الخاصة بالدرجة الأكثر تطلبًا.
7. مصادر درجات DIN 17100 اليوم
على الرغم من سحب المعيار، لا تزال المصانع الصينية والهندية والتركية تنتج درجات مماثلة للتصدير. إليك الطريقة الأكثر موثوقية عند الحاجة إلى استبدال قطعة غيار قديمة من سلسلة St:
- اطلب ما يعادلها في EN — St37-2 كـ S235JR، St44-3 كـ S275JO، St52-3 كـ S355J2، St60-2 كـ E295.
- طلب شهادة EN 10204 3.1 ميل يتضمن ذلك تحديد رمز EN، والتحليل الكيميائي، والخصائص الميكانيكية، ونتائج اختبار الصدمات، وعلامة CE.
- في حالة ذكر الرسم الأصلي "St52-3" بشكل صارم، أضف ملاحظة إلى الشهادة: "مكافئ لـ DIN 17100 St52-3 (معيار مسحوب)" حتى يتمكن المفتش المستلم من التحقق من المرجع القديم.
- بالنسبة للعملاء الناطقين باللغة الألمانية، ستقوم بعض المصانع بوضع علامة على الصفيحة أو القضيب تتضمن كلاً من درجة EN ودرجة DIN بين قوسين - اطلب هذا عند الطلب.
8. الأخطاء الشائعة عند تحديد سلسلة St
- طلب "St37" بدون اللاحقة "-2" أو "-3" - الدرجة الأساسية فضفاضة للغاية بحيث لا تتأهل للعديد من اللحامات الحديثة.
- لا يمكن مساواة St52-3 بـ ASTM A572 Gr.50 بالاسم فقط، فالتركيب الكيميائي وضمان مقاومة الصدمات مختلفان. لا يشترط معيار شاربي في A572 Gr.50 بشكل افتراضي.
- شراء St60-2 ولحامه بنفس إجراء St37 - يكاد يكون من المؤكد حدوث تشقق في منطقة التأثير الحراري.
- قبول عبارة "DIN 17100" في شهادة التسليم لعام 2020 وما بعده دون التحقق من أن التركيب الكيميائي الفعلي يفي بمعيار EN 10025-2 - لا تزال بعض المصانع تطبع المعيار القديم للعملاء القدامى دون إجراء الاختبارات المطلوبة وفقًا لمعيار EN.
- تخزين ألواح St37 / St44 / St52 في ظروف ساحلية بدون طبقة أساسية - طبقة المطحنة ليست حماية من التآكل.
الأسئلة الشائعة
س1: هل لا يزال معيار DIN 17100 ساري المفعول؟
لا، تم سحب معيار DIN 17100 في يوليو 2004. المعيار الحالي هو EN 10025-2 (للفولاذ الإنشائي غير المخلوط) بالإضافة إلى EN 10025-3 (للفولاذ ذي الحبيبات الدقيقة المعالج حرارياً) وEN 10025-4 (للفولاذ المدرفل حرارياً وميكانيكياً). يجوز للمصانع الاستمرار في وضع علامة DIN 17100 على المنتجات للعقود القديمة، ولكن يجب أن تُصدر الشهادة دائماً وفقاً لسلسلة EN 10025 الحالية.
س2: هل St37 هو نفسه A36؟
من الناحية العملية، نعم. يتميز الفولاذ St37-2 بحد أدنى للخضوع يبلغ 235 ميجا باسكال، وهو قريب جدًا من الفولاذ ASTM A36 (250 ميجا باسكال). التركيب الكيميائي متقارب بشكل عام، مع حدود مماثلة للكربون والمنغنيز والعناصر النزرة. يُعتبران متكافئين في معظم تطبيقات اللحام الإنشائي العامة. وللمقارنة بشكل أدق، يتميز الفولاذ A36 بحدود فسفور أكثر صرامة (0.030% كحد أقصى).
س3: هل يمكن لحام الفولاذ St60-2؟
مع مراعاة الاحتياطات اللازمة. يحتوي الفولاذ St60-2 على نسبة كربون أعلى من الفولاذين St37 وSt52، لذا يتطلب تسخينًا مسبقًا (150-250 درجة مئوية حسب السماكة)، وأقطابًا كهربائية منخفضة الهيدروجين (E7018 أو ما يعادلها)، ومعالجة لتخفيف الإجهاد بعد اللحام في التطبيقات الحساسة. أما بالنسبة للهياكل الملحومة السميكة، فمن الأفضل عادةً استبداله بالفولاذ S355J2.
س4: ماذا عن St33؟
كانت مادة St33 الأقل مقاومةً في معيار DIN 17100، حيث بلغ حدّها الأدنى للخضوع 185 ميجا باسكال فقط. وقد شاع استخدامها في الأقواس البسيطة والهياكل الخفيفة والأجزاء غير الإنشائية. لا يوجد مكافئ مباشر لها في معيار EN 10025؛ وللاستخدامات الحديثة، يُنصح باستخدام S235JR أو DC01 (للأجزاء المشكلة على البارد).
أخطاء شائعة عند تحديد سلسلة DIN 17100 St
الخطأ الأكثر شيوعًا هو طلب "St52" بدون حرف فئة الجودة. فـ "St52" بدون -3 قد تعني St52-3 أو St52-4 أو St52-4 (الأخيرتان غير شائعتين ولكنهما لا تزالان موجودتين في بعض المخططات القديمة). الخيار الافتراضي لمعظم المصانع الصينية المصدرة إلى أوروبا هو St52-3، وهو خيار ممتاز للاستخدامات الهيكلية العامة مع اختبار شاربي عند -20 درجة مئوية ≥ 27 جول. إذا كان الجزء سيتعرض لأحمال صدمية عند -40 درجة مئوية أو أعلى، فاطلب St52-4 أو St52-3N مع درفلة مُعَدَّلة واختبار شاربي عند -40 درجة مئوية ≥ 27 جول. احرص دائمًا على ذكر حرف فئة الجودة في أمر الشراء.
الخطأ الثاني هو إغفال عملية إزالة الأكسدة. يميز معيار DIN 17100 بين الأنواع U (مُحَدَّد الحواف، غير مُزال الأكسدة)، و R (مُعالَج، مُزال الأكسدة بالكامل)، و RR (مُعالَج خصيصًا، مُعالَج بدقة عالية). جميع الدرجات الحديثة التي خلفت معيار EN 10025 (S235 / S275 / S355) مُعالَجة بالكامل بدقة عالية، لذا لم يعد رمز U / R / RR مستخدمًا. إذا كان الرسم الهندسي الخاص بك لا يزال يحمل الرمز "St37-2 U"، فمن المحتمل أنك تنظر إلى رسم يعود لما قبل عام 1993؛ اطلب من المكتب الهندسي تحديثه إلى EN 10025-2 S235JR لتجنب تقديم المصنع عرض سعر بناءً على طريقة قديمة.
الخطأ الثالث هو الخلط بين معايير التفاوت الكيميائي DIN 17100 و EN 10025-2. يستخدم النظامان نطاقات مختلفة قليلاً للمنجنيز في سبائك S235 و S275 و S355. يسمح معيار EN 10025-2:2019 بنسبة منجنيز تصل إلى 1.40% في S275 و S355، بينما حدد معيار DIN 17100 القديم St44-3 / St52-3 نسبة المنجنيز بـ 1.20%. ستلتزم شهادة اختبار المصنع (EN 10204 3.1) دائمًا بالمعيار الذي تكتبه في طلب الشراء. إذا كتبت "S275JR وفقًا لمعيار EN 10025-2"، فستحصل على نطاق المنجنيز الحديث؛ أما إذا كتبت "St44-3 وفقًا لمعيار DIN 17100"، فسيلتزم المصنع بالنطاق الأضيق وقد يفرض رسومًا إضافية بسيطة.
ملاحظات حول المعالجة الحرارية والتشكيل واللحام لسلسلة St
تُجرى عملية التشكيل الساخن لسبائك الفولاذ St37 وSt44 وSt52 عند درجات حرارة تتراوح بين 880 و1050 درجة مئوية؛ وكلما انخفضت نسبة الكربون، اتسع نطاق التشكيل الساخن. يمكن ثني سبيكة St37 على الساخن عند 850 درجة مئوية دون حدوث تشققات؛ بينما تحتاج سبيكة St52-3 إلى البقاء فوق 900 درجة مئوية لتجنب العمل في منطقة الطورين الأوستنيتي والفريتي، والتي تُنتج حبيبات ثنائية خشنة بعد التبريد. يتطلب التشكيل البارد لألواح St44-3 وSt52-3 التي يزيد سمكها عن 16 مم نصف قطر انحناء أدنى يبلغ 3 أضعاف سمك St52-3 وضعفين لسمك St44-3؛ أما أنصاف الأقطار الأصغر فتتطلب تخفيف الإجهاد عند 600 درجة مئوية بعد التشكيل. يمكن تشكيل سبيكة St37 على البارد حتى نصف قطر 1.5 ضعف سمكها دون أي مشكلة لسمك يصل إلى 20 مم.
تُستخدم في لحام سلسلة الفولاذ St ممارسات اللحام القياسية للفولاذ الكربوني. يُلحم الفولاذان St37 وSt44-3 باستخدام أقطاب كهربائية سليلوزية (E6010 / E7010) أو أقطاب كهربائية منخفضة الهيدروجين (E7018) دون تسخين مسبق للسماكات التي تصل إلى 20 مم. أما الفولاذ St52-3 الذي يزيد سمكه عن 20 مم، فيتطلب تسخينًا مسبقًا إلى 100 درجة مئوية واستخدام أقطاب كهربائية منخفضة الهيدروجين. بينما يتطلب الفولاذان St60 وSt70 تسخينًا مسبقًا إلى 150 درجة مئوية ومعالجةً لاحقةً للحام لتخفيف الإجهاد عند 600 درجة مئوية. تبلغ نسبة التباين الكهروكيميائي (CEV) للفولاذ St52-3 حوالي 0.40 - 0.45%، وللفولاذ St60 حوالي 0.50 - 0.55%، وللفولاذ St70 أكثر من 0.60%. يتميز الفولاذ الحديث EN 10025-2 S355J2 مع التحكم في نسبة المنغنيز والسبائك الدقيقة بنسبة CEV تبلغ 0.38 - 0.42٪، وهو أفضل قليلاً من الفولاذ القديم St52-3، ولهذا السبب لم تعد المصانع توصي بتسمية DIN 17100 للتصاميم الجديدة.
تُجرى عملية التطبيع للفولاذ St52-3 وSt60 عند درجة حرارة 900-940 درجة مئوية لمدة 30 دقيقة لكل 25 مم من السماكة، ثم يُترك ليبرد في الهواء. أما عملية التلدين لتخفيف الإجهاد فتُجرى عند درجة حرارة 600-650 درجة مئوية لمدة ساعة واحدة لكل 25 مم. نادرًا ما يُجرى تطبيع الفولاذ St37 وSt44 لأن محتواهما من الكربون منخفض جدًا بحيث لا يُحقق فائدة تُذكر. إذا كانت المواصفات الهندسية تتطلب حالة التطبيع، فيُرجى ذكر ذلك دائمًا في أمر الشراء؛ حيث سيضيف المصنع حينها 4-7% إلى السعر و2-3 أسابيع إلى وقت التسليم.
كيفية تحويل مراجع DIN 17100 القديمة على الرسومات القديمة
إذا كنت تُحدّث رسمًا هندسيًا ألمانيًا من ثمانينيات القرن الماضي يُشير إلى St37 أو St44 أو St52 أو St60 أو St70، فإليك المكافئ الحديث وفقًا للمعيار EN 10025 لاستخدامه في المراجعة الجديدة: St37-2 → S235JR ، St44-2 → S275JR ، St44-3 → S275J2 ، St52-3 → S355J2، St60-2 → E295 ، St70-2 → E335 . تتطابق الخواص الميكانيكية ضمن نطاق 5-10 ميجا باسكال في مقاومة الخضوع ومقاومة الشد؛ ويُلبّي معيار شاربي أو يتجاوزه معيار EN 10025. حدّث المرجع القياسي وتعيين الدرجة في عنوان الرسم، وأضف ملاحظة مراجعة: "أُعيد تعيينه إلى EN 10025-2:2019؛ تم استبدال الدرجة الأصلية DIN 17100 StXX-X."
بالنسبة للألواح التي يزيد سمكها عن 16 مم، يتيح لك معيار EN 10025-2 الحديث خيار التسليم إما بالدرفلة المُعَدَّلة (+N) أو بالدرفلة المُعَدَّلة (+AR) . بينما كان معيار DIN 17100 يقتصر على التسليم بالدرفلة المُعَدَّلة، فإن خيار الدرفلة المُعَدَّلة يُعدّ ترقية مجانية وفقًا لمعيار EN، ويُنتج حبيبات أدق. سيصدر المصنع شهادة مطابقة المواد (MTC) وفقًا لمعيار EN 10204 3.1، مع الإشارة إلى معيار EN 10025-2:2019. في حال طلب العميل شهادة مطابقة لمعيار DIN 17100، يُمكن للمصنع إصدار شهادة مطابقة مواد (MTC) مزدوجة المرجع (EN 10025-2 / DIN 17100) عند الطلب دون أي تكلفة إضافية، مع العلم أن القيم الكيميائية والميكانيكية ستتوافق مع معيار EN.
لوح مكافئ للمعيار EN 10025 / DIN 17100 من شركة هواشيا ستيل
تُوفر شركة هواشيا ستيل منتجات حديثة تُعادل معايير EN 10025 لأنواع الصلب St37 وSt44 وSt52 وSt60، بما في ذلك ألواح وصفائح ومقاطع S235JR وS275JR وS355J2 وE295، مع شهادة EN 10204 3.1 / 3.2 وعلامة DIN/EN مزدوجة عند الطلب. أخبرنا بالنوع والسماكة والكمية المطلوبة، وسنرسل لك عرض سعر مباشر من المصنع خلال 24 ساعة.
كان معيار DIN 17100 المعيار الوطني الألماني لـ"الفولاذ المستخدم في الإنشاءات العامة" - وهو فولاذ عالي الجودة غير مخلوط، تتراوح مقاومته للشد من 185 ميجا باسكال (St33) إلى 360 ميجا باسكال (St70). صدر هذا المعيار لأول مرة عام 1957، وتم تنقيحه عدة مرات. صنف المعيار الفولاذ بناءً على "الحد الأدنى المضمون لمقاومة الشد" المُعبر عنه بوحدة كجم/مم²، ومن هنا جاءت أرقام St (St37 = الحد الأدنى لمقاومة الشد 37 كجم/مم² ≈ 363 ميجا باسكال وقت كتابة هذا النص). عندما انضمت ألمانيا إلى جهود التقييس الأوروبية، تم سحب معيار DIN 17100 في يوليو 2004، واستُبدل بالمعيار الموحد EN 10025-2 (الفولاذ الإنشائي غير المخلوط) . لا تزال بعض المصانع تضع علامات DIN وEN على الألواح والقضبان للعقود القديمة.
2. الخواص الميكانيكية لـ St37 و St44 و St52 و St60
يلخص الجدول أدناه الخصائص الميكانيكية النموذجية كما نُشرت في آخر مراجعة (1980) للمعيار DIN 17100. لاحظ أن الأرقام أكثر تحفظًا بقليل من درجات EN 10025-2 المكافئة - فقد شددت المعايير الأوروبية مراقبة الجودة وسمحت بممارسات مصانع أكثر صرامة.
| الدرجة (DIN 17100) | الخضوع (ميجا باسكال، t ≤ 16 مم) | الشد (ميغاباسكال) | استطالة (٪) | مكافئ للمعيار EN 10025-2 |
|---|---|---|---|---|
| St37-2 | ≥ 235 | ٢٠٢٤/٢٠٢٣ | ≥ 25 | S235JR |
| St44-2 | ≥ 275 | ٢٠٢٤/٢٠٢٣ | ≥ 22 | S275JR |
| St44-3 | ≥ 275 | ٢٠٢٤/٢٠٢٣ | ≥ 22 | S275JO |
| St52-3 | ≥ 345 | ٢٠٢٤/٢٠٢٣ | ≥ 22 | S355JO / S355J2 |
| St60-2 | ≥ 335 | ٢٠٢٤/٢٠٢٣ | ≥ 16 | (لا يوجد تصنيف EN مباشر - استخدم E295 أو S355JR +1) |
| St70-2 | ≥ 365 | ٢٠٢٤/٢٠٢٣ | ≥ 11 | E360 |
أهم المراجع المتقاطعة التي يحتاجها المستورد:
- St37-2 ↔ S235JR (إن 10025-2)
- ست44-2 / ست44-3 ↔ S275JR / S275JO
- St52-3 ↔ S355JO / S355J2
- St60-2 ↔ E295 (EN 10025-2، "الفولاذ الهندسي") أو S355JR بقوة زائدة
3. مقارنة التركيب الكيميائي
استخدم معيار DIN 17100 نظام "تحليل المغرفة"، مع حدود منفصلة لتحليل المنتج. يوضح الجدول أدناه حدود تحليل المغرفة النموذجية (النسبة المئوية للكتلة).
| العنصر (الحد الأقصى %) | St37-2 | St44-2 | St52-3 | St60-2 |
|---|---|---|---|---|
| C | 0.17 | 0.21 | 0.20 | 0.23 |
| Si | - | - | 0.55 | - |
| Mn | - | - | 1.60 | - |
| P | 0.050 | 0.050 | 0.045 | 0.050 |
| S | 0.050 | 0.050 | 0.045 | 0.050 |
| N | 0.009 | 0.009 | 0.009 | 0.009 |
يُعدّ الفولاذ St52-3 الأكثر دقةً في التحكم ضمن هذه المجموعة. تُضفي إضافة المنغنيز المتعمدة (حتى 1.60%) عليه قوةً أعلى من الفولاذ St37 دون التأثير على قابليته للحام. أما الفولاذ St60-2، فيحتوي على أعلى نسبة من الكربون في المجموعة، مما يحدّ من قابليته للحام ويجعله أكثر ملاءمةً للهندسة الميكانيكية من استخدامه في الهياكل الملحومة العامة.
5. St52-3 — الدرجة الأكثر تحديدًا على نطاق واسع
من بين الأنواع الأربعة، يستحق الفولاذ St52-3 الاهتمام الأكبر لأنه لا يزال يُستخدم في آلاف طلبات عروض الأسعار الحالية من الأسواق الناطقة بالألمانية. يتميز هذا النوع بحد أدنى لقوة الخضوع يبلغ 345 ميجا باسكال، ونطاق قوة شد يتراوح بين 490 و630 ميجا باسكال، واستطالة دنيا تبلغ 22%، وضمان مقاومة للصدمات يصل إلى 27 جول عند درجة حرارة 0 مئوية. يشير الرقم "3" في نهاية المواصفات إلى ملاءمته للتشكيل على البارد واللحام.
البديل الحديث: EN 10025-2 S355J2 (27 جول عند -20 درجة مئوية) أو S355JO (27 جول عند 0 درجة مئوية، وهي مطابقة مباشرة لدرجة الحرارة). يمكن استخدام كلا النوعين بالتبادل في جميع حالات التحميل الساكنة والديناميكية تقريبًا. إذا كان الرسم الخاص بك يشير إلى "St52-3 وفقًا للمعيار DIN 17100"، فإن أبسط مواصفات حديثة هي S355J2 أو S355JO وفقًا للمعيار EN 10025-2.
6. ملاحظات اللحام لسلسلة St
يسهل لحام الفولاذين St37-2 وSt44-3 باستخدام الأقطاب الكهربائية التقليدية (E6013 / E7018). كما يسهل لحام الفولاذ St52-3 عندما يكون مكافئ الكربون أقل من 0.45%، مع تسخين مسبق يتراوح بين 50 و100 درجة مئوية للصفائح السميكة. أما الفولاذ St60-2 فيتطلب تسخينًا مسبقًا يتراوح بين 150 و200 درجة مئوية، بالإضافة إلى تخفيف الإجهاد بعد اللحام للمكونات الحساسة. في حالة اللحام المختلط بين درجات الفولاذ St (على سبيل المثال، لحام عمود St60-2 في إطار St52-3)، يُنصح باستخدام إجراءات اللحام الخاصة بالدرجة الأكثر تطلبًا.
7. مصادر درجات DIN 17100 اليوم
على الرغم من سحب المعيار، لا تزال المصانع الصينية والهندية والتركية تنتج درجات مماثلة للتصدير. إليك الطريقة الأكثر موثوقية عند الحاجة إلى استبدال قطعة غيار قديمة من سلسلة St:
- اطلب ما يعادلها في EN — St37-2 كـ S235JR، St44-3 كـ S275JO، St52-3 كـ S355J2، St60-2 كـ E295.
- طلب شهادة EN 10204 3.1 ميل يتضمن ذلك تحديد رمز EN، والتحليل الكيميائي، والخصائص الميكانيكية، ونتائج اختبار الصدمات، وعلامة CE.
- في حالة ذكر الرسم الأصلي "St52-3" بشكل صارم، أضف ملاحظة إلى الشهادة: "مكافئ لـ DIN 17100 St52-3 (معيار مسحوب)" حتى يتمكن المفتش المستلم من التحقق من المرجع القديم.
- بالنسبة للعملاء الناطقين باللغة الألمانية، ستقوم بعض المصانع بوضع علامة على الصفيحة أو القضيب تتضمن كلاً من درجة EN ودرجة DIN بين قوسين - اطلب هذا عند الطلب.
8. الأخطاء الشائعة عند تحديد سلسلة St
- طلب "St37" بدون اللاحقة "-2" أو "-3" - الدرجة الأساسية فضفاضة للغاية بحيث لا تتأهل للعديد من اللحامات الحديثة.
- لا يمكن مساواة St52-3 بـ ASTM A572 Gr.50 بالاسم فقط، فالتركيب الكيميائي وضمان مقاومة الصدمات مختلفان. لا يشترط معيار شاربي في A572 Gr.50 بشكل افتراضي.
- شراء St60-2 ولحامه بنفس إجراء St37 - يكاد يكون من المؤكد حدوث تشقق في منطقة التأثير الحراري.
- قبول عبارة "DIN 17100" في شهادة التسليم لعام 2020 وما بعده دون التحقق من أن التركيب الكيميائي الفعلي يفي بمعيار EN 10025-2 - لا تزال بعض المصانع تطبع المعيار القديم للعملاء القدامى دون إجراء الاختبارات المطلوبة وفقًا لمعيار EN.
- تخزين ألواح St37 / St44 / St52 في ظروف ساحلية بدون طبقة أساسية - طبقة المطحنة ليست حماية من التآكل.
أخطاء شائعة عند تحديد سلسلة DIN 17100 St
الخطأ الأكثر شيوعًا هو طلب "St52" بدون حرف فئة الجودة. فـ "St52" بدون -3 قد تعني St52-3 أو St52-4 أو St52-4 (الأخيرتان غير شائعتين ولكنهما لا تزالان موجودتين في بعض المخططات القديمة). الخيار الافتراضي لمعظم المصانع الصينية المصدرة إلى أوروبا هو St52-3، وهو خيار ممتاز للاستخدامات الهيكلية العامة مع اختبار شاربي عند -20 درجة مئوية ≥ 27 جول. إذا كان الجزء سيتعرض لأحمال صدمية عند -40 درجة مئوية أو أعلى، فاطلب St52-4 أو St52-3N مع درفلة مُعَدَّلة واختبار شاربي عند -40 درجة مئوية ≥ 27 جول. احرص دائمًا على ذكر حرف فئة الجودة في أمر الشراء.
الخطأ الثاني هو إغفال عملية إزالة الأكسدة. يميز معيار DIN 17100 بين الأنواع U (مُحَدَّد الحواف، غير مُزال الأكسدة)، و R (مُعالَج، مُزال الأكسدة بالكامل)، و RR (مُعالَج خصيصًا، مُعالَج بدقة عالية). جميع الدرجات الحديثة التي خلفت معيار EN 10025 (S235 / S275 / S355) مُعالَجة بالكامل بدقة عالية، لذا لم يعد رمز U / R / RR مستخدمًا. إذا كان الرسم الهندسي الخاص بك لا يزال يحمل الرمز "St37-2 U"، فمن المحتمل أنك تنظر إلى رسم يعود لما قبل عام 1993؛ اطلب من المكتب الهندسي تحديثه إلى EN 10025-2 S235JR لتجنب تقديم المصنع عرض سعر بناءً على طريقة قديمة.
الخطأ الثالث هو الخلط بين معايير التفاوت الكيميائي DIN 17100 و EN 10025-2. يستخدم النظامان نطاقات مختلفة قليلاً للمنجنيز في سبائك S235 و S275 و S355. يسمح معيار EN 10025-2:2019 بنسبة منجنيز تصل إلى 1.40% في S275 و S355، بينما حدد معيار DIN 17100 القديم St44-3 / St52-3 نسبة المنجنيز بـ 1.20%. ستلتزم شهادة اختبار المصنع (EN 10204 3.1) دائمًا بالمعيار الذي تكتبه في طلب الشراء. إذا كتبت "S275JR وفقًا لمعيار EN 10025-2"، فستحصل على نطاق المنجنيز الحديث؛ أما إذا كتبت "St44-3 وفقًا لمعيار DIN 17100"، فسيلتزم المصنع بالنطاق الأضيق وقد يفرض رسومًا إضافية بسيطة.
ملاحظات حول المعالجة الحرارية والتشكيل واللحام لسلسلة St
تُجرى عملية التشكيل الساخن لسبائك الفولاذ St37 وSt44 وSt52 عند درجات حرارة تتراوح بين 880 و1050 درجة مئوية؛ وكلما انخفضت نسبة الكربون، اتسع نطاق التشكيل الساخن. يمكن ثني سبيكة St37 على الساخن عند 850 درجة مئوية دون حدوث تشققات؛ بينما تحتاج سبيكة St52-3 إلى البقاء فوق 900 درجة مئوية لتجنب العمل في منطقة الطورين الأوستنيتي والفريتي، والتي تُنتج حبيبات ثنائية خشنة بعد التبريد. يتطلب التشكيل البارد لألواح St44-3 وSt52-3 التي يزيد سمكها عن 16 مم نصف قطر انحناء أدنى يبلغ 3 أضعاف سمك St52-3 وضعفين لسمك St44-3؛ أما أنصاف الأقطار الأصغر فتتطلب تخفيف الإجهاد عند 600 درجة مئوية بعد التشكيل. يمكن تشكيل سبيكة St37 على البارد حتى نصف قطر 1.5 ضعف سمكها دون أي مشكلة لسمك يصل إلى 20 مم.
تُستخدم في لحام سلسلة الفولاذ St ممارسات اللحام القياسية للفولاذ الكربوني. يُلحم الفولاذان St37 وSt44-3 باستخدام أقطاب كهربائية سليلوزية (E6010 / E7010) أو أقطاب كهربائية منخفضة الهيدروجين (E7018) دون تسخين مسبق للسماكات التي تصل إلى 20 مم. أما الفولاذ St52-3 الذي يزيد سمكه عن 20 مم، فيتطلب تسخينًا مسبقًا إلى 100 درجة مئوية واستخدام أقطاب كهربائية منخفضة الهيدروجين. بينما يتطلب الفولاذان St60 وSt70 تسخينًا مسبقًا إلى 150 درجة مئوية ومعالجةً لاحقةً للحام لتخفيف الإجهاد عند 600 درجة مئوية. تبلغ نسبة التباين الكهروكيميائي (CEV) للفولاذ St52-3 حوالي 0.40 - 0.45%، وللفولاذ St60 حوالي 0.50 - 0.55%، وللفولاذ St70 أكثر من 0.60%. يتميز الفولاذ الحديث EN 10025-2 S355J2 مع التحكم في نسبة المنغنيز والسبائك الدقيقة بنسبة CEV تبلغ 0.38 - 0.42٪، وهو أفضل قليلاً من الفولاذ القديم St52-3، ولهذا السبب لم تعد المصانع توصي بتسمية DIN 17100 للتصاميم الجديدة.
تُجرى عملية التطبيع للفولاذ St52-3 وSt60 عند درجة حرارة 900-940 درجة مئوية لمدة 30 دقيقة لكل 25 مم من السماكة، ثم يُترك ليبرد في الهواء. أما عملية التلدين لتخفيف الإجهاد فتُجرى عند درجة حرارة 600-650 درجة مئوية لمدة ساعة واحدة لكل 25 مم. نادرًا ما يُجرى تطبيع الفولاذ St37 وSt44 لأن محتواهما من الكربون منخفض جدًا بحيث لا يُحقق فائدة تُذكر. إذا كانت المواصفات الهندسية تتطلب حالة التطبيع، فيُرجى ذكر ذلك دائمًا في أمر الشراء؛ حيث سيضيف المصنع حينها 4-7% إلى السعر و2-3 أسابيع إلى وقت التسليم.
كيفية تحويل مراجع DIN 17100 القديمة على الرسومات القديمة
إذا كنت تُحدّث رسمًا هندسيًا ألمانيًا من ثمانينيات القرن الماضي يُشير إلى St37 أو St44 أو St52 أو St60 أو St70، فإليك المكافئ الحديث وفقًا للمعيار EN 10025 لاستخدامه في المراجعة الجديدة: St37-2 → S235JR ، St44-2 → S275JR ، St44-3 → S275J2 ، St52-3 → S355J2، St60-2 → E295 ، St70-2 → E335 . تتطابق الخواص الميكانيكية ضمن نطاق 5-10 ميجا باسكال في مقاومة الخضوع ومقاومة الشد؛ ويُلبّي معيار شاربي أو يتجاوزه معيار EN 10025. حدّث المرجع القياسي وتعيين الدرجة في عنوان الرسم، وأضف ملاحظة مراجعة: "أُعيد تعيينه إلى EN 10025-2:2019؛ تم استبدال الدرجة الأصلية DIN 17100 StXX-X."
بالنسبة للألواح التي يزيد سمكها عن 16 مم، يتيح لك معيار EN 10025-2 الحديث خيار التسليم إما بالدرفلة المُعَدَّلة (+N) أو بالدرفلة المُعَدَّلة (+AR) . بينما كان معيار DIN 17100 يقتصر على التسليم بالدرفلة المُعَدَّلة، فإن خيار الدرفلة المُعَدَّلة يُعدّ ترقية مجانية وفقًا لمعيار EN، ويُنتج حبيبات أدق. سيصدر المصنع شهادة مطابقة المواد (MTC) وفقًا لمعيار EN 10204 3.1، مع الإشارة إلى معيار EN 10025-2:2019. في حال طلب العميل شهادة مطابقة لمعيار DIN 17100، يُمكن للمصنع إصدار شهادة مطابقة مواد (MTC) مزدوجة المرجع (EN 10025-2 / DIN 17100) عند الطلب دون أي تكلفة إضافية، مع العلم أن القيم الكيميائية والميكانيكية ستتوافق مع معيار EN.
لوح مكافئ للمعيار EN 10025 / DIN 17100 من شركة هواشيا ستيل
تُوفر شركة هواشيا ستيل منتجات حديثة تُعادل معايير EN 10025 لأنواع الصلب St37 وSt44 وSt52 وSt60، بما في ذلك ألواح وصفائح ومقاطع S235JR وS275JR وS355J2 وE295، مع شهادة EN 10204 3.1 / 3.2 وعلامة DIN/EN مزدوجة عند الطلب. أخبرنا بالنوع والسماكة والكمية المطلوبة، وسنرسل لك عرض سعر مباشر من المصنع خلال 24 ساعة.
1. ما هو معيار DIN 17100؟
كان معيار DIN 17100 المعيار الوطني الألماني لـ"الفولاذ المستخدم في الإنشاءات العامة" - وهو فولاذ عالي الجودة غير مخلوط، تتراوح مقاومته للشد من 185 ميجا باسكال (St33) إلى 360 ميجا باسكال (St70). صدر هذا المعيار لأول مرة عام 1957، وتم تنقيحه عدة مرات. صنف المعيار الفولاذ بناءً على "الحد الأدنى المضمون لمقاومة الشد" المُعبر عنه بوحدة كجم/مم²، ومن هنا جاءت أرقام St (St37 = الحد الأدنى لمقاومة الشد 37 كجم/مم² ≈ 363 ميجا باسكال وقت كتابة هذا النص). عندما انضمت ألمانيا إلى جهود التقييس الأوروبية، تم سحب معيار DIN 17100 في يوليو 2004، واستُبدل بالمعيار الموحد EN 10025-2 (الفولاذ الإنشائي غير المخلوط) . لا تزال بعض المصانع تضع علامات DIN وEN على الألواح والقضبان للعقود القديمة.
2. الخواص الميكانيكية لـ St37 و St44 و St52 و St60
يلخص الجدول أدناه الخصائص الميكانيكية النموذجية كما نُشرت في آخر مراجعة (1980) للمعيار DIN 17100. لاحظ أن الأرقام أكثر تحفظًا بقليل من درجات EN 10025-2 المكافئة - فقد شددت المعايير الأوروبية مراقبة الجودة وسمحت بممارسات مصانع أكثر صرامة.
| الدرجة (DIN 17100) | الخضوع (ميجا باسكال، t ≤ 16 مم) | الشد (ميغاباسكال) | استطالة (٪) | مكافئ للمعيار EN 10025-2 |
|---|---|---|---|---|
| St37-2 | ≥ 235 | ٢٠٢٤/٢٠٢٣ | ≥ 25 | S235JR |
| St44-2 | ≥ 275 | ٢٠٢٤/٢٠٢٣ | ≥ 22 | S275JR |
| St44-3 | ≥ 275 | ٢٠٢٤/٢٠٢٣ | ≥ 22 | S275JO |
| St52-3 | ≥ 345 | ٢٠٢٤/٢٠٢٣ | ≥ 22 | S355JO / S355J2 |
| St60-2 | ≥ 335 | ٢٠٢٤/٢٠٢٣ | ≥ 16 | (لا يوجد تصنيف EN مباشر - استخدم E295 أو S355JR +1) |
| St70-2 | ≥ 365 | ٢٠٢٤/٢٠٢٣ | ≥ 11 | E360 |
أهم المراجع المتقاطعة التي يحتاجها المستورد:
- St37-2 ↔ S235JR (إن 10025-2)
- ست44-2 / ست44-3 ↔ S275JR / S275JO
- St52-3 ↔ S355JO / S355J2
- St60-2 ↔ E295 (EN 10025-2، "الفولاذ الهندسي") أو S355JR بقوة زائدة
3. مقارنة التركيب الكيميائي
استخدم معيار DIN 17100 نظام "تحليل المغرفة"، مع حدود منفصلة لتحليل المنتج. يوضح الجدول أدناه حدود تحليل المغرفة النموذجية (النسبة المئوية للكتلة).
| العنصر (الحد الأقصى %) | St37-2 | St44-2 | St52-3 | St60-2 |
|---|---|---|---|---|
| C | 0.17 | 0.21 | 0.20 | 0.23 |
| Si | - | - | 0.55 | - |
| Mn | - | - | 1.60 | - |
| P | 0.050 | 0.050 | 0.045 | 0.050 |
| S | 0.050 | 0.050 | 0.045 | 0.050 |
| N | 0.009 | 0.009 | 0.009 | 0.009 |
يُعدّ الفولاذ St52-3 الأكثر دقةً في التحكم ضمن هذه المجموعة. تُضفي إضافة المنغنيز المتعمدة (حتى 1.60%) عليه قوةً أعلى من الفولاذ St37 دون التأثير على قابليته للحام. أما الفولاذ St60-2، فيحتوي على أعلى نسبة من الكربون في المجموعة، مما يحدّ من قابليته للحام ويجعله أكثر ملاءمةً للهندسة الميكانيكية من استخدامه في الهياكل الملحومة العامة.
4. تطبيق النقاط 37، 44، 52، و60 عمليًا
على الرغم من سحب معيار DIN 17100 رسميًا في عام 2004، إلا أن لكل درجة منه مكانتها في الصناعة:
- St37-2 استُخدمت في الهياكل الملحومة العامة، وإطارات المباني الخفيفة، ودعامات السيور الناقلة، والآلات الزراعية، والأقواس. ستجدها اليوم في أدوات الآلات القديمة، والرافعات الصناعية الألمانية الصنع، ورسومات أحواض بناء السفن القديمة. المكافئ الحديث: S235JR.
- ست44-2 / ست44-3 استُخدمت هذه المادة في الهياكل الملحومة ذات الأحمال العالية، وهياكل الشاحنات، وعربات السكك الحديدية. يضمن اللاحق -3 (St44-3) مقاومة الصدمات عند درجة حرارة 0 مئوية. المكافئ الحديث: S275JR / S275JO.
- St52-3 كان هذا النوع من الفولاذ هو المعيار القياسي للهياكل الملحومة عالية المقاومة: الجسور، والرافعات المتنقلة، ومعدات الحفر، وأجزاء أوعية الضغط. وقد جعلته مقاومته للشد البالغة 345 ميجا باسكال واستطالته البالغة 22% الخيار الأمثل في ألمانيا لعقود. المكافئ الحديث: S355J2 (أو S355JO للخدمة في درجة حرارة الغرفة).
- St60-2 استُخدمت هذه التقنية للمكونات عالية القوة حيث يكون اللحام محدودًا: مثل الأعمدة والمحاور والتروس وهياكل الآلات والأجزاء الهندسية. المكافئ الحديث لها: E295 للاستخدام الهندسي، أو S355J2 عند الحاجة إلى اللحام.
5. St52-3 — الدرجة الأكثر تحديدًا على نطاق واسع
من بين الأنواع الأربعة، يستحق الفولاذ St52-3 الاهتمام الأكبر لأنه لا يزال يُستخدم في آلاف طلبات عروض الأسعار الحالية من الأسواق الناطقة بالألمانية. يتميز هذا النوع بحد أدنى لقوة الخضوع يبلغ 345 ميجا باسكال، ونطاق قوة شد يتراوح بين 490 و630 ميجا باسكال، واستطالة دنيا تبلغ 22%، وضمان مقاومة للصدمات يصل إلى 27 جول عند درجة حرارة 0 مئوية. يشير الرقم "3" في نهاية المواصفات إلى ملاءمته للتشكيل على البارد واللحام.
البديل الحديث: EN 10025-2 S355J2 (27 جول عند -20 درجة مئوية) أو S355JO (27 جول عند 0 درجة مئوية، وهي مطابقة مباشرة لدرجة الحرارة). يمكن استخدام كلا النوعين بالتبادل في جميع حالات التحميل الساكنة والديناميكية تقريبًا. إذا كان الرسم الخاص بك يشير إلى "St52-3 وفقًا للمعيار DIN 17100"، فإن أبسط مواصفات حديثة هي S355J2 أو S355JO وفقًا للمعيار EN 10025-2.
6. ملاحظات اللحام لسلسلة St
يسهل لحام الفولاذين St37-2 وSt44-3 باستخدام الأقطاب الكهربائية التقليدية (E6013 / E7018). كما يسهل لحام الفولاذ St52-3 عندما يكون مكافئ الكربون أقل من 0.45%، مع تسخين مسبق يتراوح بين 50 و100 درجة مئوية للصفائح السميكة. أما الفولاذ St60-2 فيتطلب تسخينًا مسبقًا يتراوح بين 150 و200 درجة مئوية، بالإضافة إلى تخفيف الإجهاد بعد اللحام للمكونات الحساسة. في حالة اللحام المختلط بين درجات الفولاذ St (على سبيل المثال، لحام عمود St60-2 في إطار St52-3)، يُنصح باستخدام إجراءات اللحام الخاصة بالدرجة الأكثر تطلبًا.
7. مصادر درجات DIN 17100 اليوم
على الرغم من سحب المعيار، لا تزال المصانع الصينية والهندية والتركية تنتج درجات مماثلة للتصدير. إليك الطريقة الأكثر موثوقية عند الحاجة إلى استبدال قطعة غيار قديمة من سلسلة St:
- اطلب ما يعادلها في EN — St37-2 كـ S235JR، St44-3 كـ S275JO، St52-3 كـ S355J2، St60-2 كـ E295.
- طلب شهادة EN 10204 3.1 ميل يتضمن ذلك تحديد رمز EN، والتحليل الكيميائي، والخصائص الميكانيكية، ونتائج اختبار الصدمات، وعلامة CE.
- في حالة ذكر الرسم الأصلي "St52-3" بشكل صارم، أضف ملاحظة إلى الشهادة: "مكافئ لـ DIN 17100 St52-3 (معيار مسحوب)" حتى يتمكن المفتش المستلم من التحقق من المرجع القديم.
- بالنسبة للعملاء الناطقين باللغة الألمانية، ستقوم بعض المصانع بوضع علامة على الصفيحة أو القضيب تتضمن كلاً من درجة EN ودرجة DIN بين قوسين - اطلب هذا عند الطلب.
8. الأخطاء الشائعة عند تحديد سلسلة St
- طلب "St37" بدون اللاحقة "-2" أو "-3" - الدرجة الأساسية فضفاضة للغاية بحيث لا تتأهل للعديد من اللحامات الحديثة.
- لا يمكن مساواة St52-3 بـ ASTM A572 Gr.50 بالاسم فقط، فالتركيب الكيميائي وضمان مقاومة الصدمات مختلفان. لا يشترط معيار شاربي في A572 Gr.50 بشكل افتراضي.
- شراء St60-2 ولحامه بنفس إجراء St37 - يكاد يكون من المؤكد حدوث تشقق في منطقة التأثير الحراري.
- قبول عبارة "DIN 17100" في شهادة التسليم لعام 2020 وما بعده دون التحقق من أن التركيب الكيميائي الفعلي يفي بمعيار EN 10025-2 - لا تزال بعض المصانع تطبع المعيار القديم للعملاء القدامى دون إجراء الاختبارات المطلوبة وفقًا لمعيار EN.
- تخزين ألواح St37 / St44 / St52 في ظروف ساحلية بدون طبقة أساسية - طبقة المطحنة ليست حماية من التآكل.
الأسئلة الشائعة
س1: هل لا يزال معيار DIN 17100 ساري المفعول؟
لا، تم سحب معيار DIN 17100 في يوليو 2004. المعيار الحالي هو EN 10025-2 (للفولاذ الإنشائي غير المخلوط) بالإضافة إلى EN 10025-3 (للفولاذ ذي الحبيبات الدقيقة المعالج حرارياً) وEN 10025-4 (للفولاذ المدرفل حرارياً وميكانيكياً). يجوز للمصانع الاستمرار في وضع علامة DIN 17100 على المنتجات للعقود القديمة، ولكن يجب أن تُصدر الشهادة دائماً وفقاً لسلسلة EN 10025 الحالية.
س2: هل St37 هو نفسه A36؟
من الناحية العملية، نعم. يتميز الفولاذ St37-2 بحد أدنى للخضوع يبلغ 235 ميجا باسكال، وهو قريب جدًا من الفولاذ ASTM A36 (250 ميجا باسكال). التركيب الكيميائي متقارب بشكل عام، مع حدود مماثلة للكربون والمنغنيز والعناصر النزرة. يُعتبران متكافئين في معظم تطبيقات اللحام الإنشائي العامة. وللمقارنة بشكل أدق، يتميز الفولاذ A36 بحدود فسفور أكثر صرامة (0.030% كحد أقصى).
س3: هل يمكن لحام الفولاذ St60-2؟
مع مراعاة الاحتياطات اللازمة. يحتوي الفولاذ St60-2 على نسبة كربون أعلى من الفولاذين St37 وSt52، لذا يتطلب تسخينًا مسبقًا (150-250 درجة مئوية حسب السماكة)، وأقطابًا كهربائية منخفضة الهيدروجين (E7018 أو ما يعادلها)، ومعالجة لتخفيف الإجهاد بعد اللحام في التطبيقات الحساسة. أما بالنسبة للهياكل الملحومة السميكة، فمن الأفضل عادةً استبداله بالفولاذ S355J2.
س4: ماذا عن St33؟
كانت مادة St33 الأقل مقاومةً في معيار DIN 17100، حيث بلغ حدّها الأدنى للخضوع 185 ميجا باسكال فقط. وقد شاع استخدامها في الأقواس البسيطة والهياكل الخفيفة والأجزاء غير الإنشائية. لا يوجد مكافئ مباشر لها في معيار EN 10025؛ وللاستخدامات الحديثة، يُنصح باستخدام S235JR أو DC01 (للأجزاء المشكلة على البارد).
أخطاء شائعة عند تحديد سلسلة DIN 17100 St
الخطأ الأكثر شيوعًا هو طلب "St52" بدون حرف فئة الجودة. فـ "St52" بدون -3 قد تعني St52-3 أو St52-4 أو St52-4 (الأخيرتان غير شائعتين ولكنهما لا تزالان موجودتين في بعض المخططات القديمة). الخيار الافتراضي لمعظم المصانع الصينية المصدرة إلى أوروبا هو St52-3، وهو خيار ممتاز للاستخدامات الهيكلية العامة مع اختبار شاربي عند -20 درجة مئوية ≥ 27 جول. إذا كان الجزء سيتعرض لأحمال صدمية عند -40 درجة مئوية أو أعلى، فاطلب St52-4 أو St52-3N مع درفلة مُعَدَّلة واختبار شاربي عند -40 درجة مئوية ≥ 27 جول. احرص دائمًا على ذكر حرف فئة الجودة في أمر الشراء.
الخطأ الثاني هو إغفال عملية إزالة الأكسدة. يميز معيار DIN 17100 بين الأنواع U (مُحَدَّد الحواف، غير مُزال الأكسدة)، و R (مُعالَج، مُزال الأكسدة بالكامل)، و RR (مُعالَج خصيصًا، مُعالَج بدقة عالية). جميع الدرجات الحديثة التي خلفت معيار EN 10025 (S235 / S275 / S355) مُعالَجة بالكامل بدقة عالية، لذا لم يعد رمز U / R / RR مستخدمًا. إذا كان الرسم الهندسي الخاص بك لا يزال يحمل الرمز "St37-2 U"، فمن المحتمل أنك تنظر إلى رسم يعود لما قبل عام 1993؛ اطلب من المكتب الهندسي تحديثه إلى EN 10025-2 S235JR لتجنب تقديم المصنع عرض سعر بناءً على طريقة قديمة.
الخطأ الثالث هو الخلط بين معايير التفاوت الكيميائي DIN 17100 و EN 10025-2. يستخدم النظامان نطاقات مختلفة قليلاً للمنجنيز في سبائك S235 و S275 و S355. يسمح معيار EN 10025-2:2019 بنسبة منجنيز تصل إلى 1.40% في S275 و S355، بينما حدد معيار DIN 17100 القديم St44-3 / St52-3 نسبة المنجنيز بـ 1.20%. ستلتزم شهادة اختبار المصنع (EN 10204 3.1) دائمًا بالمعيار الذي تكتبه في طلب الشراء. إذا كتبت "S275JR وفقًا لمعيار EN 10025-2"، فستحصل على نطاق المنجنيز الحديث؛ أما إذا كتبت "St44-3 وفقًا لمعيار DIN 17100"، فسيلتزم المصنع بالنطاق الأضيق وقد يفرض رسومًا إضافية بسيطة.
ملاحظات حول المعالجة الحرارية والتشكيل واللحام لسلسلة St
تُجرى عملية التشكيل الساخن لسبائك الفولاذ St37 وSt44 وSt52 عند درجات حرارة تتراوح بين 880 و1050 درجة مئوية؛ وكلما انخفضت نسبة الكربون، اتسع نطاق التشكيل الساخن. يمكن ثني سبيكة St37 على الساخن عند 850 درجة مئوية دون حدوث تشققات؛ بينما تحتاج سبيكة St52-3 إلى البقاء فوق 900 درجة مئوية لتجنب العمل في منطقة الطورين الأوستنيتي والفريتي، والتي تُنتج حبيبات ثنائية خشنة بعد التبريد. يتطلب التشكيل البارد لألواح St44-3 وSt52-3 التي يزيد سمكها عن 16 مم نصف قطر انحناء أدنى يبلغ 3 أضعاف سمك St52-3 وضعفين لسمك St44-3؛ أما أنصاف الأقطار الأصغر فتتطلب تخفيف الإجهاد عند 600 درجة مئوية بعد التشكيل. يمكن تشكيل سبيكة St37 على البارد حتى نصف قطر 1.5 ضعف سمكها دون أي مشكلة لسمك يصل إلى 20 مم.
تُستخدم في لحام سلسلة الفولاذ St ممارسات اللحام القياسية للفولاذ الكربوني. يُلحم الفولاذان St37 وSt44-3 باستخدام أقطاب كهربائية سليلوزية (E6010 / E7010) أو أقطاب كهربائية منخفضة الهيدروجين (E7018) دون تسخين مسبق للسماكات التي تصل إلى 20 مم. أما الفولاذ St52-3 الذي يزيد سمكه عن 20 مم، فيتطلب تسخينًا مسبقًا إلى 100 درجة مئوية واستخدام أقطاب كهربائية منخفضة الهيدروجين. بينما يتطلب الفولاذان St60 وSt70 تسخينًا مسبقًا إلى 150 درجة مئوية ومعالجةً لاحقةً للحام لتخفيف الإجهاد عند 600 درجة مئوية. تبلغ نسبة التباين الكهروكيميائي (CEV) للفولاذ St52-3 حوالي 0.40 - 0.45%، وللفولاذ St60 حوالي 0.50 - 0.55%، وللفولاذ St70 أكثر من 0.60%. يتميز الفولاذ الحديث EN 10025-2 S355J2 مع التحكم في نسبة المنغنيز والسبائك الدقيقة بنسبة CEV تبلغ 0.38 - 0.42٪، وهو أفضل قليلاً من الفولاذ القديم St52-3، ولهذا السبب لم تعد المصانع توصي بتسمية DIN 17100 للتصاميم الجديدة.
تُجرى عملية التطبيع للفولاذ St52-3 وSt60 عند درجة حرارة 900-940 درجة مئوية لمدة 30 دقيقة لكل 25 مم من السماكة، ثم يُترك ليبرد في الهواء. أما عملية التلدين لتخفيف الإجهاد فتُجرى عند درجة حرارة 600-650 درجة مئوية لمدة ساعة واحدة لكل 25 مم. نادرًا ما يُجرى تطبيع الفولاذ St37 وSt44 لأن محتواهما من الكربون منخفض جدًا بحيث لا يُحقق فائدة تُذكر. إذا كانت المواصفات الهندسية تتطلب حالة التطبيع، فيُرجى ذكر ذلك دائمًا في أمر الشراء؛ حيث سيضيف المصنع حينها 4-7% إلى السعر و2-3 أسابيع إلى وقت التسليم.
كيفية تحويل مراجع DIN 17100 القديمة على الرسومات القديمة
إذا كنت تُحدّث رسمًا هندسيًا ألمانيًا من ثمانينيات القرن الماضي يُشير إلى St37 أو St44 أو St52 أو St60 أو St70، فإليك المكافئ الحديث وفقًا للمعيار EN 10025 لاستخدامه في المراجعة الجديدة: St37-2 → S235JR ، St44-2 → S275JR ، St44-3 → S275J2 ، St52-3 → S355J2، St60-2 → E295 ، St70-2 → E335 . تتطابق الخواص الميكانيكية ضمن نطاق 5-10 ميجا باسكال في مقاومة الخضوع ومقاومة الشد؛ ويُلبّي معيار شاربي أو يتجاوزه معيار EN 10025. حدّث المرجع القياسي وتعيين الدرجة في عنوان الرسم، وأضف ملاحظة مراجعة: "أُعيد تعيينه إلى EN 10025-2:2019؛ تم استبدال الدرجة الأصلية DIN 17100 StXX-X."
بالنسبة للألواح التي يزيد سمكها عن 16 مم، يتيح لك معيار EN 10025-2 الحديث خيار التسليم إما بالدرفلة المُعَدَّلة (+N) أو بالدرفلة المُعَدَّلة (+AR) . بينما كان معيار DIN 17100 يقتصر على التسليم بالدرفلة المُعَدَّلة، فإن خيار الدرفلة المُعَدَّلة يُعدّ ترقية مجانية وفقًا لمعيار EN، ويُنتج حبيبات أدق. سيصدر المصنع شهادة مطابقة المواد (MTC) وفقًا لمعيار EN 10204 3.1، مع الإشارة إلى معيار EN 10025-2:2019. في حال طلب العميل شهادة مطابقة لمعيار DIN 17100، يُمكن للمصنع إصدار شهادة مطابقة مواد (MTC) مزدوجة المرجع (EN 10025-2 / DIN 17100) عند الطلب دون أي تكلفة إضافية، مع العلم أن القيم الكيميائية والميكانيكية ستتوافق مع معيار EN.
لوح مكافئ للمعيار EN 10025 / DIN 17100 من شركة هواشيا ستيل
تُوفر شركة هواشيا ستيل منتجات حديثة تُعادل معايير EN 10025 لأنواع الصلب St37 وSt44 وSt52 وSt60، بما في ذلك ألواح وصفائح ومقاطع S235JR وS275JR وS355J2 وE295، مع شهادة EN 10204 3.1 / 3.2 وعلامة DIN/EN مزدوجة عند الطلب. أخبرنا بالنوع والسماكة والكمية المطلوبة، وسنرسل لك عرض سعر مباشر من المصنع خلال 24 ساعة.
إذا سبق لك طلب فولاذ إنشائي ألماني الصنع، أو إصلاح معدات صناعية قديمة، أو الاطلاع على رسومات هندسية أوروبية قديمة، فلا بد أنك صادفت تصنيف سلسلة St : St37 و St44 و St52 و St60 . تم تحديد هذه الدرجات وفقًا للمعيار الألماني DIN 17100 بين عامي 1957 وأوائل الألفية الثانية، ولا تزال تظهر على آلاف اللوحات التعريفية والرسومات والمواصفات الفنية، وحتى في بعض كتالوجات مصانع الصلب الحالية. منذ عام 2004، حلت محلها سلسلة EN 10025 الأوروبية ، لكن درجات DIN 17100 لم تنقرض، إذ لا تزال تُنتج لقطع الغيار والتحديثات وأسواق الآلات التراثية، وخاصة في ألمانيا والنمسا وسويسرا وهولندا وإيطاليا. يُعد فهم العلاقة بين St37 وSt44 وSt52 وSt60 وخلفائها من المعايير الأوروبية أمرًا بالغ الأهمية لأي مستورد أو موزع أو مهندس صيانة يعمل مع المعدات الأوروبية القديمة.
1. ما هو معيار DIN 17100؟
كان معيار DIN 17100 المعيار الوطني الألماني لـ"الفولاذ المستخدم في الإنشاءات العامة" - وهو فولاذ عالي الجودة غير مخلوط، تتراوح مقاومته للشد من 185 ميجا باسكال (St33) إلى 360 ميجا باسكال (St70). صدر هذا المعيار لأول مرة عام 1957، وتم تنقيحه عدة مرات. صنف المعيار الفولاذ بناءً على "الحد الأدنى المضمون لمقاومة الشد" المُعبر عنه بوحدة كجم/مم²، ومن هنا جاءت أرقام St (St37 = الحد الأدنى لمقاومة الشد 37 كجم/مم² ≈ 363 ميجا باسكال وقت كتابة هذا النص). عندما انضمت ألمانيا إلى جهود التقييس الأوروبية، تم سحب معيار DIN 17100 في يوليو 2004، واستُبدل بالمعيار الموحد EN 10025-2 (الفولاذ الإنشائي غير المخلوط) . لا تزال بعض المصانع تضع علامات DIN وEN على الألواح والقضبان للعقود القديمة.
2. الخواص الميكانيكية لـ St37 و St44 و St52 و St60
يلخص الجدول أدناه الخصائص الميكانيكية النموذجية كما نُشرت في آخر مراجعة (1980) للمعيار DIN 17100. لاحظ أن الأرقام أكثر تحفظًا بقليل من درجات EN 10025-2 المكافئة - فقد شددت المعايير الأوروبية مراقبة الجودة وسمحت بممارسات مصانع أكثر صرامة.
| الدرجة (DIN 17100) | الخضوع (ميجا باسكال، t ≤ 16 مم) | الشد (ميغاباسكال) | استطالة (٪) | مكافئ للمعيار EN 10025-2 |
|---|---|---|---|---|
| St37-2 | ≥ 235 | ٢٠٢٤/٢٠٢٣ | ≥ 25 | S235JR |
| St44-2 | ≥ 275 | ٢٠٢٤/٢٠٢٣ | ≥ 22 | S275JR |
| St44-3 | ≥ 275 | ٢٠٢٤/٢٠٢٣ | ≥ 22 | S275JO |
| St52-3 | ≥ 345 | ٢٠٢٤/٢٠٢٣ | ≥ 22 | S355JO / S355J2 |
| St60-2 | ≥ 335 | ٢٠٢٤/٢٠٢٣ | ≥ 16 | (لا يوجد تصنيف EN مباشر - استخدم E295 أو S355JR +1) |
| St70-2 | ≥ 365 | ٢٠٢٤/٢٠٢٣ | ≥ 11 | E360 |
أهم المراجع المتقاطعة التي يحتاجها المستورد:
- St37-2 ↔ S235JR (إن 10025-2)
- ست44-2 / ست44-3 ↔ S275JR / S275JO
- St52-3 ↔ S355JO / S355J2
- St60-2 ↔ E295 (EN 10025-2، "الفولاذ الهندسي") أو S355JR بقوة زائدة
3. مقارنة التركيب الكيميائي
استخدم معيار DIN 17100 نظام "تحليل المغرفة"، مع حدود منفصلة لتحليل المنتج. يوضح الجدول أدناه حدود تحليل المغرفة النموذجية (النسبة المئوية للكتلة).
| العنصر (الحد الأقصى %) | St37-2 | St44-2 | St52-3 | St60-2 |
|---|---|---|---|---|
| C | 0.17 | 0.21 | 0.20 | 0.23 |
| Si | - | - | 0.55 | - |
| Mn | - | - | 1.60 | - |
| P | 0.050 | 0.050 | 0.045 | 0.050 |
| S | 0.050 | 0.050 | 0.045 | 0.050 |
| N | 0.009 | 0.009 | 0.009 | 0.009 |
يُعدّ الفولاذ St52-3 الأكثر دقةً في التحكم ضمن هذه المجموعة. تُضفي إضافة المنغنيز المتعمدة (حتى 1.60%) عليه قوةً أعلى من الفولاذ St37 دون التأثير على قابليته للحام. أما الفولاذ St60-2، فيحتوي على أعلى نسبة من الكربون في المجموعة، مما يحدّ من قابليته للحام ويجعله أكثر ملاءمةً للهندسة الميكانيكية من استخدامه في الهياكل الملحومة العامة.
4. تطبيق النقاط 37، 44، 52، و60 عمليًا
على الرغم من سحب معيار DIN 17100 رسميًا في عام 2004، إلا أن لكل درجة منه مكانتها في الصناعة:
- St37-2 استُخدمت في الهياكل الملحومة العامة، وإطارات المباني الخفيفة، ودعامات السيور الناقلة، والآلات الزراعية، والأقواس. ستجدها اليوم في أدوات الآلات القديمة، والرافعات الصناعية الألمانية الصنع، ورسومات أحواض بناء السفن القديمة. المكافئ الحديث: S235JR.
- ست44-2 / ست44-3 استُخدمت هذه المادة في الهياكل الملحومة ذات الأحمال العالية، وهياكل الشاحنات، وعربات السكك الحديدية. يضمن اللاحق -3 (St44-3) مقاومة الصدمات عند درجة حرارة 0 مئوية. المكافئ الحديث: S275JR / S275JO.
- St52-3 كان هذا النوع من الفولاذ هو المعيار القياسي للهياكل الملحومة عالية المقاومة: الجسور، والرافعات المتنقلة، ومعدات الحفر، وأجزاء أوعية الضغط. وقد جعلته مقاومته للشد البالغة 345 ميجا باسكال واستطالته البالغة 22% الخيار الأمثل في ألمانيا لعقود. المكافئ الحديث: S355J2 (أو S355JO للخدمة في درجة حرارة الغرفة).
- St60-2 استُخدمت هذه التقنية للمكونات عالية القوة حيث يكون اللحام محدودًا: مثل الأعمدة والمحاور والتروس وهياكل الآلات والأجزاء الهندسية. المكافئ الحديث لها: E295 للاستخدام الهندسي، أو S355J2 عند الحاجة إلى اللحام.
5. St52-3 — الدرجة الأكثر تحديدًا على نطاق واسع
من بين الأنواع الأربعة، يستحق الفولاذ St52-3 الاهتمام الأكبر لأنه لا يزال يُستخدم في آلاف طلبات عروض الأسعار الحالية من الأسواق الناطقة بالألمانية. يتميز هذا النوع بحد أدنى لقوة الخضوع يبلغ 345 ميجا باسكال، ونطاق قوة شد يتراوح بين 490 و630 ميجا باسكال، واستطالة دنيا تبلغ 22%، وضمان مقاومة للصدمات يصل إلى 27 جول عند درجة حرارة 0 مئوية. يشير الرقم "3" في نهاية المواصفات إلى ملاءمته للتشكيل على البارد واللحام.
البديل الحديث: EN 10025-2 S355J2 (27 جول عند -20 درجة مئوية) أو S355JO (27 جول عند 0 درجة مئوية، وهي مطابقة مباشرة لدرجة الحرارة). يمكن استخدام كلا النوعين بالتبادل في جميع حالات التحميل الساكنة والديناميكية تقريبًا. إذا كان الرسم الخاص بك يشير إلى "St52-3 وفقًا للمعيار DIN 17100"، فإن أبسط مواصفات حديثة هي S355J2 أو S355JO وفقًا للمعيار EN 10025-2.
6. ملاحظات اللحام لسلسلة St
يسهل لحام الفولاذين St37-2 وSt44-3 باستخدام الأقطاب الكهربائية التقليدية (E6013 / E7018). كما يسهل لحام الفولاذ St52-3 عندما يكون مكافئ الكربون أقل من 0.45%، مع تسخين مسبق يتراوح بين 50 و100 درجة مئوية للصفائح السميكة. أما الفولاذ St60-2 فيتطلب تسخينًا مسبقًا يتراوح بين 150 و200 درجة مئوية، بالإضافة إلى تخفيف الإجهاد بعد اللحام للمكونات الحساسة. في حالة اللحام المختلط بين درجات الفولاذ St (على سبيل المثال، لحام عمود St60-2 في إطار St52-3)، يُنصح باستخدام إجراءات اللحام الخاصة بالدرجة الأكثر تطلبًا.
7. مصادر درجات DIN 17100 اليوم
على الرغم من سحب المعيار، لا تزال المصانع الصينية والهندية والتركية تنتج درجات مماثلة للتصدير. إليك الطريقة الأكثر موثوقية عند الحاجة إلى استبدال قطعة غيار قديمة من سلسلة St:
- اطلب ما يعادلها في EN — St37-2 كـ S235JR، St44-3 كـ S275JO، St52-3 كـ S355J2، St60-2 كـ E295.
- طلب شهادة EN 10204 3.1 ميل يتضمن ذلك تحديد رمز EN، والتحليل الكيميائي، والخصائص الميكانيكية، ونتائج اختبار الصدمات، وعلامة CE.
- في حالة ذكر الرسم الأصلي "St52-3" بشكل صارم، أضف ملاحظة إلى الشهادة: "مكافئ لـ DIN 17100 St52-3 (معيار مسحوب)" حتى يتمكن المفتش المستلم من التحقق من المرجع القديم.
- بالنسبة للعملاء الناطقين باللغة الألمانية، ستقوم بعض المصانع بوضع علامة على الصفيحة أو القضيب تتضمن كلاً من درجة EN ودرجة DIN بين قوسين - اطلب هذا عند الطلب.
8. الأخطاء الشائعة عند تحديد سلسلة St
- طلب "St37" بدون اللاحقة "-2" أو "-3" - الدرجة الأساسية فضفاضة للغاية بحيث لا تتأهل للعديد من اللحامات الحديثة.
- لا يمكن مساواة St52-3 بـ ASTM A572 Gr.50 بالاسم فقط، فالتركيب الكيميائي وضمان مقاومة الصدمات مختلفان. لا يشترط معيار شاربي في A572 Gr.50 بشكل افتراضي.
- شراء St60-2 ولحامه بنفس إجراء St37 - يكاد يكون من المؤكد حدوث تشقق في منطقة التأثير الحراري.
- قبول عبارة "DIN 17100" في شهادة التسليم لعام 2020 وما بعده دون التحقق من أن التركيب الكيميائي الفعلي يفي بمعيار EN 10025-2 - لا تزال بعض المصانع تطبع المعيار القديم للعملاء القدامى دون إجراء الاختبارات المطلوبة وفقًا لمعيار EN.
- تخزين ألواح St37 / St44 / St52 في ظروف ساحلية بدون طبقة أساسية - طبقة المطحنة ليست حماية من التآكل.
الأسئلة الشائعة
س1: هل لا يزال معيار DIN 17100 ساري المفعول؟
لا، تم سحب معيار DIN 17100 في يوليو 2004. المعيار الحالي هو EN 10025-2 (للفولاذ الإنشائي غير المخلوط) بالإضافة إلى EN 10025-3 (للفولاذ ذي الحبيبات الدقيقة المعالج حرارياً) وEN 10025-4 (للفولاذ المدرفل حرارياً وميكانيكياً). يجوز للمصانع الاستمرار في وضع علامة DIN 17100 على المنتجات للعقود القديمة، ولكن يجب أن تُصدر الشهادة دائماً وفقاً لسلسلة EN 10025 الحالية.
س2: هل St37 هو نفسه A36؟
من الناحية العملية، نعم. يتميز الفولاذ St37-2 بحد أدنى للخضوع يبلغ 235 ميجا باسكال، وهو قريب جدًا من الفولاذ ASTM A36 (250 ميجا باسكال). التركيب الكيميائي متقارب بشكل عام، مع حدود مماثلة للكربون والمنغنيز والعناصر النزرة. يُعتبران متكافئين في معظم تطبيقات اللحام الإنشائي العامة. وللمقارنة بشكل أدق، يتميز الفولاذ A36 بحدود فسفور أكثر صرامة (0.030% كحد أقصى).
س3: هل يمكن لحام الفولاذ St60-2؟
مع مراعاة الاحتياطات اللازمة. يحتوي الفولاذ St60-2 على نسبة كربون أعلى من الفولاذين St37 وSt52، لذا يتطلب تسخينًا مسبقًا (150-250 درجة مئوية حسب السماكة)، وأقطابًا كهربائية منخفضة الهيدروجين (E7018 أو ما يعادلها)، ومعالجة لتخفيف الإجهاد بعد اللحام في التطبيقات الحساسة. أما بالنسبة للهياكل الملحومة السميكة، فمن الأفضل عادةً استبداله بالفولاذ S355J2.
س4: ماذا عن St33؟
كانت مادة St33 الأقل مقاومةً في معيار DIN 17100، حيث بلغ حدّها الأدنى للخضوع 185 ميجا باسكال فقط. وقد شاع استخدامها في الأقواس البسيطة والهياكل الخفيفة والأجزاء غير الإنشائية. لا يوجد مكافئ مباشر لها في معيار EN 10025؛ وللاستخدامات الحديثة، يُنصح باستخدام S235JR أو DC01 (للأجزاء المشكلة على البارد).
أخطاء شائعة عند تحديد سلسلة DIN 17100 St
الخطأ الأكثر شيوعًا هو طلب "St52" بدون حرف فئة الجودة. فـ "St52" بدون -3 قد تعني St52-3 أو St52-4 أو St52-4 (الأخيرتان غير شائعتين ولكنهما لا تزالان موجودتين في بعض المخططات القديمة). الخيار الافتراضي لمعظم المصانع الصينية المصدرة إلى أوروبا هو St52-3، وهو خيار ممتاز للاستخدامات الهيكلية العامة مع اختبار شاربي عند -20 درجة مئوية ≥ 27 جول. إذا كان الجزء سيتعرض لأحمال صدمية عند -40 درجة مئوية أو أعلى، فاطلب St52-4 أو St52-3N مع درفلة مُعَدَّلة واختبار شاربي عند -40 درجة مئوية ≥ 27 جول. احرص دائمًا على ذكر حرف فئة الجودة في أمر الشراء.
الخطأ الثاني هو إغفال عملية إزالة الأكسدة. يميز معيار DIN 17100 بين الأنواع U (مُحَدَّد الحواف، غير مُزال الأكسدة)، و R (مُعالَج، مُزال الأكسدة بالكامل)، و RR (مُعالَج خصيصًا، مُعالَج بدقة عالية). جميع الدرجات الحديثة التي خلفت معيار EN 10025 (S235 / S275 / S355) مُعالَجة بالكامل بدقة عالية، لذا لم يعد رمز U / R / RR مستخدمًا. إذا كان الرسم الهندسي الخاص بك لا يزال يحمل الرمز "St37-2 U"، فمن المحتمل أنك تنظر إلى رسم يعود لما قبل عام 1993؛ اطلب من المكتب الهندسي تحديثه إلى EN 10025-2 S235JR لتجنب تقديم المصنع عرض سعر بناءً على طريقة قديمة.
الخطأ الثالث هو الخلط بين معايير التفاوت الكيميائي DIN 17100 و EN 10025-2. يستخدم النظامان نطاقات مختلفة قليلاً للمنجنيز في سبائك S235 و S275 و S355. يسمح معيار EN 10025-2:2019 بنسبة منجنيز تصل إلى 1.40% في S275 و S355، بينما حدد معيار DIN 17100 القديم St44-3 / St52-3 نسبة المنجنيز بـ 1.20%. ستلتزم شهادة اختبار المصنع (EN 10204 3.1) دائمًا بالمعيار الذي تكتبه في طلب الشراء. إذا كتبت "S275JR وفقًا لمعيار EN 10025-2"، فستحصل على نطاق المنجنيز الحديث؛ أما إذا كتبت "St44-3 وفقًا لمعيار DIN 17100"، فسيلتزم المصنع بالنطاق الأضيق وقد يفرض رسومًا إضافية بسيطة.
ملاحظات حول المعالجة الحرارية والتشكيل واللحام لسلسلة St
تُجرى عملية التشكيل الساخن لسبائك الفولاذ St37 وSt44 وSt52 عند درجات حرارة تتراوح بين 880 و1050 درجة مئوية؛ وكلما انخفضت نسبة الكربون، اتسع نطاق التشكيل الساخن. يمكن ثني سبيكة St37 على الساخن عند 850 درجة مئوية دون حدوث تشققات؛ بينما تحتاج سبيكة St52-3 إلى البقاء فوق 900 درجة مئوية لتجنب العمل في منطقة الطورين الأوستنيتي والفريتي، والتي تُنتج حبيبات ثنائية خشنة بعد التبريد. يتطلب التشكيل البارد لألواح St44-3 وSt52-3 التي يزيد سمكها عن 16 مم نصف قطر انحناء أدنى يبلغ 3 أضعاف سمك St52-3 وضعفين لسمك St44-3؛ أما أنصاف الأقطار الأصغر فتتطلب تخفيف الإجهاد عند 600 درجة مئوية بعد التشكيل. يمكن تشكيل سبيكة St37 على البارد حتى نصف قطر 1.5 ضعف سمكها دون أي مشكلة لسمك يصل إلى 20 مم.
تُستخدم في لحام سلسلة الفولاذ St ممارسات اللحام القياسية للفولاذ الكربوني. يُلحم الفولاذان St37 وSt44-3 باستخدام أقطاب كهربائية سليلوزية (E6010 / E7010) أو أقطاب كهربائية منخفضة الهيدروجين (E7018) دون تسخين مسبق للسماكات التي تصل إلى 20 مم. أما الفولاذ St52-3 الذي يزيد سمكه عن 20 مم، فيتطلب تسخينًا مسبقًا إلى 100 درجة مئوية واستخدام أقطاب كهربائية منخفضة الهيدروجين. بينما يتطلب الفولاذان St60 وSt70 تسخينًا مسبقًا إلى 150 درجة مئوية ومعالجةً لاحقةً للحام لتخفيف الإجهاد عند 600 درجة مئوية. تبلغ نسبة التباين الكهروكيميائي (CEV) للفولاذ St52-3 حوالي 0.40 - 0.45%، وللفولاذ St60 حوالي 0.50 - 0.55%، وللفولاذ St70 أكثر من 0.60%. يتميز الفولاذ الحديث EN 10025-2 S355J2 مع التحكم في نسبة المنغنيز والسبائك الدقيقة بنسبة CEV تبلغ 0.38 - 0.42٪، وهو أفضل قليلاً من الفولاذ القديم St52-3، ولهذا السبب لم تعد المصانع توصي بتسمية DIN 17100 للتصاميم الجديدة.
تُجرى عملية التطبيع للفولاذ St52-3 وSt60 عند درجة حرارة 900-940 درجة مئوية لمدة 30 دقيقة لكل 25 مم من السماكة، ثم يُترك ليبرد في الهواء. أما عملية التلدين لتخفيف الإجهاد فتُجرى عند درجة حرارة 600-650 درجة مئوية لمدة ساعة واحدة لكل 25 مم. نادرًا ما يُجرى تطبيع الفولاذ St37 وSt44 لأن محتواهما من الكربون منخفض جدًا بحيث لا يُحقق فائدة تُذكر. إذا كانت المواصفات الهندسية تتطلب حالة التطبيع، فيُرجى ذكر ذلك دائمًا في أمر الشراء؛ حيث سيضيف المصنع حينها 4-7% إلى السعر و2-3 أسابيع إلى وقت التسليم.
كيفية تحويل مراجع DIN 17100 القديمة على الرسومات القديمة
إذا كنت تُحدّث رسمًا هندسيًا ألمانيًا من ثمانينيات القرن الماضي يُشير إلى St37 أو St44 أو St52 أو St60 أو St70، فإليك المكافئ الحديث وفقًا للمعيار EN 10025 لاستخدامه في المراجعة الجديدة: St37-2 → S235JR ، St44-2 → S275JR ، St44-3 → S275J2 ، St52-3 → S355J2، St60-2 → E295 ، St70-2 → E335 . تتطابق الخواص الميكانيكية ضمن نطاق 5-10 ميجا باسكال في مقاومة الخضوع ومقاومة الشد؛ ويُلبّي معيار شاربي أو يتجاوزه معيار EN 10025. حدّث المرجع القياسي وتعيين الدرجة في عنوان الرسم، وأضف ملاحظة مراجعة: "أُعيد تعيينه إلى EN 10025-2:2019؛ تم استبدال الدرجة الأصلية DIN 17100 StXX-X."
بالنسبة للألواح التي يزيد سمكها عن 16 مم، يتيح لك معيار EN 10025-2 الحديث خيار التسليم إما بالدرفلة المُعَدَّلة (+N) أو بالدرفلة المُعَدَّلة (+AR) . بينما كان معيار DIN 17100 يقتصر على التسليم بالدرفلة المُعَدَّلة، فإن خيار الدرفلة المُعَدَّلة يُعدّ ترقية مجانية وفقًا لمعيار EN، ويُنتج حبيبات أدق. سيصدر المصنع شهادة مطابقة المواد (MTC) وفقًا لمعيار EN 10204 3.1، مع الإشارة إلى معيار EN 10025-2:2019. في حال طلب العميل شهادة مطابقة لمعيار DIN 17100، يُمكن للمصنع إصدار شهادة مطابقة مواد (MTC) مزدوجة المرجع (EN 10025-2 / DIN 17100) عند الطلب دون أي تكلفة إضافية، مع العلم أن القيم الكيميائية والميكانيكية ستتوافق مع معيار EN.
لوح مكافئ للمعيار EN 10025 / DIN 17100 من شركة هواشيا ستيل
تُوفر شركة هواشيا ستيل منتجات حديثة تُعادل معايير EN 10025 لأنواع الصلب St37 وSt44 وSt52 وSt60، بما في ذلك ألواح وصفائح ومقاطع S235JR وS275JR وS355J2 وE295، مع شهادة EN 10204 3.1 / 3.2 وعلامة DIN/EN مزدوجة عند الطلب. أخبرنا بالنوع والسماكة والكمية المطلوبة، وسنرسل لك عرض سعر مباشر من المصنع خلال 24 ساعة.
1. ما هو معيار DIN 17100؟
كان معيار DIN 17100 المعيار الوطني الألماني لـ"الفولاذ المستخدم في الإنشاءات العامة" - وهو فولاذ عالي الجودة غير مخلوط، تتراوح مقاومته للشد من 185 ميجا باسكال (St33) إلى 360 ميجا باسكال (St70). صدر هذا المعيار لأول مرة عام 1957، وتم تنقيحه عدة مرات. صنف المعيار الفولاذ بناءً على "الحد الأدنى المضمون لمقاومة الشد" المُعبر عنه بوحدة كجم/مم²، ومن هنا جاءت أرقام St (St37 = الحد الأدنى لمقاومة الشد 37 كجم/مم² ≈ 363 ميجا باسكال وقت كتابة هذا النص). عندما انضمت ألمانيا إلى جهود التقييس الأوروبية، تم سحب معيار DIN 17100 في يوليو 2004، واستُبدل بالمعيار الموحد EN 10025-2 (الفولاذ الإنشائي غير المخلوط) . لا تزال بعض المصانع تضع علامات DIN وEN على الألواح والقضبان للعقود القديمة.
2. الخواص الميكانيكية لـ St37 و St44 و St52 و St60
يلخص الجدول أدناه الخصائص الميكانيكية النموذجية كما نُشرت في آخر مراجعة (1980) للمعيار DIN 17100. لاحظ أن الأرقام أكثر تحفظًا بقليل من درجات EN 10025-2 المكافئة - فقد شددت المعايير الأوروبية مراقبة الجودة وسمحت بممارسات مصانع أكثر صرامة.
| الدرجة (DIN 17100) | الخضوع (ميجا باسكال، t ≤ 16 مم) | الشد (ميغاباسكال) | استطالة (٪) | مكافئ للمعيار EN 10025-2 |
|---|---|---|---|---|
| St37-2 | ≥ 235 | ٢٠٢٤/٢٠٢٣ | ≥ 25 | S235JR |
| St44-2 | ≥ 275 | ٢٠٢٤/٢٠٢٣ | ≥ 22 | S275JR |
| St44-3 | ≥ 275 | ٢٠٢٤/٢٠٢٣ | ≥ 22 | S275JO |
| St52-3 | ≥ 345 | ٢٠٢٤/٢٠٢٣ | ≥ 22 | S355JO / S355J2 |
| St60-2 | ≥ 335 | ٢٠٢٤/٢٠٢٣ | ≥ 16 | (لا يوجد تصنيف EN مباشر - استخدم E295 أو S355JR +1) |
| St70-2 | ≥ 365 | ٢٠٢٤/٢٠٢٣ | ≥ 11 | E360 |
أهم المراجع المتقاطعة التي يحتاجها المستورد:
- St37-2 ↔ S235JR (إن 10025-2)
- ست44-2 / ست44-3 ↔ S275JR / S275JO
- St52-3 ↔ S355JO / S355J2
- St60-2 ↔ E295 (EN 10025-2، "الفولاذ الهندسي") أو S355JR بقوة زائدة
3. مقارنة التركيب الكيميائي
استخدم معيار DIN 17100 نظام "تحليل المغرفة"، مع حدود منفصلة لتحليل المنتج. يوضح الجدول أدناه حدود تحليل المغرفة النموذجية (النسبة المئوية للكتلة).
| العنصر (الحد الأقصى %) | St37-2 | St44-2 | St52-3 | St60-2 |
|---|---|---|---|---|
| C | 0.17 | 0.21 | 0.20 | 0.23 |
| Si | - | - | 0.55 | - |
| Mn | - | - | 1.60 | - |
| P | 0.050 | 0.050 | 0.045 | 0.050 |
| S | 0.050 | 0.050 | 0.045 | 0.050 |
| N | 0.009 | 0.009 | 0.009 | 0.009 |
يُعدّ الفولاذ St52-3 الأكثر دقةً في التحكم ضمن هذه المجموعة. تُضفي إضافة المنغنيز المتعمدة (حتى 1.60%) عليه قوةً أعلى من الفولاذ St37 دون التأثير على قابليته للحام. أما الفولاذ St60-2، فيحتوي على أعلى نسبة من الكربون في المجموعة، مما يحدّ من قابليته للحام ويجعله أكثر ملاءمةً للهندسة الميكانيكية من استخدامه في الهياكل الملحومة العامة.
5. St52-3 — الدرجة الأكثر تحديدًا على نطاق واسع
من بين الأنواع الأربعة، يستحق الفولاذ St52-3 الاهتمام الأكبر لأنه لا يزال يُستخدم في آلاف طلبات عروض الأسعار الحالية من الأسواق الناطقة بالألمانية. يتميز هذا النوع بحد أدنى لقوة الخضوع يبلغ 345 ميجا باسكال، ونطاق قوة شد يتراوح بين 490 و630 ميجا باسكال، واستطالة دنيا تبلغ 22%، وضمان مقاومة للصدمات يصل إلى 27 جول عند درجة حرارة 0 مئوية. يشير الرقم "3" في نهاية المواصفات إلى ملاءمته للتشكيل على البارد واللحام.
البديل الحديث: EN 10025-2 S355J2 (27 جول عند -20 درجة مئوية) أو S355JO (27 جول عند 0 درجة مئوية، وهي مطابقة مباشرة لدرجة الحرارة). يمكن استخدام كلا النوعين بالتبادل في جميع حالات التحميل الساكنة والديناميكية تقريبًا. إذا كان الرسم الخاص بك يشير إلى "St52-3 وفقًا للمعيار DIN 17100"، فإن أبسط مواصفات حديثة هي S355J2 أو S355JO وفقًا للمعيار EN 10025-2.
6. ملاحظات اللحام لسلسلة St
يسهل لحام الفولاذين St37-2 وSt44-3 باستخدام الأقطاب الكهربائية التقليدية (E6013 / E7018). كما يسهل لحام الفولاذ St52-3 عندما يكون مكافئ الكربون أقل من 0.45%، مع تسخين مسبق يتراوح بين 50 و100 درجة مئوية للصفائح السميكة. أما الفولاذ St60-2 فيتطلب تسخينًا مسبقًا يتراوح بين 150 و200 درجة مئوية، بالإضافة إلى تخفيف الإجهاد بعد اللحام للمكونات الحساسة. في حالة اللحام المختلط بين درجات الفولاذ St (على سبيل المثال، لحام عمود St60-2 في إطار St52-3)، يُنصح باستخدام إجراءات اللحام الخاصة بالدرجة الأكثر تطلبًا.
7. مصادر درجات DIN 17100 اليوم
على الرغم من سحب المعيار، لا تزال المصانع الصينية والهندية والتركية تنتج درجات مماثلة للتصدير. إليك الطريقة الأكثر موثوقية عند الحاجة إلى استبدال قطعة غيار قديمة من سلسلة St:
- اطلب ما يعادلها في EN — St37-2 كـ S235JR، St44-3 كـ S275JO، St52-3 كـ S355J2، St60-2 كـ E295.
- طلب شهادة EN 10204 3.1 ميل يتضمن ذلك تحديد رمز EN، والتحليل الكيميائي، والخصائص الميكانيكية، ونتائج اختبار الصدمات، وعلامة CE.
- في حالة ذكر الرسم الأصلي "St52-3" بشكل صارم، أضف ملاحظة إلى الشهادة: "مكافئ لـ DIN 17100 St52-3 (معيار مسحوب)" حتى يتمكن المفتش المستلم من التحقق من المرجع القديم.
- بالنسبة للعملاء الناطقين باللغة الألمانية، ستقوم بعض المصانع بوضع علامة على الصفيحة أو القضيب تتضمن كلاً من درجة EN ودرجة DIN بين قوسين - اطلب هذا عند الطلب.
8. الأخطاء الشائعة عند تحديد سلسلة St
- طلب "St37" بدون اللاحقة "-2" أو "-3" - الدرجة الأساسية فضفاضة للغاية بحيث لا تتأهل للعديد من اللحامات الحديثة.
- لا يمكن مساواة St52-3 بـ ASTM A572 Gr.50 بالاسم فقط، فالتركيب الكيميائي وضمان مقاومة الصدمات مختلفان. لا يشترط معيار شاربي في A572 Gr.50 بشكل افتراضي.
- شراء St60-2 ولحامه بنفس إجراء St37 - يكاد يكون من المؤكد حدوث تشقق في منطقة التأثير الحراري.
- قبول عبارة "DIN 17100" في شهادة التسليم لعام 2020 وما بعده دون التحقق من أن التركيب الكيميائي الفعلي يفي بمعيار EN 10025-2 - لا تزال بعض المصانع تطبع المعيار القديم للعملاء القدامى دون إجراء الاختبارات المطلوبة وفقًا لمعيار EN.
- تخزين ألواح St37 / St44 / St52 في ظروف ساحلية بدون طبقة أساسية - طبقة المطحنة ليست حماية من التآكل.
أخطاء شائعة عند تحديد سلسلة DIN 17100 St
الخطأ الأكثر شيوعًا هو طلب "St52" بدون حرف فئة الجودة. فـ "St52" بدون -3 قد تعني St52-3 أو St52-4 أو St52-4 (الأخيرتان غير شائعتين ولكنهما لا تزالان موجودتين في بعض المخططات القديمة). الخيار الافتراضي لمعظم المصانع الصينية المصدرة إلى أوروبا هو St52-3، وهو خيار ممتاز للاستخدامات الهيكلية العامة مع اختبار شاربي عند -20 درجة مئوية ≥ 27 جول. إذا كان الجزء سيتعرض لأحمال صدمية عند -40 درجة مئوية أو أعلى، فاطلب St52-4 أو St52-3N مع درفلة مُعَدَّلة واختبار شاربي عند -40 درجة مئوية ≥ 27 جول. احرص دائمًا على ذكر حرف فئة الجودة في أمر الشراء.
الخطأ الثاني هو إغفال عملية إزالة الأكسدة. يميز معيار DIN 17100 بين الأنواع U (مُحَدَّد الحواف، غير مُزال الأكسدة)، و R (مُعالَج، مُزال الأكسدة بالكامل)، و RR (مُعالَج خصيصًا، مُعالَج بدقة عالية). جميع الدرجات الحديثة التي خلفت معيار EN 10025 (S235 / S275 / S355) مُعالَجة بالكامل بدقة عالية، لذا لم يعد رمز U / R / RR مستخدمًا. إذا كان الرسم الهندسي الخاص بك لا يزال يحمل الرمز "St37-2 U"، فمن المحتمل أنك تنظر إلى رسم يعود لما قبل عام 1993؛ اطلب من المكتب الهندسي تحديثه إلى EN 10025-2 S235JR لتجنب تقديم المصنع عرض سعر بناءً على طريقة قديمة.
الخطأ الثالث هو الخلط بين معايير التفاوت الكيميائي DIN 17100 و EN 10025-2. يستخدم النظامان نطاقات مختلفة قليلاً للمنجنيز في سبائك S235 و S275 و S355. يسمح معيار EN 10025-2:2019 بنسبة منجنيز تصل إلى 1.40% في S275 و S355، بينما حدد معيار DIN 17100 القديم St44-3 / St52-3 نسبة المنجنيز بـ 1.20%. ستلتزم شهادة اختبار المصنع (EN 10204 3.1) دائمًا بالمعيار الذي تكتبه في طلب الشراء. إذا كتبت "S275JR وفقًا لمعيار EN 10025-2"، فستحصل على نطاق المنجنيز الحديث؛ أما إذا كتبت "St44-3 وفقًا لمعيار DIN 17100"، فسيلتزم المصنع بالنطاق الأضيق وقد يفرض رسومًا إضافية بسيطة.
ملاحظات حول المعالجة الحرارية والتشكيل واللحام لسلسلة St
تُجرى عملية التشكيل الساخن لسبائك الفولاذ St37 وSt44 وSt52 عند درجات حرارة تتراوح بين 880 و1050 درجة مئوية؛ وكلما انخفضت نسبة الكربون، اتسع نطاق التشكيل الساخن. يمكن ثني سبيكة St37 على الساخن عند 850 درجة مئوية دون حدوث تشققات؛ بينما تحتاج سبيكة St52-3 إلى البقاء فوق 900 درجة مئوية لتجنب العمل في منطقة الطورين الأوستنيتي والفريتي، والتي تُنتج حبيبات ثنائية خشنة بعد التبريد. يتطلب التشكيل البارد لألواح St44-3 وSt52-3 التي يزيد سمكها عن 16 مم نصف قطر انحناء أدنى يبلغ 3 أضعاف سمك St52-3 وضعفين لسمك St44-3؛ أما أنصاف الأقطار الأصغر فتتطلب تخفيف الإجهاد عند 600 درجة مئوية بعد التشكيل. يمكن تشكيل سبيكة St37 على البارد حتى نصف قطر 1.5 ضعف سمكها دون أي مشكلة لسمك يصل إلى 20 مم.
تُستخدم في لحام سلسلة الفولاذ St ممارسات اللحام القياسية للفولاذ الكربوني. يُلحم الفولاذان St37 وSt44-3 باستخدام أقطاب كهربائية سليلوزية (E6010 / E7010) أو أقطاب كهربائية منخفضة الهيدروجين (E7018) دون تسخين مسبق للسماكات التي تصل إلى 20 مم. أما الفولاذ St52-3 الذي يزيد سمكه عن 20 مم، فيتطلب تسخينًا مسبقًا إلى 100 درجة مئوية واستخدام أقطاب كهربائية منخفضة الهيدروجين. بينما يتطلب الفولاذان St60 وSt70 تسخينًا مسبقًا إلى 150 درجة مئوية ومعالجةً لاحقةً للحام لتخفيف الإجهاد عند 600 درجة مئوية. تبلغ نسبة التباين الكهروكيميائي (CEV) للفولاذ St52-3 حوالي 0.40 - 0.45%، وللفولاذ St60 حوالي 0.50 - 0.55%، وللفولاذ St70 أكثر من 0.60%. يتميز الفولاذ الحديث EN 10025-2 S355J2 مع التحكم في نسبة المنغنيز والسبائك الدقيقة بنسبة CEV تبلغ 0.38 - 0.42٪، وهو أفضل قليلاً من الفولاذ القديم St52-3، ولهذا السبب لم تعد المصانع توصي بتسمية DIN 17100 للتصاميم الجديدة.
تُجرى عملية التطبيع للفولاذ St52-3 وSt60 عند درجة حرارة 900-940 درجة مئوية لمدة 30 دقيقة لكل 25 مم من السماكة، ثم يُترك ليبرد في الهواء. أما عملية التلدين لتخفيف الإجهاد فتُجرى عند درجة حرارة 600-650 درجة مئوية لمدة ساعة واحدة لكل 25 مم. نادرًا ما يُجرى تطبيع الفولاذ St37 وSt44 لأن محتواهما من الكربون منخفض جدًا بحيث لا يُحقق فائدة تُذكر. إذا كانت المواصفات الهندسية تتطلب حالة التطبيع، فيُرجى ذكر ذلك دائمًا في أمر الشراء؛ حيث سيضيف المصنع حينها 4-7% إلى السعر و2-3 أسابيع إلى وقت التسليم.
كيفية تحويل مراجع DIN 17100 القديمة على الرسومات القديمة
إذا كنت تُحدّث رسمًا هندسيًا ألمانيًا من ثمانينيات القرن الماضي يُشير إلى St37 أو St44 أو St52 أو St60 أو St70، فإليك المكافئ الحديث وفقًا للمعيار EN 10025 لاستخدامه في المراجعة الجديدة: St37-2 → S235JR ، St44-2 → S275JR ، St44-3 → S275J2 ، St52-3 → S355J2، St60-2 → E295 ، St70-2 → E335 . تتطابق الخواص الميكانيكية ضمن نطاق 5-10 ميجا باسكال في مقاومة الخضوع ومقاومة الشد؛ ويُلبّي معيار شاربي أو يتجاوزه معيار EN 10025. حدّث المرجع القياسي وتعيين الدرجة في عنوان الرسم، وأضف ملاحظة مراجعة: "أُعيد تعيينه إلى EN 10025-2:2019؛ تم استبدال الدرجة الأصلية DIN 17100 StXX-X."
بالنسبة للألواح التي يزيد سمكها عن 16 مم، يتيح لك معيار EN 10025-2 الحديث خيار التسليم إما بالدرفلة المُعَدَّلة (+N) أو بالدرفلة المُعَدَّلة (+AR) . بينما كان معيار DIN 17100 يقتصر على التسليم بالدرفلة المُعَدَّلة، فإن خيار الدرفلة المُعَدَّلة يُعدّ ترقية مجانية وفقًا لمعيار EN، ويُنتج حبيبات أدق. سيصدر المصنع شهادة مطابقة المواد (MTC) وفقًا لمعيار EN 10204 3.1، مع الإشارة إلى معيار EN 10025-2:2019. في حال طلب العميل شهادة مطابقة لمعيار DIN 17100، يُمكن للمصنع إصدار شهادة مطابقة مواد (MTC) مزدوجة المرجع (EN 10025-2 / DIN 17100) عند الطلب دون أي تكلفة إضافية، مع العلم أن القيم الكيميائية والميكانيكية ستتوافق مع معيار EN.
لوح مكافئ للمعيار EN 10025 / DIN 17100 من شركة هواشيا ستيل
تُوفر شركة هواشيا ستيل منتجات حديثة تُعادل معايير EN 10025 لأنواع الصلب St37 وSt44 وSt52 وSt60، بما في ذلك ألواح وصفائح ومقاطع S235JR وS275JR وS355J2 وE295، مع شهادة EN 10204 3.1 / 3.2 وعلامة DIN/EN مزدوجة عند الطلب. أخبرنا بالنوع والسماكة والكمية المطلوبة، وسنرسل لك عرض سعر مباشر من المصنع خلال 24 ساعة.
درجات الفولاذ الكربوني DIN 17100 St37 / St44 / St52 / St60: مقارنة تاريخية
إذا سبق لك طلب فولاذ إنشائي ألماني الصنع، أو إصلاح معدات صناعية قديمة، أو الاطلاع على رسومات هندسية أوروبية قديمة، فلا بد أنك صادفت تصنيف سلسلة St : St37 و St44 و St52 و St60 . تم تحديد هذه الدرجات وفقًا للمعيار الألماني DIN 17100 بين عامي 1957 وأوائل الألفية الثانية، ولا تزال تظهر على آلاف اللوحات التعريفية والرسومات والمواصفات الفنية، وحتى في بعض كتالوجات مصانع الصلب الحالية. منذ عام 2004، حلت محلها سلسلة EN 10025 الأوروبية ، لكن درجات DIN 17100 لم تنقرض، إذ لا تزال تُنتج لقطع الغيار والتحديثات وأسواق الآلات التراثية، وخاصة في ألمانيا والنمسا وسويسرا وهولندا وإيطاليا. يُعد فهم العلاقة بين St37 وSt44 وSt52 وSt60 وخلفائها من المعايير الأوروبية أمرًا بالغ الأهمية لأي مستورد أو موزع أو مهندس صيانة يعمل مع المعدات الأوروبية القديمة.
1. ما هو معيار DIN 17100؟
كان معيار DIN 17100 المعيار الوطني الألماني لـ"الفولاذ المستخدم في الإنشاءات العامة" - وهو فولاذ عالي الجودة غير مخلوط، تتراوح مقاومته للشد من 185 ميجا باسكال (St33) إلى 360 ميجا باسكال (St70). صدر هذا المعيار لأول مرة عام 1957، وتم تنقيحه عدة مرات. صنف المعيار الفولاذ بناءً على "الحد الأدنى المضمون لمقاومة الشد" المُعبر عنه بوحدة كجم/مم²، ومن هنا جاءت أرقام St (St37 = الحد الأدنى لمقاومة الشد 37 كجم/مم² ≈ 363 ميجا باسكال وقت كتابة هذا النص). عندما انضمت ألمانيا إلى جهود التقييس الأوروبية، تم سحب معيار DIN 17100 في يوليو 2004، واستُبدل بالمعيار الموحد EN 10025-2 (الفولاذ الإنشائي غير المخلوط) . لا تزال بعض المصانع تضع علامات DIN وEN على الألواح والقضبان للعقود القديمة.
2. الخواص الميكانيكية لـ St37 و St44 و St52 و St60
يلخص الجدول أدناه الخصائص الميكانيكية النموذجية كما نُشرت في آخر مراجعة (1980) للمعيار DIN 17100. لاحظ أن الأرقام أكثر تحفظًا بقليل من درجات EN 10025-2 المكافئة - فقد شددت المعايير الأوروبية مراقبة الجودة وسمحت بممارسات مصانع أكثر صرامة.
| الدرجة (DIN 17100) | الخضوع (ميجا باسكال، t ≤ 16 مم) | الشد (ميغاباسكال) | استطالة (٪) | مكافئ للمعيار EN 10025-2 |
|---|---|---|---|---|
| St37-2 | ≥ 235 | ٢٠٢٤/٢٠٢٣ | ≥ 25 | S235JR |
| St44-2 | ≥ 275 | ٢٠٢٤/٢٠٢٣ | ≥ 22 | S275JR |
| St44-3 | ≥ 275 | ٢٠٢٤/٢٠٢٣ | ≥ 22 | S275JO |
| St52-3 | ≥ 345 | ٢٠٢٤/٢٠٢٣ | ≥ 22 | S355JO / S355J2 |
| St60-2 | ≥ 335 | ٢٠٢٤/٢٠٢٣ | ≥ 16 | (لا يوجد تصنيف EN مباشر - استخدم E295 أو S355JR +1) |
| St70-2 | ≥ 365 | ٢٠٢٤/٢٠٢٣ | ≥ 11 | E360 |
أهم المراجع المتقاطعة التي يحتاجها المستورد:
- St37-2 ↔ S235JR (إن 10025-2)
- ست44-2 / ست44-3 ↔ S275JR / S275JO
- St52-3 ↔ S355JO / S355J2
- St60-2 ↔ E295 (EN 10025-2، "الفولاذ الهندسي") أو S355JR بقوة زائدة
3. مقارنة التركيب الكيميائي
استخدم معيار DIN 17100 نظام "تحليل المغرفة"، مع حدود منفصلة لتحليل المنتج. يوضح الجدول أدناه حدود تحليل المغرفة النموذجية (النسبة المئوية للكتلة).
| العنصر (الحد الأقصى %) | St37-2 | St44-2 | St52-3 | St60-2 |
|---|---|---|---|---|
| C | 0.17 | 0.21 | 0.20 | 0.23 |
| Si | - | - | 0.55 | - |
| Mn | - | - | 1.60 | - |
| P | 0.050 | 0.050 | 0.045 | 0.050 |
| S | 0.050 | 0.050 | 0.045 | 0.050 |
| N | 0.009 | 0.009 | 0.009 | 0.009 |
يُعدّ الفولاذ St52-3 الأكثر دقةً في التحكم ضمن هذه المجموعة. تُضفي إضافة المنغنيز المتعمدة (حتى 1.60%) عليه قوةً أعلى من الفولاذ St37 دون التأثير على قابليته للحام. أما الفولاذ St60-2، فيحتوي على أعلى نسبة من الكربون في المجموعة، مما يحدّ من قابليته للحام ويجعله أكثر ملاءمةً للهندسة الميكانيكية من استخدامه في الهياكل الملحومة العامة.
4. تطبيق النقاط 37، 44، 52، و60 عمليًا
على الرغم من سحب معيار DIN 17100 رسميًا في عام 2004، إلا أن لكل درجة منه مكانتها في الصناعة:
- St37-2 استُخدمت في الهياكل الملحومة العامة، وإطارات المباني الخفيفة، ودعامات السيور الناقلة، والآلات الزراعية، والأقواس. ستجدها اليوم في أدوات الآلات القديمة، والرافعات الصناعية الألمانية الصنع، ورسومات أحواض بناء السفن القديمة. المكافئ الحديث: S235JR.
- ست44-2 / ست44-3 استُخدمت هذه المادة في الهياكل الملحومة ذات الأحمال العالية، وهياكل الشاحنات، وعربات السكك الحديدية. يضمن اللاحق -3 (St44-3) مقاومة الصدمات عند درجة حرارة 0 مئوية. المكافئ الحديث: S275JR / S275JO.
- St52-3 كان هذا النوع من الفولاذ هو المعيار القياسي للهياكل الملحومة عالية المقاومة: الجسور، والرافعات المتنقلة، ومعدات الحفر، وأجزاء أوعية الضغط. وقد جعلته مقاومته للشد البالغة 345 ميجا باسكال واستطالته البالغة 22% الخيار الأمثل في ألمانيا لعقود. المكافئ الحديث: S355J2 (أو S355JO للخدمة في درجة حرارة الغرفة).
- St60-2 استُخدمت هذه التقنية للمكونات عالية القوة حيث يكون اللحام محدودًا: مثل الأعمدة والمحاور والتروس وهياكل الآلات والأجزاء الهندسية. المكافئ الحديث لها: E295 للاستخدام الهندسي، أو S355J2 عند الحاجة إلى اللحام.
5. St52-3 — الدرجة الأكثر تحديدًا على نطاق واسع
من بين الأنواع الأربعة، يستحق الفولاذ St52-3 الاهتمام الأكبر لأنه لا يزال يُستخدم في آلاف طلبات عروض الأسعار الحالية من الأسواق الناطقة بالألمانية. يتميز هذا النوع بحد أدنى لقوة الخضوع يبلغ 345 ميجا باسكال، ونطاق قوة شد يتراوح بين 490 و630 ميجا باسكال، واستطالة دنيا تبلغ 22%، وضمان مقاومة للصدمات يصل إلى 27 جول عند درجة حرارة 0 مئوية. يشير الرقم "3" في نهاية المواصفات إلى ملاءمته للتشكيل على البارد واللحام.
البديل الحديث: EN 10025-2 S355J2 (27 جول عند -20 درجة مئوية) أو S355JO (27 جول عند 0 درجة مئوية، وهي مطابقة مباشرة لدرجة الحرارة). يمكن استخدام كلا النوعين بالتبادل في جميع حالات التحميل الساكنة والديناميكية تقريبًا. إذا كان الرسم الخاص بك يشير إلى "St52-3 وفقًا للمعيار DIN 17100"، فإن أبسط مواصفات حديثة هي S355J2 أو S355JO وفقًا للمعيار EN 10025-2.
6. ملاحظات اللحام لسلسلة St
يسهل لحام الفولاذين St37-2 وSt44-3 باستخدام الأقطاب الكهربائية التقليدية (E6013 / E7018). كما يسهل لحام الفولاذ St52-3 عندما يكون مكافئ الكربون أقل من 0.45%، مع تسخين مسبق يتراوح بين 50 و100 درجة مئوية للصفائح السميكة. أما الفولاذ St60-2 فيتطلب تسخينًا مسبقًا يتراوح بين 150 و200 درجة مئوية، بالإضافة إلى تخفيف الإجهاد بعد اللحام للمكونات الحساسة. في حالة اللحام المختلط بين درجات الفولاذ St (على سبيل المثال، لحام عمود St60-2 في إطار St52-3)، يُنصح باستخدام إجراءات اللحام الخاصة بالدرجة الأكثر تطلبًا.
7. مصادر درجات DIN 17100 اليوم
على الرغم من سحب المعيار، لا تزال المصانع الصينية والهندية والتركية تنتج درجات مماثلة للتصدير. إليك الطريقة الأكثر موثوقية عند الحاجة إلى استبدال قطعة غيار قديمة من سلسلة St:
- اطلب ما يعادلها في EN — St37-2 كـ S235JR، St44-3 كـ S275JO، St52-3 كـ S355J2، St60-2 كـ E295.
- طلب شهادة EN 10204 3.1 ميل يتضمن ذلك تحديد رمز EN، والتحليل الكيميائي، والخصائص الميكانيكية، ونتائج اختبار الصدمات، وعلامة CE.
- في حالة ذكر الرسم الأصلي "St52-3" بشكل صارم، أضف ملاحظة إلى الشهادة: "مكافئ لـ DIN 17100 St52-3 (معيار مسحوب)" حتى يتمكن المفتش المستلم من التحقق من المرجع القديم.
- بالنسبة للعملاء الناطقين باللغة الألمانية، ستقوم بعض المصانع بوضع علامة على الصفيحة أو القضيب تتضمن كلاً من درجة EN ودرجة DIN بين قوسين - اطلب هذا عند الطلب.
8. الأخطاء الشائعة عند تحديد سلسلة St
- طلب "St37" بدون اللاحقة "-2" أو "-3" - الدرجة الأساسية فضفاضة للغاية بحيث لا تتأهل للعديد من اللحامات الحديثة.
- لا يمكن مساواة St52-3 بـ ASTM A572 Gr.50 بالاسم فقط، فالتركيب الكيميائي وضمان مقاومة الصدمات مختلفان. لا يشترط معيار شاربي في A572 Gr.50 بشكل افتراضي.
- شراء St60-2 ولحامه بنفس إجراء St37 - يكاد يكون من المؤكد حدوث تشقق في منطقة التأثير الحراري.
- قبول عبارة "DIN 17100" في شهادة التسليم لعام 2020 وما بعده دون التحقق من أن التركيب الكيميائي الفعلي يفي بمعيار EN 10025-2 - لا تزال بعض المصانع تطبع المعيار القديم للعملاء القدامى دون إجراء الاختبارات المطلوبة وفقًا لمعيار EN.
- تخزين ألواح St37 / St44 / St52 في ظروف ساحلية بدون طبقة أساسية - طبقة المطحنة ليست حماية من التآكل.
الأسئلة الشائعة
س1: هل لا يزال معيار DIN 17100 ساري المفعول؟
لا، تم سحب معيار DIN 17100 في يوليو 2004. المعيار الحالي هو EN 10025-2 (للفولاذ الإنشائي غير المخلوط) بالإضافة إلى EN 10025-3 (للفولاذ ذي الحبيبات الدقيقة المعالج حرارياً) وEN 10025-4 (للفولاذ المدرفل حرارياً وميكانيكياً). يجوز للمصانع الاستمرار في وضع علامة DIN 17100 على المنتجات للعقود القديمة، ولكن يجب أن تُصدر الشهادة دائماً وفقاً لسلسلة EN 10025 الحالية.
س2: هل St37 هو نفسه A36؟
من الناحية العملية، نعم. يتميز الفولاذ St37-2 بحد أدنى للخضوع يبلغ 235 ميجا باسكال، وهو قريب جدًا من الفولاذ ASTM A36 (250 ميجا باسكال). التركيب الكيميائي متقارب بشكل عام، مع حدود مماثلة للكربون والمنغنيز والعناصر النزرة. يُعتبران متكافئين في معظم تطبيقات اللحام الإنشائي العامة. وللمقارنة بشكل أدق، يتميز الفولاذ A36 بحدود فسفور أكثر صرامة (0.030% كحد أقصى).
س3: هل يمكن لحام الفولاذ St60-2؟
مع مراعاة الاحتياطات اللازمة. يحتوي الفولاذ St60-2 على نسبة كربون أعلى من الفولاذين St37 وSt52، لذا يتطلب تسخينًا مسبقًا (150-250 درجة مئوية حسب السماكة)، وأقطابًا كهربائية منخفضة الهيدروجين (E7018 أو ما يعادلها)، ومعالجة لتخفيف الإجهاد بعد اللحام في التطبيقات الحساسة. أما بالنسبة للهياكل الملحومة السميكة، فمن الأفضل عادةً استبداله بالفولاذ S355J2.
س4: ماذا عن St33؟
كانت مادة St33 الأقل مقاومةً في معيار DIN 17100، حيث بلغ حدّها الأدنى للخضوع 185 ميجا باسكال فقط. وقد شاع استخدامها في الأقواس البسيطة والهياكل الخفيفة والأجزاء غير الإنشائية. لا يوجد مكافئ مباشر لها في معيار EN 10025؛ وللاستخدامات الحديثة، يُنصح باستخدام S235JR أو DC01 (للأجزاء المشكلة على البارد).
أخطاء شائعة عند تحديد سلسلة DIN 17100 St
الخطأ الأكثر شيوعًا هو طلب "St52" بدون حرف فئة الجودة. فـ "St52" بدون -3 قد تعني St52-3 أو St52-4 أو St52-4 (الأخيرتان غير شائعتين ولكنهما لا تزالان موجودتين في بعض المخططات القديمة). الخيار الافتراضي لمعظم المصانع الصينية المصدرة إلى أوروبا هو St52-3، وهو خيار ممتاز للاستخدامات الهيكلية العامة مع اختبار شاربي عند -20 درجة مئوية ≥ 27 جول. إذا كان الجزء سيتعرض لأحمال صدمية عند -40 درجة مئوية أو أعلى، فاطلب St52-4 أو St52-3N مع درفلة مُعَدَّلة واختبار شاربي عند -40 درجة مئوية ≥ 27 جول. احرص دائمًا على ذكر حرف فئة الجودة في أمر الشراء.
الخطأ الثاني هو إغفال عملية إزالة الأكسدة. يميز معيار DIN 17100 بين الأنواع U (مُحَدَّد الحواف، غير مُزال الأكسدة)، و R (مُعالَج، مُزال الأكسدة بالكامل)، و RR (مُعالَج خصيصًا، مُعالَج بدقة عالية). جميع الدرجات الحديثة التي خلفت معيار EN 10025 (S235 / S275 / S355) مُعالَجة بالكامل بدقة عالية، لذا لم يعد رمز U / R / RR مستخدمًا. إذا كان الرسم الهندسي الخاص بك لا يزال يحمل الرمز "St37-2 U"، فمن المحتمل أنك تنظر إلى رسم يعود لما قبل عام 1993؛ اطلب من المكتب الهندسي تحديثه إلى EN 10025-2 S235JR لتجنب تقديم المصنع عرض سعر بناءً على طريقة قديمة.
الخطأ الثالث هو الخلط بين معايير التفاوت الكيميائي DIN 17100 و EN 10025-2. يستخدم النظامان نطاقات مختلفة قليلاً للمنجنيز في سبائك S235 و S275 و S355. يسمح معيار EN 10025-2:2019 بنسبة منجنيز تصل إلى 1.40% في S275 و S355، بينما حدد معيار DIN 17100 القديم St44-3 / St52-3 نسبة المنجنيز بـ 1.20%. ستلتزم شهادة اختبار المصنع (EN 10204 3.1) دائمًا بالمعيار الذي تكتبه في طلب الشراء. إذا كتبت "S275JR وفقًا لمعيار EN 10025-2"، فستحصل على نطاق المنجنيز الحديث؛ أما إذا كتبت "St44-3 وفقًا لمعيار DIN 17100"، فسيلتزم المصنع بالنطاق الأضيق وقد يفرض رسومًا إضافية بسيطة.
ملاحظات حول المعالجة الحرارية والتشكيل واللحام لسلسلة St
تُجرى عملية التشكيل الساخن لسبائك الفولاذ St37 وSt44 وSt52 عند درجات حرارة تتراوح بين 880 و1050 درجة مئوية؛ وكلما انخفضت نسبة الكربون، اتسع نطاق التشكيل الساخن. يمكن ثني سبيكة St37 على الساخن عند 850 درجة مئوية دون حدوث تشققات؛ بينما تحتاج سبيكة St52-3 إلى البقاء فوق 900 درجة مئوية لتجنب العمل في منطقة الطورين الأوستنيتي والفريتي، والتي تُنتج حبيبات ثنائية خشنة بعد التبريد. يتطلب التشكيل البارد لألواح St44-3 وSt52-3 التي يزيد سمكها عن 16 مم نصف قطر انحناء أدنى يبلغ 3 أضعاف سمك St52-3 وضعفين لسمك St44-3؛ أما أنصاف الأقطار الأصغر فتتطلب تخفيف الإجهاد عند 600 درجة مئوية بعد التشكيل. يمكن تشكيل سبيكة St37 على البارد حتى نصف قطر 1.5 ضعف سمكها دون أي مشكلة لسمك يصل إلى 20 مم.
تُستخدم في لحام سلسلة الفولاذ St ممارسات اللحام القياسية للفولاذ الكربوني. يُلحم الفولاذان St37 وSt44-3 باستخدام أقطاب كهربائية سليلوزية (E6010 / E7010) أو أقطاب كهربائية منخفضة الهيدروجين (E7018) دون تسخين مسبق للسماكات التي تصل إلى 20 مم. أما الفولاذ St52-3 الذي يزيد سمكه عن 20 مم، فيتطلب تسخينًا مسبقًا إلى 100 درجة مئوية واستخدام أقطاب كهربائية منخفضة الهيدروجين. بينما يتطلب الفولاذان St60 وSt70 تسخينًا مسبقًا إلى 150 درجة مئوية ومعالجةً لاحقةً للحام لتخفيف الإجهاد عند 600 درجة مئوية. تبلغ نسبة التباين الكهروكيميائي (CEV) للفولاذ St52-3 حوالي 0.40 - 0.45%، وللفولاذ St60 حوالي 0.50 - 0.55%، وللفولاذ St70 أكثر من 0.60%. يتميز الفولاذ الحديث EN 10025-2 S355J2 مع التحكم في نسبة المنغنيز والسبائك الدقيقة بنسبة CEV تبلغ 0.38 - 0.42٪، وهو أفضل قليلاً من الفولاذ القديم St52-3، ولهذا السبب لم تعد المصانع توصي بتسمية DIN 17100 للتصاميم الجديدة.
تُجرى عملية التطبيع للفولاذ St52-3 وSt60 عند درجة حرارة 900-940 درجة مئوية لمدة 30 دقيقة لكل 25 مم من السماكة، ثم يُترك ليبرد في الهواء. أما عملية التلدين لتخفيف الإجهاد فتُجرى عند درجة حرارة 600-650 درجة مئوية لمدة ساعة واحدة لكل 25 مم. نادرًا ما يُجرى تطبيع الفولاذ St37 وSt44 لأن محتواهما من الكربون منخفض جدًا بحيث لا يُحقق فائدة تُذكر. إذا كانت المواصفات الهندسية تتطلب حالة التطبيع، فيُرجى ذكر ذلك دائمًا في أمر الشراء؛ حيث سيضيف المصنع حينها 4-7% إلى السعر و2-3 أسابيع إلى وقت التسليم.
كيفية تحويل مراجع DIN 17100 القديمة على الرسومات القديمة
إذا كنت تُحدّث رسمًا هندسيًا ألمانيًا من ثمانينيات القرن الماضي يُشير إلى St37 أو St44 أو St52 أو St60 أو St70، فإليك المكافئ الحديث وفقًا للمعيار EN 10025 لاستخدامه في المراجعة الجديدة: St37-2 → S235JR ، St44-2 → S275JR ، St44-3 → S275J2 ، St52-3 → S355J2، St60-2 → E295 ، St70-2 → E335 . تتطابق الخواص الميكانيكية ضمن نطاق 5-10 ميجا باسكال في مقاومة الخضوع ومقاومة الشد؛ ويُلبّي معيار شاربي أو يتجاوزه معيار EN 10025. حدّث المرجع القياسي وتعيين الدرجة في عنوان الرسم، وأضف ملاحظة مراجعة: "أُعيد تعيينه إلى EN 10025-2:2019؛ تم استبدال الدرجة الأصلية DIN 17100 StXX-X."
بالنسبة للألواح التي يزيد سمكها عن 16 مم، يتيح لك معيار EN 10025-2 الحديث خيار التسليم إما بالدرفلة المُعَدَّلة (+N) أو بالدرفلة المُعَدَّلة (+AR) . بينما كان معيار DIN 17100 يقتصر على التسليم بالدرفلة المُعَدَّلة، فإن خيار الدرفلة المُعَدَّلة يُعدّ ترقية مجانية وفقًا لمعيار EN، ويُنتج حبيبات أدق. سيصدر المصنع شهادة مطابقة المواد (MTC) وفقًا لمعيار EN 10204 3.1، مع الإشارة إلى معيار EN 10025-2:2019. في حال طلب العميل شهادة مطابقة لمعيار DIN 17100، يُمكن للمصنع إصدار شهادة مطابقة مواد (MTC) مزدوجة المرجع (EN 10025-2 / DIN 17100) عند الطلب دون أي تكلفة إضافية، مع العلم أن القيم الكيميائية والميكانيكية ستتوافق مع معيار EN.
لوح مكافئ للمعيار EN 10025 / DIN 17100 من شركة هواشيا ستيل
تُوفر شركة هواشيا ستيل منتجات حديثة تُعادل معايير EN 10025 لأنواع الصلب St37 وSt44 وSt52 وSt60، بما في ذلك ألواح وصفائح ومقاطع S235JR وS275JR وS355J2 وE295، مع شهادة EN 10204 3.1 / 3.2 وعلامة DIN/EN مزدوجة عند الطلب. أخبرنا بالنوع والسماكة والكمية المطلوبة، وسنرسل لك عرض سعر مباشر من المصنع خلال 24 ساعة.
درجات الفولاذ الكربوني DIN 17100 St37 / St44 / St52 / St60: مقارنة تاريخية
إذا سبق لك طلب فولاذ إنشائي ألماني الصنع، أو إصلاح معدات صناعية قديمة، أو الاطلاع على رسومات هندسية أوروبية قديمة، فلا بد أنك صادفت تصنيف سلسلة St : St37 و St44 و St52 و St60 . تم تحديد هذه الدرجات وفقًا للمعيار الألماني DIN 17100 بين عامي 1957 وأوائل الألفية الثانية، ولا تزال تظهر على آلاف اللوحات التعريفية والرسومات والمواصفات الفنية، وحتى في بعض كتالوجات مصانع الصلب الحالية. منذ عام 2004، حلت محلها سلسلة EN 10025 الأوروبية ، لكن درجات DIN 17100 لم تنقرض، إذ لا تزال تُنتج لقطع الغيار والتحديثات وأسواق الآلات التراثية، وخاصة في ألمانيا والنمسا وسويسرا وهولندا وإيطاليا. يُعد فهم العلاقة بين St37 وSt44 وSt52 وSt60 وخلفائها من المعايير الأوروبية أمرًا بالغ الأهمية لأي مستورد أو موزع أو مهندس صيانة يعمل مع المعدات الأوروبية القديمة.
1. ما هو معيار DIN 17100؟
كان معيار DIN 17100 المعيار الوطني الألماني لـ"الفولاذ المستخدم في الإنشاءات العامة" - وهو فولاذ عالي الجودة غير مخلوط، تتراوح مقاومته للشد من 185 ميجا باسكال (St33) إلى 360 ميجا باسكال (St70). صدر هذا المعيار لأول مرة عام 1957، وتم تنقيحه عدة مرات. صنف المعيار الفولاذ بناءً على "الحد الأدنى المضمون لمقاومة الشد" المُعبر عنه بوحدة كجم/مم²، ومن هنا جاءت أرقام St (St37 = الحد الأدنى لمقاومة الشد 37 كجم/مم² ≈ 363 ميجا باسكال وقت كتابة هذا النص). عندما انضمت ألمانيا إلى جهود التقييس الأوروبية، تم سحب معيار DIN 17100 في يوليو 2004، واستُبدل بالمعيار الموحد EN 10025-2 (الفولاذ الإنشائي غير المخلوط) . لا تزال بعض المصانع تضع علامات DIN وEN على الألواح والقضبان للعقود القديمة.
2. الخواص الميكانيكية لـ St37 و St44 و St52 و St60
يلخص الجدول أدناه الخصائص الميكانيكية النموذجية كما نُشرت في آخر مراجعة (1980) للمعيار DIN 17100. لاحظ أن الأرقام أكثر تحفظًا بقليل من درجات EN 10025-2 المكافئة - فقد شددت المعايير الأوروبية مراقبة الجودة وسمحت بممارسات مصانع أكثر صرامة.
| الدرجة (DIN 17100) | الخضوع (ميجا باسكال، t ≤ 16 مم) | الشد (ميغاباسكال) | استطالة (٪) | مكافئ للمعيار EN 10025-2 |
|---|---|---|---|---|
| St37-2 | ≥ 235 | ٢٠٢٤/٢٠٢٣ | ≥ 25 | S235JR |
| St44-2 | ≥ 275 | ٢٠٢٤/٢٠٢٣ | ≥ 22 | S275JR |
| St44-3 | ≥ 275 | ٢٠٢٤/٢٠٢٣ | ≥ 22 | S275JO |
| St52-3 | ≥ 345 | ٢٠٢٤/٢٠٢٣ | ≥ 22 | S355JO / S355J2 |
| St60-2 | ≥ 335 | ٢٠٢٤/٢٠٢٣ | ≥ 16 | (لا يوجد تصنيف EN مباشر - استخدم E295 أو S355JR +1) |
| St70-2 | ≥ 365 | ٢٠٢٤/٢٠٢٣ | ≥ 11 | E360 |
أهم المراجع المتقاطعة التي يحتاجها المستورد:
- St37-2 ↔ S235JR (إن 10025-2)
- ست44-2 / ست44-3 ↔ S275JR / S275JO
- St52-3 ↔ S355JO / S355J2
- St60-2 ↔ E295 (EN 10025-2، "الفولاذ الهندسي") أو S355JR بقوة زائدة
3. مقارنة التركيب الكيميائي
استخدم معيار DIN 17100 نظام "تحليل المغرفة"، مع حدود منفصلة لتحليل المنتج. يوضح الجدول أدناه حدود تحليل المغرفة النموذجية (النسبة المئوية للكتلة).
| العنصر (الحد الأقصى %) | St37-2 | St44-2 | St52-3 | St60-2 |
|---|---|---|---|---|
| C | 0.17 | 0.21 | 0.20 | 0.23 |
| Si | - | - | 0.55 | - |
| Mn | - | - | 1.60 | - |
| P | 0.050 | 0.050 | 0.045 | 0.050 |
| S | 0.050 | 0.050 | 0.045 | 0.050 |
| N | 0.009 | 0.009 | 0.009 | 0.009 |
يُعدّ الفولاذ St52-3 الأكثر دقةً في التحكم ضمن هذه المجموعة. تُضفي إضافة المنغنيز المتعمدة (حتى 1.60%) عليه قوةً أعلى من الفولاذ St37 دون التأثير على قابليته للحام. أما الفولاذ St60-2، فيحتوي على أعلى نسبة من الكربون في المجموعة، مما يحدّ من قابليته للحام ويجعله أكثر ملاءمةً للهندسة الميكانيكية من استخدامه في الهياكل الملحومة العامة.
4. تطبيق النقاط 37، 44، 52، و60 عمليًا
على الرغم من سحب معيار DIN 17100 رسميًا في عام 2004، إلا أن لكل درجة منه مكانتها في الصناعة:
- St37-2 استُخدمت في الهياكل الملحومة العامة، وإطارات المباني الخفيفة، ودعامات السيور الناقلة، والآلات الزراعية، والأقواس. ستجدها اليوم في أدوات الآلات القديمة، والرافعات الصناعية الألمانية الصنع، ورسومات أحواض بناء السفن القديمة. المكافئ الحديث: S235JR.
- ست44-2 / ست44-3 استُخدمت هذه المادة في الهياكل الملحومة ذات الأحمال العالية، وهياكل الشاحنات، وعربات السكك الحديدية. يضمن اللاحق -3 (St44-3) مقاومة الصدمات عند درجة حرارة 0 مئوية. المكافئ الحديث: S275JR / S275JO.
- St52-3 كان هذا النوع من الفولاذ هو المعيار القياسي للهياكل الملحومة عالية المقاومة: الجسور، والرافعات المتنقلة، ومعدات الحفر، وأجزاء أوعية الضغط. وقد جعلته مقاومته للشد البالغة 345 ميجا باسكال واستطالته البالغة 22% الخيار الأمثل في ألمانيا لعقود. المكافئ الحديث: S355J2 (أو S355JO للخدمة في درجة حرارة الغرفة).
- St60-2 استُخدمت هذه التقنية للمكونات عالية القوة حيث يكون اللحام محدودًا: مثل الأعمدة والمحاور والتروس وهياكل الآلات والأجزاء الهندسية. المكافئ الحديث لها: E295 للاستخدام الهندسي، أو S355J2 عند الحاجة إلى اللحام.
5. St52-3 — الدرجة الأكثر تحديدًا على نطاق واسع
من بين الأنواع الأربعة، يستحق الفولاذ St52-3 الاهتمام الأكبر لأنه لا يزال يُستخدم في آلاف طلبات عروض الأسعار الحالية من الأسواق الناطقة بالألمانية. يتميز هذا النوع بحد أدنى لقوة الخضوع يبلغ 345 ميجا باسكال، ونطاق قوة شد يتراوح بين 490 و630 ميجا باسكال، واستطالة دنيا تبلغ 22%، وضمان مقاومة للصدمات يصل إلى 27 جول عند درجة حرارة 0 مئوية. يشير الرقم "3" في نهاية المواصفات إلى ملاءمته للتشكيل على البارد واللحام.
البديل الحديث: EN 10025-2 S355J2 (27 جول عند -20 درجة مئوية) أو S355JO (27 جول عند 0 درجة مئوية، وهي مطابقة مباشرة لدرجة الحرارة). يمكن استخدام كلا النوعين بالتبادل في جميع حالات التحميل الساكنة والديناميكية تقريبًا. إذا كان الرسم الخاص بك يشير إلى "St52-3 وفقًا للمعيار DIN 17100"، فإن أبسط مواصفات حديثة هي S355J2 أو S355JO وفقًا للمعيار EN 10025-2.
6. ملاحظات اللحام لسلسلة St
يسهل لحام الفولاذين St37-2 وSt44-3 باستخدام الأقطاب الكهربائية التقليدية (E6013 / E7018). كما يسهل لحام الفولاذ St52-3 عندما يكون مكافئ الكربون أقل من 0.45%، مع تسخين مسبق يتراوح بين 50 و100 درجة مئوية للصفائح السميكة. أما الفولاذ St60-2 فيتطلب تسخينًا مسبقًا يتراوح بين 150 و200 درجة مئوية، بالإضافة إلى تخفيف الإجهاد بعد اللحام للمكونات الحساسة. في حالة اللحام المختلط بين درجات الفولاذ St (على سبيل المثال، لحام عمود St60-2 في إطار St52-3)، يُنصح باستخدام إجراءات اللحام الخاصة بالدرجة الأكثر تطلبًا.
7. مصادر درجات DIN 17100 اليوم
على الرغم من سحب المعيار، لا تزال المصانع الصينية والهندية والتركية تنتج درجات مماثلة للتصدير. إليك الطريقة الأكثر موثوقية عند الحاجة إلى استبدال قطعة غيار قديمة من سلسلة St:
- اطلب ما يعادلها في EN — St37-2 كـ S235JR، St44-3 كـ S275JO، St52-3 كـ S355J2، St60-2 كـ E295.
- طلب شهادة EN 10204 3.1 ميل يتضمن ذلك تحديد رمز EN، والتحليل الكيميائي، والخصائص الميكانيكية، ونتائج اختبار الصدمات، وعلامة CE.
- في حالة ذكر الرسم الأصلي "St52-3" بشكل صارم، أضف ملاحظة إلى الشهادة: "مكافئ لـ DIN 17100 St52-3 (معيار مسحوب)" حتى يتمكن المفتش المستلم من التحقق من المرجع القديم.
- بالنسبة للعملاء الناطقين باللغة الألمانية، ستقوم بعض المصانع بوضع علامة على الصفيحة أو القضيب تتضمن كلاً من درجة EN ودرجة DIN بين قوسين - اطلب هذا عند الطلب.
8. الأخطاء الشائعة عند تحديد سلسلة St
- طلب "St37" بدون اللاحقة "-2" أو "-3" - الدرجة الأساسية فضفاضة للغاية بحيث لا تتأهل للعديد من اللحامات الحديثة.
- لا يمكن مساواة St52-3 بـ ASTM A572 Gr.50 بالاسم فقط، فالتركيب الكيميائي وضمان مقاومة الصدمات مختلفان. لا يشترط معيار شاربي في A572 Gr.50 بشكل افتراضي.
- شراء St60-2 ولحامه بنفس إجراء St37 - يكاد يكون من المؤكد حدوث تشقق في منطقة التأثير الحراري.
- قبول عبارة "DIN 17100" في شهادة التسليم لعام 2020 وما بعده دون التحقق من أن التركيب الكيميائي الفعلي يفي بمعيار EN 10025-2 - لا تزال بعض المصانع تطبع المعيار القديم للعملاء القدامى دون إجراء الاختبارات المطلوبة وفقًا لمعيار EN.
- تخزين ألواح St37 / St44 / St52 في ظروف ساحلية بدون طبقة أساسية - طبقة المطحنة ليست حماية من التآكل.
الأسئلة الشائعة
س1: هل لا يزال معيار DIN 17100 ساري المفعول؟
لا، تم سحب معيار DIN 17100 في يوليو 2004. المعيار الحالي هو EN 10025-2 (للفولاذ الإنشائي غير المخلوط) بالإضافة إلى EN 10025-3 (للفولاذ ذي الحبيبات الدقيقة المعالج حرارياً) وEN 10025-4 (للفولاذ المدرفل حرارياً وميكانيكياً). يجوز للمصانع الاستمرار في وضع علامة DIN 17100 على المنتجات للعقود القديمة، ولكن يجب أن تُصدر الشهادة دائماً وفقاً لسلسلة EN 10025 الحالية.
س2: هل St37 هو نفسه A36؟
من الناحية العملية، نعم. يتميز الفولاذ St37-2 بحد أدنى للخضوع يبلغ 235 ميجا باسكال، وهو قريب جدًا من الفولاذ ASTM A36 (250 ميجا باسكال). التركيب الكيميائي متقارب بشكل عام، مع حدود مماثلة للكربون والمنغنيز والعناصر النزرة. يُعتبران متكافئين في معظم تطبيقات اللحام الإنشائي العامة. وللمقارنة بشكل أدق، يتميز الفولاذ A36 بحدود فسفور أكثر صرامة (0.030% كحد أقصى).
س3: هل يمكن لحام الفولاذ St60-2؟
مع مراعاة الاحتياطات اللازمة. يحتوي الفولاذ St60-2 على نسبة كربون أعلى من الفولاذين St37 وSt52، لذا يتطلب تسخينًا مسبقًا (150-250 درجة مئوية حسب السماكة)، وأقطابًا كهربائية منخفضة الهيدروجين (E7018 أو ما يعادلها)، ومعالجة لتخفيف الإجهاد بعد اللحام في التطبيقات الحساسة. أما بالنسبة للهياكل الملحومة السميكة، فمن الأفضل عادةً استبداله بالفولاذ S355J2.
س4: ماذا عن St33؟
كانت مادة St33 الأقل مقاومةً في معيار DIN 17100، حيث بلغ حدّها الأدنى للخضوع 185 ميجا باسكال فقط. وقد شاع استخدامها في الأقواس البسيطة والهياكل الخفيفة والأجزاء غير الإنشائية. لا يوجد مكافئ مباشر لها في معيار EN 10025؛ وللاستخدامات الحديثة، يُنصح باستخدام S235JR أو DC01 (للأجزاء المشكلة على البارد).
أخطاء شائعة عند تحديد سلسلة DIN 17100 St
الخطأ الأكثر شيوعًا هو طلب "St52" بدون حرف فئة الجودة. فـ "St52" بدون -3 قد تعني St52-3 أو St52-4 أو St52-4 (الأخيرتان غير شائعتين ولكنهما لا تزالان موجودتين في بعض المخططات القديمة). الخيار الافتراضي لمعظم المصانع الصينية المصدرة إلى أوروبا هو St52-3، وهو خيار ممتاز للاستخدامات الهيكلية العامة مع اختبار شاربي عند -20 درجة مئوية ≥ 27 جول. إذا كان الجزء سيتعرض لأحمال صدمية عند -40 درجة مئوية أو أعلى، فاطلب St52-4 أو St52-3N مع درفلة مُعَدَّلة واختبار شاربي عند -40 درجة مئوية ≥ 27 جول. احرص دائمًا على ذكر حرف فئة الجودة في أمر الشراء.
الخطأ الثاني هو إغفال عملية إزالة الأكسدة. يميز معيار DIN 17100 بين الأنواع U (مُحَدَّد الحواف، غير مُزال الأكسدة)، و R (مُعالَج، مُزال الأكسدة بالكامل)، و RR (مُعالَج خصيصًا، مُعالَج بدقة عالية). جميع الدرجات الحديثة التي خلفت معيار EN 10025 (S235 / S275 / S355) مُعالَجة بالكامل بدقة عالية، لذا لم يعد رمز U / R / RR مستخدمًا. إذا كان الرسم الهندسي الخاص بك لا يزال يحمل الرمز "St37-2 U"، فمن المحتمل أنك تنظر إلى رسم يعود لما قبل عام 1993؛ اطلب من المكتب الهندسي تحديثه إلى EN 10025-2 S235JR لتجنب تقديم المصنع عرض سعر بناءً على طريقة قديمة.
الخطأ الثالث هو الخلط بين معايير التفاوت الكيميائي DIN 17100 و EN 10025-2. يستخدم النظامان نطاقات مختلفة قليلاً للمنجنيز في سبائك S235 و S275 و S355. يسمح معيار EN 10025-2:2019 بنسبة منجنيز تصل إلى 1.40% في S275 و S355، بينما حدد معيار DIN 17100 القديم St44-3 / St52-3 نسبة المنجنيز بـ 1.20%. ستلتزم شهادة اختبار المصنع (EN 10204 3.1) دائمًا بالمعيار الذي تكتبه في طلب الشراء. إذا كتبت "S275JR وفقًا لمعيار EN 10025-2"، فستحصل على نطاق المنجنيز الحديث؛ أما إذا كتبت "St44-3 وفقًا لمعيار DIN 17100"، فسيلتزم المصنع بالنطاق الأضيق وقد يفرض رسومًا إضافية بسيطة.
ملاحظات حول المعالجة الحرارية والتشكيل واللحام لسلسلة St
تُجرى عملية التشكيل الساخن لسبائك الفولاذ St37 وSt44 وSt52 عند درجات حرارة تتراوح بين 880 و1050 درجة مئوية؛ وكلما انخفضت نسبة الكربون، اتسع نطاق التشكيل الساخن. يمكن ثني سبيكة St37 على الساخن عند 850 درجة مئوية دون حدوث تشققات؛ بينما تحتاج سبيكة St52-3 إلى البقاء فوق 900 درجة مئوية لتجنب العمل في منطقة الطورين الأوستنيتي والفريتي، والتي تُنتج حبيبات ثنائية خشنة بعد التبريد. يتطلب التشكيل البارد لألواح St44-3 وSt52-3 التي يزيد سمكها عن 16 مم نصف قطر انحناء أدنى يبلغ 3 أضعاف سمك St52-3 وضعفين لسمك St44-3؛ أما أنصاف الأقطار الأصغر فتتطلب تخفيف الإجهاد عند 600 درجة مئوية بعد التشكيل. يمكن تشكيل سبيكة St37 على البارد حتى نصف قطر 1.5 ضعف سمكها دون أي مشكلة لسمك يصل إلى 20 مم.
تُستخدم في لحام سلسلة الفولاذ St ممارسات اللحام القياسية للفولاذ الكربوني. يُلحم الفولاذان St37 وSt44-3 باستخدام أقطاب كهربائية سليلوزية (E6010 / E7010) أو أقطاب كهربائية منخفضة الهيدروجين (E7018) دون تسخين مسبق للسماكات التي تصل إلى 20 مم. أما الفولاذ St52-3 الذي يزيد سمكه عن 20 مم، فيتطلب تسخينًا مسبقًا إلى 100 درجة مئوية واستخدام أقطاب كهربائية منخفضة الهيدروجين. بينما يتطلب الفولاذان St60 وSt70 تسخينًا مسبقًا إلى 150 درجة مئوية ومعالجةً لاحقةً للحام لتخفيف الإجهاد عند 600 درجة مئوية. تبلغ نسبة التباين الكهروكيميائي (CEV) للفولاذ St52-3 حوالي 0.40 - 0.45%، وللفولاذ St60 حوالي 0.50 - 0.55%، وللفولاذ St70 أكثر من 0.60%. يتميز الفولاذ الحديث EN 10025-2 S355J2 مع التحكم في نسبة المنغنيز والسبائك الدقيقة بنسبة CEV تبلغ 0.38 - 0.42٪، وهو أفضل قليلاً من الفولاذ القديم St52-3، ولهذا السبب لم تعد المصانع توصي بتسمية DIN 17100 للتصاميم الجديدة.
تُجرى عملية التطبيع للفولاذ St52-3 وSt60 عند درجة حرارة 900-940 درجة مئوية لمدة 30 دقيقة لكل 25 مم من السماكة، ثم يُترك ليبرد في الهواء. أما عملية التلدين لتخفيف الإجهاد فتُجرى عند درجة حرارة 600-650 درجة مئوية لمدة ساعة واحدة لكل 25 مم. نادرًا ما يُجرى تطبيع الفولاذ St37 وSt44 لأن محتواهما من الكربون منخفض جدًا بحيث لا يُحقق فائدة تُذكر. إذا كانت المواصفات الهندسية تتطلب حالة التطبيع، فيُرجى ذكر ذلك دائمًا في أمر الشراء؛ حيث سيضيف المصنع حينها 4-7% إلى السعر و2-3 أسابيع إلى وقت التسليم.
كيفية تحويل مراجع DIN 17100 القديمة على الرسومات القديمة
إذا كنت تُحدّث رسمًا هندسيًا ألمانيًا من ثمانينيات القرن الماضي يُشير إلى St37 أو St44 أو St52 أو St60 أو St70، فإليك المكافئ الحديث وفقًا للمعيار EN 10025 لاستخدامه في المراجعة الجديدة: St37-2 → S235JR ، St44-2 → S275JR ، St44-3 → S275J2 ، St52-3 → S355J2، St60-2 → E295 ، St70-2 → E335 . تتطابق الخواص الميكانيكية ضمن نطاق 5-10 ميجا باسكال في مقاومة الخضوع ومقاومة الشد؛ ويُلبّي معيار شاربي أو يتجاوزه معيار EN 10025. حدّث المرجع القياسي وتعيين الدرجة في عنوان الرسم، وأضف ملاحظة مراجعة: "أُعيد تعيينه إلى EN 10025-2:2019؛ تم استبدال الدرجة الأصلية DIN 17100 StXX-X."
بالنسبة للألواح التي يزيد سمكها عن 16 مم، يتيح لك معيار EN 10025-2 الحديث خيار التسليم إما بالدرفلة المُعَدَّلة (+N) أو بالدرفلة المُعَدَّلة (+AR) . بينما كان معيار DIN 17100 يقتصر على التسليم بالدرفلة المُعَدَّلة، فإن خيار الدرفلة المُعَدَّلة يُعدّ ترقية مجانية وفقًا لمعيار EN، ويُنتج حبيبات أدق. سيصدر المصنع شهادة مطابقة المواد (MTC) وفقًا لمعيار EN 10204 3.1، مع الإشارة إلى معيار EN 10025-2:2019. في حال طلب العميل شهادة مطابقة لمعيار DIN 17100، يُمكن للمصنع إصدار شهادة مطابقة مواد (MTC) مزدوجة المرجع (EN 10025-2 / DIN 17100) عند الطلب دون أي تكلفة إضافية، مع العلم أن القيم الكيميائية والميكانيكية ستتوافق مع معيار EN.
لوح مكافئ للمعيار EN 10025 / DIN 17100 من شركة هواشيا ستيل
تُوفر شركة هواشيا ستيل منتجات حديثة تُعادل معايير EN 10025 لأنواع الصلب St37 وSt44 وSt52 وSt60، بما في ذلك ألواح وصفائح ومقاطع S235JR وS275JR وS355J2 وE295، مع شهادة EN 10204 3.1 / 3.2 وعلامة DIN/EN مزدوجة عند الطلب. أخبرنا بالنوع والسماكة والكمية المطلوبة، وسنرسل لك عرض سعر مباشر من المصنع خلال 24 ساعة.
1. ما هو معيار DIN 17100؟
كان معيار DIN 17100 المعيار الوطني الألماني لـ"الفولاذ المستخدم في الإنشاءات العامة" - وهو فولاذ عالي الجودة غير مخلوط، تتراوح مقاومته للشد من 185 ميجا باسكال (St33) إلى 360 ميجا باسكال (St70). صدر هذا المعيار لأول مرة عام 1957، وتم تنقيحه عدة مرات. صنف المعيار الفولاذ بناءً على "الحد الأدنى المضمون لمقاومة الشد" المُعبر عنه بوحدة كجم/مم²، ومن هنا جاءت أرقام St (St37 = الحد الأدنى لمقاومة الشد 37 كجم/مم² ≈ 363 ميجا باسكال وقت كتابة هذا النص). عندما انضمت ألمانيا إلى جهود التقييس الأوروبية، تم سحب معيار DIN 17100 في يوليو 2004، واستُبدل بالمعيار الموحد EN 10025-2 (الفولاذ الإنشائي غير المخلوط) . لا تزال بعض المصانع تضع علامات DIN وEN على الألواح والقضبان للعقود القديمة.
2. الخواص الميكانيكية لـ St37 و St44 و St52 و St60
يلخص الجدول أدناه الخصائص الميكانيكية النموذجية كما نُشرت في آخر مراجعة (1980) للمعيار DIN 17100. لاحظ أن الأرقام أكثر تحفظًا بقليل من درجات EN 10025-2 المكافئة - فقد شددت المعايير الأوروبية مراقبة الجودة وسمحت بممارسات مصانع أكثر صرامة.
| الدرجة (DIN 17100) | الخضوع (ميجا باسكال، t ≤ 16 مم) | الشد (ميغاباسكال) | استطالة (٪) | مكافئ للمعيار EN 10025-2 |
|---|---|---|---|---|
| St37-2 | ≥ 235 | ٢٠٢٤/٢٠٢٣ | ≥ 25 | S235JR |
| St44-2 | ≥ 275 | ٢٠٢٤/٢٠٢٣ | ≥ 22 | S275JR |
| St44-3 | ≥ 275 | ٢٠٢٤/٢٠٢٣ | ≥ 22 | S275JO |
| St52-3 | ≥ 345 | ٢٠٢٤/٢٠٢٣ | ≥ 22 | S355JO / S355J2 |
| St60-2 | ≥ 335 | ٢٠٢٤/٢٠٢٣ | ≥ 16 | (لا يوجد تصنيف EN مباشر - استخدم E295 أو S355JR +1) |
| St70-2 | ≥ 365 | ٢٠٢٤/٢٠٢٣ | ≥ 11 | E360 |
أهم المراجع المتقاطعة التي يحتاجها المستورد:
- St37-2 ↔ S235JR (إن 10025-2)
- ست44-2 / ست44-3 ↔ S275JR / S275JO
- St52-3 ↔ S355JO / S355J2
- St60-2 ↔ E295 (EN 10025-2، "الفولاذ الهندسي") أو S355JR بقوة زائدة
3. مقارنة التركيب الكيميائي
استخدم معيار DIN 17100 نظام "تحليل المغرفة"، مع حدود منفصلة لتحليل المنتج. يوضح الجدول أدناه حدود تحليل المغرفة النموذجية (النسبة المئوية للكتلة).
| العنصر (الحد الأقصى %) | St37-2 | St44-2 | St52-3 | St60-2 |
|---|---|---|---|---|
| C | 0.17 | 0.21 | 0.20 | 0.23 |
| Si | - | - | 0.55 | - |
| Mn | - | - | 1.60 | - |
| P | 0.050 | 0.050 | 0.045 | 0.050 |
| S | 0.050 | 0.050 | 0.045 | 0.050 |
| N | 0.009 | 0.009 | 0.009 | 0.009 |
يُعدّ الفولاذ St52-3 الأكثر دقةً في التحكم ضمن هذه المجموعة. تُضفي إضافة المنغنيز المتعمدة (حتى 1.60%) عليه قوةً أعلى من الفولاذ St37 دون التأثير على قابليته للحام. أما الفولاذ St60-2، فيحتوي على أعلى نسبة من الكربون في المجموعة، مما يحدّ من قابليته للحام ويجعله أكثر ملاءمةً للهندسة الميكانيكية من استخدامه في الهياكل الملحومة العامة.
5. St52-3 — الدرجة الأكثر تحديدًا على نطاق واسع
من بين الأنواع الأربعة، يستحق الفولاذ St52-3 الاهتمام الأكبر لأنه لا يزال يُستخدم في آلاف طلبات عروض الأسعار الحالية من الأسواق الناطقة بالألمانية. يتميز هذا النوع بحد أدنى لقوة الخضوع يبلغ 345 ميجا باسكال، ونطاق قوة شد يتراوح بين 490 و630 ميجا باسكال، واستطالة دنيا تبلغ 22%، وضمان مقاومة للصدمات يصل إلى 27 جول عند درجة حرارة 0 مئوية. يشير الرقم "3" في نهاية المواصفات إلى ملاءمته للتشكيل على البارد واللحام.
البديل الحديث: EN 10025-2 S355J2 (27 جول عند -20 درجة مئوية) أو S355JO (27 جول عند 0 درجة مئوية، وهي مطابقة مباشرة لدرجة الحرارة). يمكن استخدام كلا النوعين بالتبادل في جميع حالات التحميل الساكنة والديناميكية تقريبًا. إذا كان الرسم الخاص بك يشير إلى "St52-3 وفقًا للمعيار DIN 17100"، فإن أبسط مواصفات حديثة هي S355J2 أو S355JO وفقًا للمعيار EN 10025-2.
6. ملاحظات اللحام لسلسلة St
يسهل لحام الفولاذين St37-2 وSt44-3 باستخدام الأقطاب الكهربائية التقليدية (E6013 / E7018). كما يسهل لحام الفولاذ St52-3 عندما يكون مكافئ الكربون أقل من 0.45%، مع تسخين مسبق يتراوح بين 50 و100 درجة مئوية للصفائح السميكة. أما الفولاذ St60-2 فيتطلب تسخينًا مسبقًا يتراوح بين 150 و200 درجة مئوية، بالإضافة إلى تخفيف الإجهاد بعد اللحام للمكونات الحساسة. في حالة اللحام المختلط بين درجات الفولاذ St (على سبيل المثال، لحام عمود St60-2 في إطار St52-3)، يُنصح باستخدام إجراءات اللحام الخاصة بالدرجة الأكثر تطلبًا.
7. مصادر درجات DIN 17100 اليوم
على الرغم من سحب المعيار، لا تزال المصانع الصينية والهندية والتركية تنتج درجات مماثلة للتصدير. إليك الطريقة الأكثر موثوقية عند الحاجة إلى استبدال قطعة غيار قديمة من سلسلة St:
- اطلب ما يعادلها في EN — St37-2 كـ S235JR، St44-3 كـ S275JO، St52-3 كـ S355J2، St60-2 كـ E295.
- طلب شهادة EN 10204 3.1 ميل يتضمن ذلك تحديد رمز EN، والتحليل الكيميائي، والخصائص الميكانيكية، ونتائج اختبار الصدمات، وعلامة CE.
- في حالة ذكر الرسم الأصلي "St52-3" بشكل صارم، أضف ملاحظة إلى الشهادة: "مكافئ لـ DIN 17100 St52-3 (معيار مسحوب)" حتى يتمكن المفتش المستلم من التحقق من المرجع القديم.
- بالنسبة للعملاء الناطقين باللغة الألمانية، ستقوم بعض المصانع بوضع علامة على الصفيحة أو القضيب تتضمن كلاً من درجة EN ودرجة DIN بين قوسين - اطلب هذا عند الطلب.
8. الأخطاء الشائعة عند تحديد سلسلة St
- طلب "St37" بدون اللاحقة "-2" أو "-3" - الدرجة الأساسية فضفاضة للغاية بحيث لا تتأهل للعديد من اللحامات الحديثة.
- لا يمكن مساواة St52-3 بـ ASTM A572 Gr.50 بالاسم فقط، فالتركيب الكيميائي وضمان مقاومة الصدمات مختلفان. لا يشترط معيار شاربي في A572 Gr.50 بشكل افتراضي.
- شراء St60-2 ولحامه بنفس إجراء St37 - يكاد يكون من المؤكد حدوث تشقق في منطقة التأثير الحراري.
- قبول عبارة "DIN 17100" في شهادة التسليم لعام 2020 وما بعده دون التحقق من أن التركيب الكيميائي الفعلي يفي بمعيار EN 10025-2 - لا تزال بعض المصانع تطبع المعيار القديم للعملاء القدامى دون إجراء الاختبارات المطلوبة وفقًا لمعيار EN.
- تخزين ألواح St37 / St44 / St52 في ظروف ساحلية بدون طبقة أساسية - طبقة المطحنة ليست حماية من التآكل.
أخطاء شائعة عند تحديد سلسلة DIN 17100 St
الخطأ الأكثر شيوعًا هو طلب "St52" بدون حرف فئة الجودة. فـ "St52" بدون -3 قد تعني St52-3 أو St52-4 أو St52-4 (الأخيرتان غير شائعتين ولكنهما لا تزالان موجودتين في بعض المخططات القديمة). الخيار الافتراضي لمعظم المصانع الصينية المصدرة إلى أوروبا هو St52-3، وهو خيار ممتاز للاستخدامات الهيكلية العامة مع اختبار شاربي عند -20 درجة مئوية ≥ 27 جول. إذا كان الجزء سيتعرض لأحمال صدمية عند -40 درجة مئوية أو أعلى، فاطلب St52-4 أو St52-3N مع درفلة مُعَدَّلة واختبار شاربي عند -40 درجة مئوية ≥ 27 جول. احرص دائمًا على ذكر حرف فئة الجودة في أمر الشراء.
الخطأ الثاني هو إغفال عملية إزالة الأكسدة. يميز معيار DIN 17100 بين الأنواع U (مُحَدَّد الحواف، غير مُزال الأكسدة)، و R (مُعالَج، مُزال الأكسدة بالكامل)، و RR (مُعالَج خصيصًا، مُعالَج بدقة عالية). جميع الدرجات الحديثة التي خلفت معيار EN 10025 (S235 / S275 / S355) مُعالَجة بالكامل بدقة عالية، لذا لم يعد رمز U / R / RR مستخدمًا. إذا كان الرسم الهندسي الخاص بك لا يزال يحمل الرمز "St37-2 U"، فمن المحتمل أنك تنظر إلى رسم يعود لما قبل عام 1993؛ اطلب من المكتب الهندسي تحديثه إلى EN 10025-2 S235JR لتجنب تقديم المصنع عرض سعر بناءً على طريقة قديمة.
الخطأ الثالث هو الخلط بين معايير التفاوت الكيميائي DIN 17100 و EN 10025-2. يستخدم النظامان نطاقات مختلفة قليلاً للمنجنيز في سبائك S235 و S275 و S355. يسمح معيار EN 10025-2:2019 بنسبة منجنيز تصل إلى 1.40% في S275 و S355، بينما حدد معيار DIN 17100 القديم St44-3 / St52-3 نسبة المنجنيز بـ 1.20%. ستلتزم شهادة اختبار المصنع (EN 10204 3.1) دائمًا بالمعيار الذي تكتبه في طلب الشراء. إذا كتبت "S275JR وفقًا لمعيار EN 10025-2"، فستحصل على نطاق المنجنيز الحديث؛ أما إذا كتبت "St44-3 وفقًا لمعيار DIN 17100"، فسيلتزم المصنع بالنطاق الأضيق وقد يفرض رسومًا إضافية بسيطة.
ملاحظات حول المعالجة الحرارية والتشكيل واللحام لسلسلة St
تُجرى عملية التشكيل الساخن لسبائك الفولاذ St37 وSt44 وSt52 عند درجات حرارة تتراوح بين 880 و1050 درجة مئوية؛ وكلما انخفضت نسبة الكربون، اتسع نطاق التشكيل الساخن. يمكن ثني سبيكة St37 على الساخن عند 850 درجة مئوية دون حدوث تشققات؛ بينما تحتاج سبيكة St52-3 إلى البقاء فوق 900 درجة مئوية لتجنب العمل في منطقة الطورين الأوستنيتي والفريتي، والتي تُنتج حبيبات ثنائية خشنة بعد التبريد. يتطلب التشكيل البارد لألواح St44-3 وSt52-3 التي يزيد سمكها عن 16 مم نصف قطر انحناء أدنى يبلغ 3 أضعاف سمك St52-3 وضعفين لسمك St44-3؛ أما أنصاف الأقطار الأصغر فتتطلب تخفيف الإجهاد عند 600 درجة مئوية بعد التشكيل. يمكن تشكيل سبيكة St37 على البارد حتى نصف قطر 1.5 ضعف سمكها دون أي مشكلة لسمك يصل إلى 20 مم.
تُستخدم في لحام سلسلة الفولاذ St ممارسات اللحام القياسية للفولاذ الكربوني. يُلحم الفولاذان St37 وSt44-3 باستخدام أقطاب كهربائية سليلوزية (E6010 / E7010) أو أقطاب كهربائية منخفضة الهيدروجين (E7018) دون تسخين مسبق للسماكات التي تصل إلى 20 مم. أما الفولاذ St52-3 الذي يزيد سمكه عن 20 مم، فيتطلب تسخينًا مسبقًا إلى 100 درجة مئوية واستخدام أقطاب كهربائية منخفضة الهيدروجين. بينما يتطلب الفولاذان St60 وSt70 تسخينًا مسبقًا إلى 150 درجة مئوية ومعالجةً لاحقةً للحام لتخفيف الإجهاد عند 600 درجة مئوية. تبلغ نسبة التباين الكهروكيميائي (CEV) للفولاذ St52-3 حوالي 0.40 - 0.45%، وللفولاذ St60 حوالي 0.50 - 0.55%، وللفولاذ St70 أكثر من 0.60%. يتميز الفولاذ الحديث EN 10025-2 S355J2 مع التحكم في نسبة المنغنيز والسبائك الدقيقة بنسبة CEV تبلغ 0.38 - 0.42٪، وهو أفضل قليلاً من الفولاذ القديم St52-3، ولهذا السبب لم تعد المصانع توصي بتسمية DIN 17100 للتصاميم الجديدة.
تُجرى عملية التطبيع للفولاذ St52-3 وSt60 عند درجة حرارة 900-940 درجة مئوية لمدة 30 دقيقة لكل 25 مم من السماكة، ثم يُترك ليبرد في الهواء. أما عملية التلدين لتخفيف الإجهاد فتُجرى عند درجة حرارة 600-650 درجة مئوية لمدة ساعة واحدة لكل 25 مم. نادرًا ما يُجرى تطبيع الفولاذ St37 وSt44 لأن محتواهما من الكربون منخفض جدًا بحيث لا يُحقق فائدة تُذكر. إذا كانت المواصفات الهندسية تتطلب حالة التطبيع، فيُرجى ذكر ذلك دائمًا في أمر الشراء؛ حيث سيضيف المصنع حينها 4-7% إلى السعر و2-3 أسابيع إلى وقت التسليم.
كيفية تحويل مراجع DIN 17100 القديمة على الرسومات القديمة
إذا كنت تُحدّث رسمًا هندسيًا ألمانيًا من ثمانينيات القرن الماضي يُشير إلى St37 أو St44 أو St52 أو St60 أو St70، فإليك المكافئ الحديث وفقًا للمعيار EN 10025 لاستخدامه في المراجعة الجديدة: St37-2 → S235JR ، St44-2 → S275JR ، St44-3 → S275J2 ، St52-3 → S355J2، St60-2 → E295 ، St70-2 → E335 . تتطابق الخواص الميكانيكية ضمن نطاق 5-10 ميجا باسكال في مقاومة الخضوع ومقاومة الشد؛ ويُلبّي معيار شاربي أو يتجاوزه معيار EN 10025. حدّث المرجع القياسي وتعيين الدرجة في عنوان الرسم، وأضف ملاحظة مراجعة: "أُعيد تعيينه إلى EN 10025-2:2019؛ تم استبدال الدرجة الأصلية DIN 17100 StXX-X."
بالنسبة للألواح التي يزيد سمكها عن 16 مم، يتيح لك معيار EN 10025-2 الحديث خيار التسليم إما بالدرفلة المُعَدَّلة (+N) أو بالدرفلة المُعَدَّلة (+AR) . بينما كان معيار DIN 17100 يقتصر على التسليم بالدرفلة المُعَدَّلة، فإن خيار الدرفلة المُعَدَّلة يُعدّ ترقية مجانية وفقًا لمعيار EN، ويُنتج حبيبات أدق. سيصدر المصنع شهادة مطابقة المواد (MTC) وفقًا لمعيار EN 10204 3.1، مع الإشارة إلى معيار EN 10025-2:2019. في حال طلب العميل شهادة مطابقة لمعيار DIN 17100، يُمكن للمصنع إصدار شهادة مطابقة مواد (MTC) مزدوجة المرجع (EN 10025-2 / DIN 17100) عند الطلب دون أي تكلفة إضافية، مع العلم أن القيم الكيميائية والميكانيكية ستتوافق مع معيار EN.
لوح مكافئ للمعيار EN 10025 / DIN 17100 من شركة هواشيا ستيل
تُوفر شركة هواشيا ستيل منتجات حديثة تُعادل معايير EN 10025 لأنواع الصلب St37 وSt44 وSt52 وSt60، بما في ذلك ألواح وصفائح ومقاطع S235JR وS275JR وS355J2 وE295، مع شهادة EN 10204 3.1 / 3.2 وعلامة DIN/EN مزدوجة عند الطلب. أخبرنا بالنوع والسماكة والكمية المطلوبة، وسنرسل لك عرض سعر مباشر من المصنع خلال 24 ساعة.
إذا سبق لك طلب فولاذ إنشائي ألماني الصنع، أو إصلاح معدات صناعية قديمة، أو الاطلاع على رسومات هندسية أوروبية قديمة، فلا بد أنك صادفت تصنيف سلسلة St : St37 و St44 و St52 و St60 . تم تحديد هذه الدرجات وفقًا للمعيار الألماني DIN 17100 بين عامي 1957 وأوائل الألفية الثانية، ولا تزال تظهر على آلاف اللوحات التعريفية والرسومات والمواصفات الفنية، وحتى في بعض كتالوجات مصانع الصلب الحالية. منذ عام 2004، حلت محلها سلسلة EN 10025 الأوروبية ، لكن درجات DIN 17100 لم تنقرض، إذ لا تزال تُنتج لقطع الغيار والتحديثات وأسواق الآلات التراثية، وخاصة في ألمانيا والنمسا وسويسرا وهولندا وإيطاليا. يُعد فهم العلاقة بين St37 وSt44 وSt52 وSt60 وخلفائها من المعايير الأوروبية أمرًا بالغ الأهمية لأي مستورد أو موزع أو مهندس صيانة يعمل مع المعدات الأوروبية القديمة.
1. ما هو معيار DIN 17100؟
كان معيار DIN 17100 المعيار الوطني الألماني لـ"الفولاذ المستخدم في الإنشاءات العامة" - وهو فولاذ عالي الجودة غير مخلوط، تتراوح مقاومته للشد من 185 ميجا باسكال (St33) إلى 360 ميجا باسكال (St70). صدر هذا المعيار لأول مرة عام 1957، وتم تنقيحه عدة مرات. صنف المعيار الفولاذ بناءً على "الحد الأدنى المضمون لمقاومة الشد" المُعبر عنه بوحدة كجم/مم²، ومن هنا جاءت أرقام St (St37 = الحد الأدنى لمقاومة الشد 37 كجم/مم² ≈ 363 ميجا باسكال وقت كتابة هذا النص). عندما انضمت ألمانيا إلى جهود التقييس الأوروبية، تم سحب معيار DIN 17100 في يوليو 2004، واستُبدل بالمعيار الموحد EN 10025-2 (الفولاذ الإنشائي غير المخلوط) . لا تزال بعض المصانع تضع علامات DIN وEN على الألواح والقضبان للعقود القديمة.
2. الخواص الميكانيكية لـ St37 و St44 و St52 و St60
يلخص الجدول أدناه الخصائص الميكانيكية النموذجية كما نُشرت في آخر مراجعة (1980) للمعيار DIN 17100. لاحظ أن الأرقام أكثر تحفظًا بقليل من درجات EN 10025-2 المكافئة - فقد شددت المعايير الأوروبية مراقبة الجودة وسمحت بممارسات مصانع أكثر صرامة.
| الدرجة (DIN 17100) | الخضوع (ميجا باسكال، t ≤ 16 مم) | الشد (ميغاباسكال) | استطالة (٪) | مكافئ للمعيار EN 10025-2 |
|---|---|---|---|---|
| St37-2 | ≥ 235 | ٢٠٢٤/٢٠٢٣ | ≥ 25 | S235JR |
| St44-2 | ≥ 275 | ٢٠٢٤/٢٠٢٣ | ≥ 22 | S275JR |
| St44-3 | ≥ 275 | ٢٠٢٤/٢٠٢٣ | ≥ 22 | S275JO |
| St52-3 | ≥ 345 | ٢٠٢٤/٢٠٢٣ | ≥ 22 | S355JO / S355J2 |
| St60-2 | ≥ 335 | ٢٠٢٤/٢٠٢٣ | ≥ 16 | (لا يوجد تصنيف EN مباشر - استخدم E295 أو S355JR +1) |
| St70-2 | ≥ 365 | ٢٠٢٤/٢٠٢٣ | ≥ 11 | E360 |
أهم المراجع المتقاطعة التي يحتاجها المستورد:
- St37-2 ↔ S235JR (إن 10025-2)
- ست44-2 / ست44-3 ↔ S275JR / S275JO
- St52-3 ↔ S355JO / S355J2
- St60-2 ↔ E295 (EN 10025-2، "الفولاذ الهندسي") أو S355JR بقوة زائدة
3. مقارنة التركيب الكيميائي
استخدم معيار DIN 17100 نظام "تحليل المغرفة"، مع حدود منفصلة لتحليل المنتج. يوضح الجدول أدناه حدود تحليل المغرفة النموذجية (النسبة المئوية للكتلة).
| العنصر (الحد الأقصى %) | St37-2 | St44-2 | St52-3 | St60-2 |
|---|---|---|---|---|
| C | 0.17 | 0.21 | 0.20 | 0.23 |
| Si | - | - | 0.55 | - |
| Mn | - | - | 1.60 | - |
| P | 0.050 | 0.050 | 0.045 | 0.050 |
| S | 0.050 | 0.050 | 0.045 | 0.050 |
| N | 0.009 | 0.009 | 0.009 | 0.009 |
يُعدّ الفولاذ St52-3 الأكثر دقةً في التحكم ضمن هذه المجموعة. تُضفي إضافة المنغنيز المتعمدة (حتى 1.60%) عليه قوةً أعلى من الفولاذ St37 دون التأثير على قابليته للحام. أما الفولاذ St60-2، فيحتوي على أعلى نسبة من الكربون في المجموعة، مما يحدّ من قابليته للحام ويجعله أكثر ملاءمةً للهندسة الميكانيكية من استخدامه في الهياكل الملحومة العامة.
4. تطبيق النقاط 37، 44، 52، و60 عمليًا
على الرغم من سحب معيار DIN 17100 رسميًا في عام 2004، إلا أن لكل درجة منه مكانتها في الصناعة:
- St37-2 استُخدمت في الهياكل الملحومة العامة، وإطارات المباني الخفيفة، ودعامات السيور الناقلة، والآلات الزراعية، والأقواس. ستجدها اليوم في أدوات الآلات القديمة، والرافعات الصناعية الألمانية الصنع، ورسومات أحواض بناء السفن القديمة. المكافئ الحديث: S235JR.
- ست44-2 / ست44-3 استُخدمت هذه المادة في الهياكل الملحومة ذات الأحمال العالية، وهياكل الشاحنات، وعربات السكك الحديدية. يضمن اللاحق -3 (St44-3) مقاومة الصدمات عند درجة حرارة 0 مئوية. المكافئ الحديث: S275JR / S275JO.
- St52-3 كان هذا النوع من الفولاذ هو المعيار القياسي للهياكل الملحومة عالية المقاومة: الجسور، والرافعات المتنقلة، ومعدات الحفر، وأجزاء أوعية الضغط. وقد جعلته مقاومته للشد البالغة 345 ميجا باسكال واستطالته البالغة 22% الخيار الأمثل في ألمانيا لعقود. المكافئ الحديث: S355J2 (أو S355JO للخدمة في درجة حرارة الغرفة).
- St60-2 استُخدمت هذه التقنية للمكونات عالية القوة حيث يكون اللحام محدودًا: مثل الأعمدة والمحاور والتروس وهياكل الآلات والأجزاء الهندسية. المكافئ الحديث لها: E295 للاستخدام الهندسي، أو S355J2 عند الحاجة إلى اللحام.
5. St52-3 — الدرجة الأكثر تحديدًا على نطاق واسع
من بين الأنواع الأربعة، يستحق الفولاذ St52-3 الاهتمام الأكبر لأنه لا يزال يُستخدم في آلاف طلبات عروض الأسعار الحالية من الأسواق الناطقة بالألمانية. يتميز هذا النوع بحد أدنى لقوة الخضوع يبلغ 345 ميجا باسكال، ونطاق قوة شد يتراوح بين 490 و630 ميجا باسكال، واستطالة دنيا تبلغ 22%، وضمان مقاومة للصدمات يصل إلى 27 جول عند درجة حرارة 0 مئوية. يشير الرقم "3" في نهاية المواصفات إلى ملاءمته للتشكيل على البارد واللحام.
البديل الحديث: EN 10025-2 S355J2 (27 جول عند -20 درجة مئوية) أو S355JO (27 جول عند 0 درجة مئوية، وهي مطابقة مباشرة لدرجة الحرارة). يمكن استخدام كلا النوعين بالتبادل في جميع حالات التحميل الساكنة والديناميكية تقريبًا. إذا كان الرسم الخاص بك يشير إلى "St52-3 وفقًا للمعيار DIN 17100"، فإن أبسط مواصفات حديثة هي S355J2 أو S355JO وفقًا للمعيار EN 10025-2.
6. ملاحظات اللحام لسلسلة St
يسهل لحام الفولاذين St37-2 وSt44-3 باستخدام الأقطاب الكهربائية التقليدية (E6013 / E7018). كما يسهل لحام الفولاذ St52-3 عندما يكون مكافئ الكربون أقل من 0.45%، مع تسخين مسبق يتراوح بين 50 و100 درجة مئوية للصفائح السميكة. أما الفولاذ St60-2 فيتطلب تسخينًا مسبقًا يتراوح بين 150 و200 درجة مئوية، بالإضافة إلى تخفيف الإجهاد بعد اللحام للمكونات الحساسة. في حالة اللحام المختلط بين درجات الفولاذ St (على سبيل المثال، لحام عمود St60-2 في إطار St52-3)، يُنصح باستخدام إجراءات اللحام الخاصة بالدرجة الأكثر تطلبًا.
7. مصادر درجات DIN 17100 اليوم
على الرغم من سحب المعيار، لا تزال المصانع الصينية والهندية والتركية تنتج درجات مماثلة للتصدير. إليك الطريقة الأكثر موثوقية عند الحاجة إلى استبدال قطعة غيار قديمة من سلسلة St:
- اطلب ما يعادلها في EN — St37-2 كـ S235JR، St44-3 كـ S275JO، St52-3 كـ S355J2، St60-2 كـ E295.
- طلب شهادة EN 10204 3.1 ميل يتضمن ذلك تحديد رمز EN، والتحليل الكيميائي، والخصائص الميكانيكية، ونتائج اختبار الصدمات، وعلامة CE.
- في حالة ذكر الرسم الأصلي "St52-3" بشكل صارم، أضف ملاحظة إلى الشهادة: "مكافئ لـ DIN 17100 St52-3 (معيار مسحوب)" حتى يتمكن المفتش المستلم من التحقق من المرجع القديم.
- بالنسبة للعملاء الناطقين باللغة الألمانية، ستقوم بعض المصانع بوضع علامة على الصفيحة أو القضيب تتضمن كلاً من درجة EN ودرجة DIN بين قوسين - اطلب هذا عند الطلب.
8. الأخطاء الشائعة عند تحديد سلسلة St
- طلب "St37" بدون اللاحقة "-2" أو "-3" - الدرجة الأساسية فضفاضة للغاية بحيث لا تتأهل للعديد من اللحامات الحديثة.
- لا يمكن مساواة St52-3 بـ ASTM A572 Gr.50 بالاسم فقط، فالتركيب الكيميائي وضمان مقاومة الصدمات مختلفان. لا يشترط معيار شاربي في A572 Gr.50 بشكل افتراضي.
- شراء St60-2 ولحامه بنفس إجراء St37 - يكاد يكون من المؤكد حدوث تشقق في منطقة التأثير الحراري.
- قبول عبارة "DIN 17100" في شهادة التسليم لعام 2020 وما بعده دون التحقق من أن التركيب الكيميائي الفعلي يفي بمعيار EN 10025-2 - لا تزال بعض المصانع تطبع المعيار القديم للعملاء القدامى دون إجراء الاختبارات المطلوبة وفقًا لمعيار EN.
- تخزين ألواح St37 / St44 / St52 في ظروف ساحلية بدون طبقة أساسية - طبقة المطحنة ليست حماية من التآكل.
الأسئلة الشائعة
س1: هل لا يزال معيار DIN 17100 ساري المفعول؟
لا، تم سحب معيار DIN 17100 في يوليو 2004. المعيار الحالي هو EN 10025-2 (للفولاذ الإنشائي غير المخلوط) بالإضافة إلى EN 10025-3 (للفولاذ ذي الحبيبات الدقيقة المعالج حرارياً) وEN 10025-4 (للفولاذ المدرفل حرارياً وميكانيكياً). يجوز للمصانع الاستمرار في وضع علامة DIN 17100 على المنتجات للعقود القديمة، ولكن يجب أن تُصدر الشهادة دائماً وفقاً لسلسلة EN 10025 الحالية.
س2: هل St37 هو نفسه A36؟
من الناحية العملية، نعم. يتميز الفولاذ St37-2 بحد أدنى للخضوع يبلغ 235 ميجا باسكال، وهو قريب جدًا من الفولاذ ASTM A36 (250 ميجا باسكال). التركيب الكيميائي متقارب بشكل عام، مع حدود مماثلة للكربون والمنغنيز والعناصر النزرة. يُعتبران متكافئين في معظم تطبيقات اللحام الإنشائي العامة. وللمقارنة بشكل أدق، يتميز الفولاذ A36 بحدود فسفور أكثر صرامة (0.030% كحد أقصى).
س3: هل يمكن لحام الفولاذ St60-2؟
مع مراعاة الاحتياطات اللازمة. يحتوي الفولاذ St60-2 على نسبة كربون أعلى من الفولاذين St37 وSt52، لذا يتطلب تسخينًا مسبقًا (150-250 درجة مئوية حسب السماكة)، وأقطابًا كهربائية منخفضة الهيدروجين (E7018 أو ما يعادلها)، ومعالجة لتخفيف الإجهاد بعد اللحام في التطبيقات الحساسة. أما بالنسبة للهياكل الملحومة السميكة، فمن الأفضل عادةً استبداله بالفولاذ S355J2.
س4: ماذا عن St33؟
كانت مادة St33 الأقل مقاومةً في معيار DIN 17100، حيث بلغ حدّها الأدنى للخضوع 185 ميجا باسكال فقط. وقد شاع استخدامها في الأقواس البسيطة والهياكل الخفيفة والأجزاء غير الإنشائية. لا يوجد مكافئ مباشر لها في معيار EN 10025؛ وللاستخدامات الحديثة، يُنصح باستخدام S235JR أو DC01 (للأجزاء المشكلة على البارد).
أخطاء شائعة عند تحديد سلسلة DIN 17100 St
الخطأ الأكثر شيوعًا هو طلب "St52" بدون حرف فئة الجودة. فـ "St52" بدون -3 قد تعني St52-3 أو St52-4 أو St52-4 (الأخيرتان غير شائعتين ولكنهما لا تزالان موجودتين في بعض المخططات القديمة). الخيار الافتراضي لمعظم المصانع الصينية المصدرة إلى أوروبا هو St52-3، وهو خيار ممتاز للاستخدامات الهيكلية العامة مع اختبار شاربي عند -20 درجة مئوية ≥ 27 جول. إذا كان الجزء سيتعرض لأحمال صدمية عند -40 درجة مئوية أو أعلى، فاطلب St52-4 أو St52-3N مع درفلة مُعَدَّلة واختبار شاربي عند -40 درجة مئوية ≥ 27 جول. احرص دائمًا على ذكر حرف فئة الجودة في أمر الشراء.
الخطأ الثاني هو إغفال عملية إزالة الأكسدة. يميز معيار DIN 17100 بين الأنواع U (مُحَدَّد الحواف، غير مُزال الأكسدة)، و R (مُعالَج، مُزال الأكسدة بالكامل)، و RR (مُعالَج خصيصًا، مُعالَج بدقة عالية). جميع الدرجات الحديثة التي خلفت معيار EN 10025 (S235 / S275 / S355) مُعالَجة بالكامل بدقة عالية، لذا لم يعد رمز U / R / RR مستخدمًا. إذا كان الرسم الهندسي الخاص بك لا يزال يحمل الرمز "St37-2 U"، فمن المحتمل أنك تنظر إلى رسم يعود لما قبل عام 1993؛ اطلب من المكتب الهندسي تحديثه إلى EN 10025-2 S235JR لتجنب تقديم المصنع عرض سعر بناءً على طريقة قديمة.
الخطأ الثالث هو الخلط بين معايير التفاوت الكيميائي DIN 17100 و EN 10025-2. يستخدم النظامان نطاقات مختلفة قليلاً للمنجنيز في سبائك S235 و S275 و S355. يسمح معيار EN 10025-2:2019 بنسبة منجنيز تصل إلى 1.40% في S275 و S355، بينما حدد معيار DIN 17100 القديم St44-3 / St52-3 نسبة المنجنيز بـ 1.20%. ستلتزم شهادة اختبار المصنع (EN 10204 3.1) دائمًا بالمعيار الذي تكتبه في طلب الشراء. إذا كتبت "S275JR وفقًا لمعيار EN 10025-2"، فستحصل على نطاق المنجنيز الحديث؛ أما إذا كتبت "St44-3 وفقًا لمعيار DIN 17100"، فسيلتزم المصنع بالنطاق الأضيق وقد يفرض رسومًا إضافية بسيطة.
ملاحظات حول المعالجة الحرارية والتشكيل واللحام لسلسلة St
تُجرى عملية التشكيل الساخن لسبائك الفولاذ St37 وSt44 وSt52 عند درجات حرارة تتراوح بين 880 و1050 درجة مئوية؛ وكلما انخفضت نسبة الكربون، اتسع نطاق التشكيل الساخن. يمكن ثني سبيكة St37 على الساخن عند 850 درجة مئوية دون حدوث تشققات؛ بينما تحتاج سبيكة St52-3 إلى البقاء فوق 900 درجة مئوية لتجنب العمل في منطقة الطورين الأوستنيتي والفريتي، والتي تُنتج حبيبات ثنائية خشنة بعد التبريد. يتطلب التشكيل البارد لألواح St44-3 وSt52-3 التي يزيد سمكها عن 16 مم نصف قطر انحناء أدنى يبلغ 3 أضعاف سمك St52-3 وضعفين لسمك St44-3؛ أما أنصاف الأقطار الأصغر فتتطلب تخفيف الإجهاد عند 600 درجة مئوية بعد التشكيل. يمكن تشكيل سبيكة St37 على البارد حتى نصف قطر 1.5 ضعف سمكها دون أي مشكلة لسمك يصل إلى 20 مم.
تُستخدم في لحام سلسلة الفولاذ St ممارسات اللحام القياسية للفولاذ الكربوني. يُلحم الفولاذان St37 وSt44-3 باستخدام أقطاب كهربائية سليلوزية (E6010 / E7010) أو أقطاب كهربائية منخفضة الهيدروجين (E7018) دون تسخين مسبق للسماكات التي تصل إلى 20 مم. أما الفولاذ St52-3 الذي يزيد سمكه عن 20 مم، فيتطلب تسخينًا مسبقًا إلى 100 درجة مئوية واستخدام أقطاب كهربائية منخفضة الهيدروجين. بينما يتطلب الفولاذان St60 وSt70 تسخينًا مسبقًا إلى 150 درجة مئوية ومعالجةً لاحقةً للحام لتخفيف الإجهاد عند 600 درجة مئوية. تبلغ نسبة التباين الكهروكيميائي (CEV) للفولاذ St52-3 حوالي 0.40 - 0.45%، وللفولاذ St60 حوالي 0.50 - 0.55%، وللفولاذ St70 أكثر من 0.60%. يتميز الفولاذ الحديث EN 10025-2 S355J2 مع التحكم في نسبة المنغنيز والسبائك الدقيقة بنسبة CEV تبلغ 0.38 - 0.42٪، وهو أفضل قليلاً من الفولاذ القديم St52-3، ولهذا السبب لم تعد المصانع توصي بتسمية DIN 17100 للتصاميم الجديدة.
تُجرى عملية التطبيع للفولاذ St52-3 وSt60 عند درجة حرارة 900-940 درجة مئوية لمدة 30 دقيقة لكل 25 مم من السماكة، ثم يُترك ليبرد في الهواء. أما عملية التلدين لتخفيف الإجهاد فتُجرى عند درجة حرارة 600-650 درجة مئوية لمدة ساعة واحدة لكل 25 مم. نادرًا ما يُجرى تطبيع الفولاذ St37 وSt44 لأن محتواهما من الكربون منخفض جدًا بحيث لا يُحقق فائدة تُذكر. إذا كانت المواصفات الهندسية تتطلب حالة التطبيع، فيُرجى ذكر ذلك دائمًا في أمر الشراء؛ حيث سيضيف المصنع حينها 4-7% إلى السعر و2-3 أسابيع إلى وقت التسليم.
كيفية تحويل مراجع DIN 17100 القديمة على الرسومات القديمة
إذا كنت تُحدّث رسمًا هندسيًا ألمانيًا من ثمانينيات القرن الماضي يُشير إلى St37 أو St44 أو St52 أو St60 أو St70، فإليك المكافئ الحديث وفقًا للمعيار EN 10025 لاستخدامه في المراجعة الجديدة: St37-2 → S235JR ، St44-2 → S275JR ، St44-3 → S275J2 ، St52-3 → S355J2، St60-2 → E295 ، St70-2 → E335 . تتطابق الخواص الميكانيكية ضمن نطاق 5-10 ميجا باسكال في مقاومة الخضوع ومقاومة الشد؛ ويُلبّي معيار شاربي أو يتجاوزه معيار EN 10025. حدّث المرجع القياسي وتعيين الدرجة في عنوان الرسم، وأضف ملاحظة مراجعة: "أُعيد تعيينه إلى EN 10025-2:2019؛ تم استبدال الدرجة الأصلية DIN 17100 StXX-X."
بالنسبة للألواح التي يزيد سمكها عن 16 مم، يتيح لك معيار EN 10025-2 الحديث خيار التسليم إما بالدرفلة المُعَدَّلة (+N) أو بالدرفلة المُعَدَّلة (+AR) . بينما كان معيار DIN 17100 يقتصر على التسليم بالدرفلة المُعَدَّلة، فإن خيار الدرفلة المُعَدَّلة يُعدّ ترقية مجانية وفقًا لمعيار EN، ويُنتج حبيبات أدق. سيصدر المصنع شهادة مطابقة المواد (MTC) وفقًا لمعيار EN 10204 3.1، مع الإشارة إلى معيار EN 10025-2:2019. في حال طلب العميل شهادة مطابقة لمعيار DIN 17100، يُمكن للمصنع إصدار شهادة مطابقة مواد (MTC) مزدوجة المرجع (EN 10025-2 / DIN 17100) عند الطلب دون أي تكلفة إضافية، مع العلم أن القيم الكيميائية والميكانيكية ستتوافق مع معيار EN.
لوح مكافئ للمعيار EN 10025 / DIN 17100 من شركة هواشيا ستيل
تُوفر شركة هواشيا ستيل منتجات حديثة تُعادل معايير EN 10025 لأنواع الصلب St37 وSt44 وSt52 وSt60، بما في ذلك ألواح وصفائح ومقاطع S235JR وS275JR وS355J2 وE295، مع شهادة EN 10204 3.1 / 3.2 وعلامة DIN/EN مزدوجة عند الطلب. أخبرنا بالنوع والسماكة والكمية المطلوبة، وسنرسل لك عرض سعر مباشر من المصنع خلال 24 ساعة.
درجات الفولاذ الكربوني DIN 17100 St37 / St44 / St52 / St60: مقارنة تاريخية
إذا سبق لك طلب فولاذ إنشائي ألماني الصنع، أو إصلاح معدات صناعية قديمة، أو الاطلاع على رسومات هندسية أوروبية قديمة، فلا بد أنك صادفت تصنيف سلسلة St : St37 و St44 و St52 و St60 . تم تحديد هذه الدرجات وفقًا للمعيار الألماني DIN 17100 بين عامي 1957 وأوائل الألفية الثانية، ولا تزال تظهر على آلاف اللوحات التعريفية والرسومات والمواصفات الفنية، وحتى في بعض كتالوجات مصانع الصلب الحالية. منذ عام 2004، حلت محلها سلسلة EN 10025 الأوروبية ، لكن درجات DIN 17100 لم تنقرض، إذ لا تزال تُنتج لقطع الغيار والتحديثات وأسواق الآلات التراثية، وخاصة في ألمانيا والنمسا وسويسرا وهولندا وإيطاليا. يُعد فهم العلاقة بين St37 وSt44 وSt52 وSt60 وخلفائها من المعايير الأوروبية أمرًا بالغ الأهمية لأي مستورد أو موزع أو مهندس صيانة يعمل مع المعدات الأوروبية القديمة.
1. ما هو معيار DIN 17100؟
كان معيار DIN 17100 المعيار الوطني الألماني لـ"الفولاذ المستخدم في الإنشاءات العامة" - وهو فولاذ عالي الجودة غير مخلوط، تتراوح مقاومته للشد من 185 ميجا باسكال (St33) إلى 360 ميجا باسكال (St70). صدر هذا المعيار لأول مرة عام 1957، وتم تنقيحه عدة مرات. صنف المعيار الفولاذ بناءً على "الحد الأدنى المضمون لمقاومة الشد" المُعبر عنه بوحدة كجم/مم²، ومن هنا جاءت أرقام St (St37 = الحد الأدنى لمقاومة الشد 37 كجم/مم² ≈ 363 ميجا باسكال وقت كتابة هذا النص). عندما انضمت ألمانيا إلى جهود التقييس الأوروبية، تم سحب معيار DIN 17100 في يوليو 2004، واستُبدل بالمعيار الموحد EN 10025-2 (الفولاذ الإنشائي غير المخلوط) . لا تزال بعض المصانع تضع علامات DIN وEN على الألواح والقضبان للعقود القديمة.
2. الخواص الميكانيكية لـ St37 و St44 و St52 و St60
يلخص الجدول أدناه الخصائص الميكانيكية النموذجية كما نُشرت في آخر مراجعة (1980) للمعيار DIN 17100. لاحظ أن الأرقام أكثر تحفظًا بقليل من درجات EN 10025-2 المكافئة - فقد شددت المعايير الأوروبية مراقبة الجودة وسمحت بممارسات مصانع أكثر صرامة.
| الدرجة (DIN 17100) | الخضوع (ميجا باسكال، t ≤ 16 مم) | الشد (ميغاباسكال) | استطالة (٪) | مكافئ للمعيار EN 10025-2 |
|---|---|---|---|---|
| St37-2 | ≥ 235 | ٢٠٢٤/٢٠٢٣ | ≥ 25 | S235JR |
| St44-2 | ≥ 275 | ٢٠٢٤/٢٠٢٣ | ≥ 22 | S275JR |
| St44-3 | ≥ 275 | ٢٠٢٤/٢٠٢٣ | ≥ 22 | S275JO |
| St52-3 | ≥ 345 | ٢٠٢٤/٢٠٢٣ | ≥ 22 | S355JO / S355J2 |
| St60-2 | ≥ 335 | ٢٠٢٤/٢٠٢٣ | ≥ 16 | (لا يوجد تصنيف EN مباشر - استخدم E295 أو S355JR +1) |
| St70-2 | ≥ 365 | ٢٠٢٤/٢٠٢٣ | ≥ 11 | E360 |
أهم المراجع المتقاطعة التي يحتاجها المستورد:
- St37-2 ↔ S235JR (إن 10025-2)
- ست44-2 / ست44-3 ↔ S275JR / S275JO
- St52-3 ↔ S355JO / S355J2
- St60-2 ↔ E295 (EN 10025-2، "الفولاذ الهندسي") أو S355JR بقوة زائدة
3. مقارنة التركيب الكيميائي
استخدم معيار DIN 17100 نظام "تحليل المغرفة"، مع حدود منفصلة لتحليل المنتج. يوضح الجدول أدناه حدود تحليل المغرفة النموذجية (النسبة المئوية للكتلة).
| العنصر (الحد الأقصى %) | St37-2 | St44-2 | St52-3 | St60-2 |
|---|---|---|---|---|
| C | 0.17 | 0.21 | 0.20 | 0.23 |
| Si | - | - | 0.55 | - |
| Mn | - | - | 1.60 | - |
| P | 0.050 | 0.050 | 0.045 | 0.050 |
| S | 0.050 | 0.050 | 0.045 | 0.050 |
| N | 0.009 | 0.009 | 0.009 | 0.009 |
يُعدّ الفولاذ St52-3 الأكثر دقةً في التحكم ضمن هذه المجموعة. تُضفي إضافة المنغنيز المتعمدة (حتى 1.60%) عليه قوةً أعلى من الفولاذ St37 دون التأثير على قابليته للحام. أما الفولاذ St60-2، فيحتوي على أعلى نسبة من الكربون في المجموعة، مما يحدّ من قابليته للحام ويجعله أكثر ملاءمةً للهندسة الميكانيكية من استخدامه في الهياكل الملحومة العامة.
4. تطبيق النقاط 37، 44، 52، و60 عمليًا
على الرغم من سحب معيار DIN 17100 رسميًا في عام 2004، إلا أن لكل درجة منه مكانتها في الصناعة:
- St37-2 استُخدمت في الهياكل الملحومة العامة، وإطارات المباني الخفيفة، ودعامات السيور الناقلة، والآلات الزراعية، والأقواس. ستجدها اليوم في أدوات الآلات القديمة، والرافعات الصناعية الألمانية الصنع، ورسومات أحواض بناء السفن القديمة. المكافئ الحديث: S235JR.
- ست44-2 / ست44-3 استُخدمت هذه المادة في الهياكل الملحومة ذات الأحمال العالية، وهياكل الشاحنات، وعربات السكك الحديدية. يضمن اللاحق -3 (St44-3) مقاومة الصدمات عند درجة حرارة 0 مئوية. المكافئ الحديث: S275JR / S275JO.
- St52-3 كان هذا النوع من الفولاذ هو المعيار القياسي للهياكل الملحومة عالية المقاومة: الجسور، والرافعات المتنقلة، ومعدات الحفر، وأجزاء أوعية الضغط. وقد جعلته مقاومته للشد البالغة 345 ميجا باسكال واستطالته البالغة 22% الخيار الأمثل في ألمانيا لعقود. المكافئ الحديث: S355J2 (أو S355JO للخدمة في درجة حرارة الغرفة).
- St60-2 استُخدمت هذه التقنية للمكونات عالية القوة حيث يكون اللحام محدودًا: مثل الأعمدة والمحاور والتروس وهياكل الآلات والأجزاء الهندسية. المكافئ الحديث لها: E295 للاستخدام الهندسي، أو S355J2 عند الحاجة إلى اللحام.
5. St52-3 — الدرجة الأكثر تحديدًا على نطاق واسع
من بين الأنواع الأربعة، يستحق الفولاذ St52-3 الاهتمام الأكبر لأنه لا يزال يُستخدم في آلاف طلبات عروض الأسعار الحالية من الأسواق الناطقة بالألمانية. يتميز هذا النوع بحد أدنى لقوة الخضوع يبلغ 345 ميجا باسكال، ونطاق قوة شد يتراوح بين 490 و630 ميجا باسكال، واستطالة دنيا تبلغ 22%، وضمان مقاومة للصدمات يصل إلى 27 جول عند درجة حرارة 0 مئوية. يشير الرقم "3" في نهاية المواصفات إلى ملاءمته للتشكيل على البارد واللحام.
البديل الحديث: EN 10025-2 S355J2 (27 جول عند -20 درجة مئوية) أو S355JO (27 جول عند 0 درجة مئوية، وهي مطابقة مباشرة لدرجة الحرارة). يمكن استخدام كلا النوعين بالتبادل في جميع حالات التحميل الساكنة والديناميكية تقريبًا. إذا كان الرسم الخاص بك يشير إلى "St52-3 وفقًا للمعيار DIN 17100"، فإن أبسط مواصفات حديثة هي S355J2 أو S355JO وفقًا للمعيار EN 10025-2.
6. ملاحظات اللحام لسلسلة St
يسهل لحام الفولاذين St37-2 وSt44-3 باستخدام الأقطاب الكهربائية التقليدية (E6013 / E7018). كما يسهل لحام الفولاذ St52-3 عندما يكون مكافئ الكربون أقل من 0.45%، مع تسخين مسبق يتراوح بين 50 و100 درجة مئوية للصفائح السميكة. أما الفولاذ St60-2 فيتطلب تسخينًا مسبقًا يتراوح بين 150 و200 درجة مئوية، بالإضافة إلى تخفيف الإجهاد بعد اللحام للمكونات الحساسة. في حالة اللحام المختلط بين درجات الفولاذ St (على سبيل المثال، لحام عمود St60-2 في إطار St52-3)، يُنصح باستخدام إجراءات اللحام الخاصة بالدرجة الأكثر تطلبًا.
7. مصادر درجات DIN 17100 اليوم
على الرغم من سحب المعيار، لا تزال المصانع الصينية والهندية والتركية تنتج درجات مماثلة للتصدير. إليك الطريقة الأكثر موثوقية عند الحاجة إلى استبدال قطعة غيار قديمة من سلسلة St:
- اطلب ما يعادلها في EN — St37-2 كـ S235JR، St44-3 كـ S275JO، St52-3 كـ S355J2، St60-2 كـ E295.
- طلب شهادة EN 10204 3.1 ميل يتضمن ذلك تحديد رمز EN، والتحليل الكيميائي، والخصائص الميكانيكية، ونتائج اختبار الصدمات، وعلامة CE.
- في حالة ذكر الرسم الأصلي "St52-3" بشكل صارم، أضف ملاحظة إلى الشهادة: "مكافئ لـ DIN 17100 St52-3 (معيار مسحوب)" حتى يتمكن المفتش المستلم من التحقق من المرجع القديم.
- بالنسبة للعملاء الناطقين باللغة الألمانية، ستقوم بعض المصانع بوضع علامة على الصفيحة أو القضيب تتضمن كلاً من درجة EN ودرجة DIN بين قوسين - اطلب هذا عند الطلب.
8. الأخطاء الشائعة عند تحديد سلسلة St
- طلب "St37" بدون اللاحقة "-2" أو "-3" - الدرجة الأساسية فضفاضة للغاية بحيث لا تتأهل للعديد من اللحامات الحديثة.
- لا يمكن مساواة St52-3 بـ ASTM A572 Gr.50 بالاسم فقط، فالتركيب الكيميائي وضمان مقاومة الصدمات مختلفان. لا يشترط معيار شاربي في A572 Gr.50 بشكل افتراضي.
- شراء St60-2 ولحامه بنفس إجراء St37 - يكاد يكون من المؤكد حدوث تشقق في منطقة التأثير الحراري.
- قبول عبارة "DIN 17100" في شهادة التسليم لعام 2020 وما بعده دون التحقق من أن التركيب الكيميائي الفعلي يفي بمعيار EN 10025-2 - لا تزال بعض المصانع تطبع المعيار القديم للعملاء القدامى دون إجراء الاختبارات المطلوبة وفقًا لمعيار EN.
- تخزين ألواح St37 / St44 / St52 في ظروف ساحلية بدون طبقة أساسية - طبقة المطحنة ليست حماية من التآكل.
الأسئلة الشائعة
س1: هل لا يزال معيار DIN 17100 ساري المفعول؟
لا، تم سحب معيار DIN 17100 في يوليو 2004. المعيار الحالي هو EN 10025-2 (للفولاذ الإنشائي غير المخلوط) بالإضافة إلى EN 10025-3 (للفولاذ ذي الحبيبات الدقيقة المعالج حرارياً) وEN 10025-4 (للفولاذ المدرفل حرارياً وميكانيكياً). يجوز للمصانع الاستمرار في وضع علامة DIN 17100 على المنتجات للعقود القديمة، ولكن يجب أن تُصدر الشهادة دائماً وفقاً لسلسلة EN 10025 الحالية.
س2: هل St37 هو نفسه A36؟
من الناحية العملية، نعم. يتميز الفولاذ St37-2 بحد أدنى للخضوع يبلغ 235 ميجا باسكال، وهو قريب جدًا من الفولاذ ASTM A36 (250 ميجا باسكال). التركيب الكيميائي متقارب بشكل عام، مع حدود مماثلة للكربون والمنغنيز والعناصر النزرة. يُعتبران متكافئين في معظم تطبيقات اللحام الإنشائي العامة. وللمقارنة بشكل أدق، يتميز الفولاذ A36 بحدود فسفور أكثر صرامة (0.030% كحد أقصى).
س3: هل يمكن لحام الفولاذ St60-2؟
مع مراعاة الاحتياطات اللازمة. يحتوي الفولاذ St60-2 على نسبة كربون أعلى من الفولاذين St37 وSt52، لذا يتطلب تسخينًا مسبقًا (150-250 درجة مئوية حسب السماكة)، وأقطابًا كهربائية منخفضة الهيدروجين (E7018 أو ما يعادلها)، ومعالجة لتخفيف الإجهاد بعد اللحام في التطبيقات الحساسة. أما بالنسبة للهياكل الملحومة السميكة، فمن الأفضل عادةً استبداله بالفولاذ S355J2.
س4: ماذا عن St33؟
كانت مادة St33 الأقل مقاومةً في معيار DIN 17100، حيث بلغ حدّها الأدنى للخضوع 185 ميجا باسكال فقط. وقد شاع استخدامها في الأقواس البسيطة والهياكل الخفيفة والأجزاء غير الإنشائية. لا يوجد مكافئ مباشر لها في معيار EN 10025؛ وللاستخدامات الحديثة، يُنصح باستخدام S235JR أو DC01 (للأجزاء المشكلة على البارد).
أخطاء شائعة عند تحديد سلسلة DIN 17100 St
الخطأ الأكثر شيوعًا هو طلب "St52" بدون حرف فئة الجودة. فـ "St52" بدون -3 قد تعني St52-3 أو St52-4 أو St52-4 (الأخيرتان غير شائعتين ولكنهما لا تزالان موجودتين في بعض المخططات القديمة). الخيار الافتراضي لمعظم المصانع الصينية المصدرة إلى أوروبا هو St52-3، وهو خيار ممتاز للاستخدامات الهيكلية العامة مع اختبار شاربي عند -20 درجة مئوية ≥ 27 جول. إذا كان الجزء سيتعرض لأحمال صدمية عند -40 درجة مئوية أو أعلى، فاطلب St52-4 أو St52-3N مع درفلة مُعَدَّلة واختبار شاربي عند -40 درجة مئوية ≥ 27 جول. احرص دائمًا على ذكر حرف فئة الجودة في أمر الشراء.
الخطأ الثاني هو إغفال عملية إزالة الأكسدة. يميز معيار DIN 17100 بين الأنواع U (مُحَدَّد الحواف، غير مُزال الأكسدة)، و R (مُعالَج، مُزال الأكسدة بالكامل)، و RR (مُعالَج خصيصًا، مُعالَج بدقة عالية). جميع الدرجات الحديثة التي خلفت معيار EN 10025 (S235 / S275 / S355) مُعالَجة بالكامل بدقة عالية، لذا لم يعد رمز U / R / RR مستخدمًا. إذا كان الرسم الهندسي الخاص بك لا يزال يحمل الرمز "St37-2 U"، فمن المحتمل أنك تنظر إلى رسم يعود لما قبل عام 1993؛ اطلب من المكتب الهندسي تحديثه إلى EN 10025-2 S235JR لتجنب تقديم المصنع عرض سعر بناءً على طريقة قديمة.
الخطأ الثالث هو الخلط بين معايير التفاوت الكيميائي DIN 17100 و EN 10025-2. يستخدم النظامان نطاقات مختلفة قليلاً للمنجنيز في سبائك S235 و S275 و S355. يسمح معيار EN 10025-2:2019 بنسبة منجنيز تصل إلى 1.40% في S275 و S355، بينما حدد معيار DIN 17100 القديم St44-3 / St52-3 نسبة المنجنيز بـ 1.20%. ستلتزم شهادة اختبار المصنع (EN 10204 3.1) دائمًا بالمعيار الذي تكتبه في طلب الشراء. إذا كتبت "S275JR وفقًا لمعيار EN 10025-2"، فستحصل على نطاق المنجنيز الحديث؛ أما إذا كتبت "St44-3 وفقًا لمعيار DIN 17100"، فسيلتزم المصنع بالنطاق الأضيق وقد يفرض رسومًا إضافية بسيطة.
ملاحظات حول المعالجة الحرارية والتشكيل واللحام لسلسلة St
تُجرى عملية التشكيل الساخن لسبائك الفولاذ St37 وSt44 وSt52 عند درجات حرارة تتراوح بين 880 و1050 درجة مئوية؛ وكلما انخفضت نسبة الكربون، اتسع نطاق التشكيل الساخن. يمكن ثني سبيكة St37 على الساخن عند 850 درجة مئوية دون حدوث تشققات؛ بينما تحتاج سبيكة St52-3 إلى البقاء فوق 900 درجة مئوية لتجنب العمل في منطقة الطورين الأوستنيتي والفريتي، والتي تُنتج حبيبات ثنائية خشنة بعد التبريد. يتطلب التشكيل البارد لألواح St44-3 وSt52-3 التي يزيد سمكها عن 16 مم نصف قطر انحناء أدنى يبلغ 3 أضعاف سمك St52-3 وضعفين لسمك St44-3؛ أما أنصاف الأقطار الأصغر فتتطلب تخفيف الإجهاد عند 600 درجة مئوية بعد التشكيل. يمكن تشكيل سبيكة St37 على البارد حتى نصف قطر 1.5 ضعف سمكها دون أي مشكلة لسمك يصل إلى 20 مم.
تُستخدم في لحام سلسلة الفولاذ St ممارسات اللحام القياسية للفولاذ الكربوني. يُلحم الفولاذان St37 وSt44-3 باستخدام أقطاب كهربائية سليلوزية (E6010 / E7010) أو أقطاب كهربائية منخفضة الهيدروجين (E7018) دون تسخين مسبق للسماكات التي تصل إلى 20 مم. أما الفولاذ St52-3 الذي يزيد سمكه عن 20 مم، فيتطلب تسخينًا مسبقًا إلى 100 درجة مئوية واستخدام أقطاب كهربائية منخفضة الهيدروجين. بينما يتطلب الفولاذان St60 وSt70 تسخينًا مسبقًا إلى 150 درجة مئوية ومعالجةً لاحقةً للحام لتخفيف الإجهاد عند 600 درجة مئوية. تبلغ نسبة التباين الكهروكيميائي (CEV) للفولاذ St52-3 حوالي 0.40 - 0.45%، وللفولاذ St60 حوالي 0.50 - 0.55%، وللفولاذ St70 أكثر من 0.60%. يتميز الفولاذ الحديث EN 10025-2 S355J2 مع التحكم في نسبة المنغنيز والسبائك الدقيقة بنسبة CEV تبلغ 0.38 - 0.42٪، وهو أفضل قليلاً من الفولاذ القديم St52-3، ولهذا السبب لم تعد المصانع توصي بتسمية DIN 17100 للتصاميم الجديدة.
تُجرى عملية التطبيع للفولاذ St52-3 وSt60 عند درجة حرارة 900-940 درجة مئوية لمدة 30 دقيقة لكل 25 مم من السماكة، ثم يُترك ليبرد في الهواء. أما عملية التلدين لتخفيف الإجهاد فتُجرى عند درجة حرارة 600-650 درجة مئوية لمدة ساعة واحدة لكل 25 مم. نادرًا ما يُجرى تطبيع الفولاذ St37 وSt44 لأن محتواهما من الكربون منخفض جدًا بحيث لا يُحقق فائدة تُذكر. إذا كانت المواصفات الهندسية تتطلب حالة التطبيع، فيُرجى ذكر ذلك دائمًا في أمر الشراء؛ حيث سيضيف المصنع حينها 4-7% إلى السعر و2-3 أسابيع إلى وقت التسليم.
كيفية تحويل مراجع DIN 17100 القديمة على الرسومات القديمة
إذا كنت تُحدّث رسمًا هندسيًا ألمانيًا من ثمانينيات القرن الماضي يُشير إلى St37 أو St44 أو St52 أو St60 أو St70، فإليك المكافئ الحديث وفقًا للمعيار EN 10025 لاستخدامه في المراجعة الجديدة: St37-2 → S235JR ، St44-2 → S275JR ، St44-3 → S275J2 ، St52-3 → S355J2، St60-2 → E295 ، St70-2 → E335 . تتطابق الخواص الميكانيكية ضمن نطاق 5-10 ميجا باسكال في مقاومة الخضوع ومقاومة الشد؛ ويُلبّي معيار شاربي أو يتجاوزه معيار EN 10025. حدّث المرجع القياسي وتعيين الدرجة في عنوان الرسم، وأضف ملاحظة مراجعة: "أُعيد تعيينه إلى EN 10025-2:2019؛ تم استبدال الدرجة الأصلية DIN 17100 StXX-X."
بالنسبة للألواح التي يزيد سمكها عن 16 مم، يتيح لك معيار EN 10025-2 الحديث خيار التسليم إما بالدرفلة المُعَدَّلة (+N) أو بالدرفلة المُعَدَّلة (+AR) . بينما كان معيار DIN 17100 يقتصر على التسليم بالدرفلة المُعَدَّلة، فإن خيار الدرفلة المُعَدَّلة يُعدّ ترقية مجانية وفقًا لمعيار EN، ويُنتج حبيبات أدق. سيصدر المصنع شهادة مطابقة المواد (MTC) وفقًا لمعيار EN 10204 3.1، مع الإشارة إلى معيار EN 10025-2:2019. في حال طلب العميل شهادة مطابقة لمعيار DIN 17100، يُمكن للمصنع إصدار شهادة مطابقة مواد (MTC) مزدوجة المرجع (EN 10025-2 / DIN 17100) عند الطلب دون أي تكلفة إضافية، مع العلم أن القيم الكيميائية والميكانيكية ستتوافق مع معيار EN.
لوح مكافئ للمعيار EN 10025 / DIN 17100 من شركة هواشيا ستيل
تُوفر شركة هواشيا ستيل منتجات حديثة تُعادل معايير EN 10025 لأنواع الصلب St37 وSt44 وSt52 وSt60، بما في ذلك ألواح وصفائح ومقاطع S235JR وS275JR وS355J2 وE295، مع شهادة EN 10204 3.1 / 3.2 وعلامة DIN/EN مزدوجة عند الطلب. أخبرنا بالنوع والسماكة والكمية المطلوبة، وسنرسل لك عرض سعر مباشر من المصنع خلال 24 ساعة.
1. ما هو معيار DIN 17100؟
كان معيار DIN 17100 المعيار الوطني الألماني لـ"الفولاذ المستخدم في الإنشاءات العامة" - وهو فولاذ عالي الجودة غير مخلوط، تتراوح مقاومته للشد من 185 ميجا باسكال (St33) إلى 360 ميجا باسكال (St70). صدر هذا المعيار لأول مرة عام 1957، وتم تنقيحه عدة مرات. صنف المعيار الفولاذ بناءً على "الحد الأدنى المضمون لمقاومة الشد" المُعبر عنه بوحدة كجم/مم²، ومن هنا جاءت أرقام St (St37 = الحد الأدنى لمقاومة الشد 37 كجم/مم² ≈ 363 ميجا باسكال وقت كتابة هذا النص). عندما انضمت ألمانيا إلى جهود التقييس الأوروبية، تم سحب معيار DIN 17100 في يوليو 2004، واستُبدل بالمعيار الموحد EN 10025-2 (الفولاذ الإنشائي غير المخلوط) . لا تزال بعض المصانع تضع علامات DIN وEN على الألواح والقضبان للعقود القديمة.
2. الخواص الميكانيكية لـ St37 و St44 و St52 و St60
يلخص الجدول أدناه الخصائص الميكانيكية النموذجية كما نُشرت في آخر مراجعة (1980) للمعيار DIN 17100. لاحظ أن الأرقام أكثر تحفظًا بقليل من درجات EN 10025-2 المكافئة - فقد شددت المعايير الأوروبية مراقبة الجودة وسمحت بممارسات مصانع أكثر صرامة.
| الدرجة (DIN 17100) | الخضوع (ميجا باسكال، t ≤ 16 مم) | الشد (ميغاباسكال) | استطالة (٪) | مكافئ للمعيار EN 10025-2 |
|---|---|---|---|---|
| St37-2 | ≥ 235 | ٢٠٢٤/٢٠٢٣ | ≥ 25 | S235JR |
| St44-2 | ≥ 275 | ٢٠٢٤/٢٠٢٣ | ≥ 22 | S275JR |
| St44-3 | ≥ 275 | ٢٠٢٤/٢٠٢٣ | ≥ 22 | S275JO |
| St52-3 | ≥ 345 | ٢٠٢٤/٢٠٢٣ | ≥ 22 | S355JO / S355J2 |
| St60-2 | ≥ 335 | ٢٠٢٤/٢٠٢٣ | ≥ 16 | (لا يوجد تصنيف EN مباشر - استخدم E295 أو S355JR +1) |
| St70-2 | ≥ 365 | ٢٠٢٤/٢٠٢٣ | ≥ 11 | E360 |
أهم المراجع المتقاطعة التي يحتاجها المستورد:
- St37-2 ↔ S235JR (إن 10025-2)
- ست44-2 / ست44-3 ↔ S275JR / S275JO
- St52-3 ↔ S355JO / S355J2
- St60-2 ↔ E295 (EN 10025-2، "الفولاذ الهندسي") أو S355JR بقوة زائدة
3. مقارنة التركيب الكيميائي
استخدم معيار DIN 17100 نظام "تحليل المغرفة"، مع حدود منفصلة لتحليل المنتج. يوضح الجدول أدناه حدود تحليل المغرفة النموذجية (النسبة المئوية للكتلة).
| العنصر (الحد الأقصى %) | St37-2 | St44-2 | St52-3 | St60-2 |
|---|---|---|---|---|
| C | 0.17 | 0.21 | 0.20 | 0.23 |
| Si | - | - | 0.55 | - |
| Mn | - | - | 1.60 | - |
| P | 0.050 | 0.050 | 0.045 | 0.050 |
| S | 0.050 | 0.050 | 0.045 | 0.050 |
| N | 0.009 | 0.009 | 0.009 | 0.009 |
يُعدّ الفولاذ St52-3 الأكثر دقةً في التحكم ضمن هذه المجموعة. تُضفي إضافة المنغنيز المتعمدة (حتى 1.60%) عليه قوةً أعلى من الفولاذ St37 دون التأثير على قابليته للحام. أما الفولاذ St60-2، فيحتوي على أعلى نسبة من الكربون في المجموعة، مما يحدّ من قابليته للحام ويجعله أكثر ملاءمةً للهندسة الميكانيكية من استخدامه في الهياكل الملحومة العامة.
5. St52-3 — الدرجة الأكثر تحديدًا على نطاق واسع
من بين الأنواع الأربعة، يستحق الفولاذ St52-3 الاهتمام الأكبر لأنه لا يزال يُستخدم في آلاف طلبات عروض الأسعار الحالية من الأسواق الناطقة بالألمانية. يتميز هذا النوع بحد أدنى لقوة الخضوع يبلغ 345 ميجا باسكال، ونطاق قوة شد يتراوح بين 490 و630 ميجا باسكال، واستطالة دنيا تبلغ 22%، وضمان مقاومة للصدمات يصل إلى 27 جول عند درجة حرارة 0 مئوية. يشير الرقم "3" في نهاية المواصفات إلى ملاءمته للتشكيل على البارد واللحام.
البديل الحديث: EN 10025-2 S355J2 (27 جول عند -20 درجة مئوية) أو S355JO (27 جول عند 0 درجة مئوية، وهي مطابقة مباشرة لدرجة الحرارة). يمكن استخدام كلا النوعين بالتبادل في جميع حالات التحميل الساكنة والديناميكية تقريبًا. إذا كان الرسم الخاص بك يشير إلى "St52-3 وفقًا للمعيار DIN 17100"، فإن أبسط مواصفات حديثة هي S355J2 أو S355JO وفقًا للمعيار EN 10025-2.
6. ملاحظات اللحام لسلسلة St
يسهل لحام الفولاذين St37-2 وSt44-3 باستخدام الأقطاب الكهربائية التقليدية (E6013 / E7018). كما يسهل لحام الفولاذ St52-3 عندما يكون مكافئ الكربون أقل من 0.45%، مع تسخين مسبق يتراوح بين 50 و100 درجة مئوية للصفائح السميكة. أما الفولاذ St60-2 فيتطلب تسخينًا مسبقًا يتراوح بين 150 و200 درجة مئوية، بالإضافة إلى تخفيف الإجهاد بعد اللحام للمكونات الحساسة. في حالة اللحام المختلط بين درجات الفولاذ St (على سبيل المثال، لحام عمود St60-2 في إطار St52-3)، يُنصح باستخدام إجراءات اللحام الخاصة بالدرجة الأكثر تطلبًا.
7. مصادر درجات DIN 17100 اليوم
على الرغم من سحب المعيار، لا تزال المصانع الصينية والهندية والتركية تنتج درجات مماثلة للتصدير. إليك الطريقة الأكثر موثوقية عند الحاجة إلى استبدال قطعة غيار قديمة من سلسلة St:
- اطلب ما يعادلها في EN — St37-2 كـ S235JR، St44-3 كـ S275JO، St52-3 كـ S355J2، St60-2 كـ E295.
- طلب شهادة EN 10204 3.1 ميل يتضمن ذلك تحديد رمز EN، والتحليل الكيميائي، والخصائص الميكانيكية، ونتائج اختبار الصدمات، وعلامة CE.
- في حالة ذكر الرسم الأصلي "St52-3" بشكل صارم، أضف ملاحظة إلى الشهادة: "مكافئ لـ DIN 17100 St52-3 (معيار مسحوب)" حتى يتمكن المفتش المستلم من التحقق من المرجع القديم.
- بالنسبة للعملاء الناطقين باللغة الألمانية، ستقوم بعض المصانع بوضع علامة على الصفيحة أو القضيب تتضمن كلاً من درجة EN ودرجة DIN بين قوسين - اطلب هذا عند الطلب.
8. الأخطاء الشائعة عند تحديد سلسلة St
- طلب "St37" بدون اللاحقة "-2" أو "-3" - الدرجة الأساسية فضفاضة للغاية بحيث لا تتأهل للعديد من اللحامات الحديثة.
- لا يمكن مساواة St52-3 بـ ASTM A572 Gr.50 بالاسم فقط، فالتركيب الكيميائي وضمان مقاومة الصدمات مختلفان. لا يشترط معيار شاربي في A572 Gr.50 بشكل افتراضي.
- شراء St60-2 ولحامه بنفس إجراء St37 - يكاد يكون من المؤكد حدوث تشقق في منطقة التأثير الحراري.
- قبول عبارة "DIN 17100" في شهادة التسليم لعام 2020 وما بعده دون التحقق من أن التركيب الكيميائي الفعلي يفي بمعيار EN 10025-2 - لا تزال بعض المصانع تطبع المعيار القديم للعملاء القدامى دون إجراء الاختبارات المطلوبة وفقًا لمعيار EN.
- تخزين ألواح St37 / St44 / St52 في ظروف ساحلية بدون طبقة أساسية - طبقة المطحنة ليست حماية من التآكل.
أخطاء شائعة عند تحديد سلسلة DIN 17100 St
الخطأ الأكثر شيوعًا هو طلب "St52" بدون حرف فئة الجودة. فـ "St52" بدون -3 قد تعني St52-3 أو St52-4 أو St52-4 (الأخيرتان غير شائعتين ولكنهما لا تزالان موجودتين في بعض المخططات القديمة). الخيار الافتراضي لمعظم المصانع الصينية المصدرة إلى أوروبا هو St52-3، وهو خيار ممتاز للاستخدامات الهيكلية العامة مع اختبار شاربي عند -20 درجة مئوية ≥ 27 جول. إذا كان الجزء سيتعرض لأحمال صدمية عند -40 درجة مئوية أو أعلى، فاطلب St52-4 أو St52-3N مع درفلة مُعَدَّلة واختبار شاربي عند -40 درجة مئوية ≥ 27 جول. احرص دائمًا على ذكر حرف فئة الجودة في أمر الشراء.
الخطأ الثاني هو إغفال عملية إزالة الأكسدة. يميز معيار DIN 17100 بين الأنواع U (مُحَدَّد الحواف، غير مُزال الأكسدة)، و R (مُعالَج، مُزال الأكسدة بالكامل)، و RR (مُعالَج خصيصًا، مُعالَج بدقة عالية). جميع الدرجات الحديثة التي خلفت معيار EN 10025 (S235 / S275 / S355) مُعالَجة بالكامل بدقة عالية، لذا لم يعد رمز U / R / RR مستخدمًا. إذا كان الرسم الهندسي الخاص بك لا يزال يحمل الرمز "St37-2 U"، فمن المحتمل أنك تنظر إلى رسم يعود لما قبل عام 1993؛ اطلب من المكتب الهندسي تحديثه إلى EN 10025-2 S235JR لتجنب تقديم المصنع عرض سعر بناءً على طريقة قديمة.
الخطأ الثالث هو الخلط بين معايير التفاوت الكيميائي DIN 17100 و EN 10025-2. يستخدم النظامان نطاقات مختلفة قليلاً للمنجنيز في سبائك S235 و S275 و S355. يسمح معيار EN 10025-2:2019 بنسبة منجنيز تصل إلى 1.40% في S275 و S355، بينما حدد معيار DIN 17100 القديم St44-3 / St52-3 نسبة المنجنيز بـ 1.20%. ستلتزم شهادة اختبار المصنع (EN 10204 3.1) دائمًا بالمعيار الذي تكتبه في طلب الشراء. إذا كتبت "S275JR وفقًا لمعيار EN 10025-2"، فستحصل على نطاق المنجنيز الحديث؛ أما إذا كتبت "St44-3 وفقًا لمعيار DIN 17100"، فسيلتزم المصنع بالنطاق الأضيق وقد يفرض رسومًا إضافية بسيطة.
ملاحظات حول المعالجة الحرارية والتشكيل واللحام لسلسلة St
تُجرى عملية التشكيل الساخن لسبائك الفولاذ St37 وSt44 وSt52 عند درجات حرارة تتراوح بين 880 و1050 درجة مئوية؛ وكلما انخفضت نسبة الكربون، اتسع نطاق التشكيل الساخن. يمكن ثني سبيكة St37 على الساخن عند 850 درجة مئوية دون حدوث تشققات؛ بينما تحتاج سبيكة St52-3 إلى البقاء فوق 900 درجة مئوية لتجنب العمل في منطقة الطورين الأوستنيتي والفريتي، والتي تُنتج حبيبات ثنائية خشنة بعد التبريد. يتطلب التشكيل البارد لألواح St44-3 وSt52-3 التي يزيد سمكها عن 16 مم نصف قطر انحناء أدنى يبلغ 3 أضعاف سمك St52-3 وضعفين لسمك St44-3؛ أما أنصاف الأقطار الأصغر فتتطلب تخفيف الإجهاد عند 600 درجة مئوية بعد التشكيل. يمكن تشكيل سبيكة St37 على البارد حتى نصف قطر 1.5 ضعف سمكها دون أي مشكلة لسمك يصل إلى 20 مم.
تُستخدم في لحام سلسلة الفولاذ St ممارسات اللحام القياسية للفولاذ الكربوني. يُلحم الفولاذان St37 وSt44-3 باستخدام أقطاب كهربائية سليلوزية (E6010 / E7010) أو أقطاب كهربائية منخفضة الهيدروجين (E7018) دون تسخين مسبق للسماكات التي تصل إلى 20 مم. أما الفولاذ St52-3 الذي يزيد سمكه عن 20 مم، فيتطلب تسخينًا مسبقًا إلى 100 درجة مئوية واستخدام أقطاب كهربائية منخفضة الهيدروجين. بينما يتطلب الفولاذان St60 وSt70 تسخينًا مسبقًا إلى 150 درجة مئوية ومعالجةً لاحقةً للحام لتخفيف الإجهاد عند 600 درجة مئوية. تبلغ نسبة التباين الكهروكيميائي (CEV) للفولاذ St52-3 حوالي 0.40 - 0.45%، وللفولاذ St60 حوالي 0.50 - 0.55%، وللفولاذ St70 أكثر من 0.60%. يتميز الفولاذ الحديث EN 10025-2 S355J2 مع التحكم في نسبة المنغنيز والسبائك الدقيقة بنسبة CEV تبلغ 0.38 - 0.42٪، وهو أفضل قليلاً من الفولاذ القديم St52-3، ولهذا السبب لم تعد المصانع توصي بتسمية DIN 17100 للتصاميم الجديدة.
تُجرى عملية التطبيع للفولاذ St52-3 وSt60 عند درجة حرارة 900-940 درجة مئوية لمدة 30 دقيقة لكل 25 مم من السماكة، ثم يُترك ليبرد في الهواء. أما عملية التلدين لتخفيف الإجهاد فتُجرى عند درجة حرارة 600-650 درجة مئوية لمدة ساعة واحدة لكل 25 مم. نادرًا ما يُجرى تطبيع الفولاذ St37 وSt44 لأن محتواهما من الكربون منخفض جدًا بحيث لا يُحقق فائدة تُذكر. إذا كانت المواصفات الهندسية تتطلب حالة التطبيع، فيُرجى ذكر ذلك دائمًا في أمر الشراء؛ حيث سيضيف المصنع حينها 4-7% إلى السعر و2-3 أسابيع إلى وقت التسليم.
كيفية تحويل مراجع DIN 17100 القديمة على الرسومات القديمة
إذا كنت تُحدّث رسمًا هندسيًا ألمانيًا من ثمانينيات القرن الماضي يُشير إلى St37 أو St44 أو St52 أو St60 أو St70، فإليك المكافئ الحديث وفقًا للمعيار EN 10025 لاستخدامه في المراجعة الجديدة: St37-2 → S235JR ، St44-2 → S275JR ، St44-3 → S275J2 ، St52-3 → S355J2، St60-2 → E295 ، St70-2 → E335 . تتطابق الخواص الميكانيكية ضمن نطاق 5-10 ميجا باسكال في مقاومة الخضوع ومقاومة الشد؛ ويُلبّي معيار شاربي أو يتجاوزه معيار EN 10025. حدّث المرجع القياسي وتعيين الدرجة في عنوان الرسم، وأضف ملاحظة مراجعة: "أُعيد تعيينه إلى EN 10025-2:2019؛ تم استبدال الدرجة الأصلية DIN 17100 StXX-X."
بالنسبة للألواح التي يزيد سمكها عن 16 مم، يتيح لك معيار EN 10025-2 الحديث خيار التسليم إما بالدرفلة المُعَدَّلة (+N) أو بالدرفلة المُعَدَّلة (+AR) . بينما كان معيار DIN 17100 يقتصر على التسليم بالدرفلة المُعَدَّلة، فإن خيار الدرفلة المُعَدَّلة يُعدّ ترقية مجانية وفقًا لمعيار EN، ويُنتج حبيبات أدق. سيصدر المصنع شهادة مطابقة المواد (MTC) وفقًا لمعيار EN 10204 3.1، مع الإشارة إلى معيار EN 10025-2:2019. في حال طلب العميل شهادة مطابقة لمعيار DIN 17100، يُمكن للمصنع إصدار شهادة مطابقة مواد (MTC) مزدوجة المرجع (EN 10025-2 / DIN 17100) عند الطلب دون أي تكلفة إضافية، مع العلم أن القيم الكيميائية والميكانيكية ستتوافق مع معيار EN.
لوح مكافئ للمعيار EN 10025 / DIN 17100 من شركة هواشيا ستيل
تُوفر شركة هواشيا ستيل منتجات حديثة تُعادل معايير EN 10025 لأنواع الصلب St37 وSt44 وSt52 وSt60، بما في ذلك ألواح وصفائح ومقاطع S235JR وS275JR وS355J2 وE295، مع شهادة EN 10204 3.1 / 3.2 وعلامة DIN/EN مزدوجة عند الطلب. أخبرنا بالنوع والسماكة والكمية المطلوبة، وسنرسل لك عرض سعر مباشر من المصنع خلال 24 ساعة.
درجات الفولاذ الكربوني DIN 17100 St37 / St44 / St52 / St60: مقارنة تاريخية
إذا سبق لك طلب فولاذ إنشائي ألماني الصنع، أو إصلاح معدات صناعية قديمة، أو الاطلاع على رسومات هندسية أوروبية قديمة، فلا بد أنك صادفت تصنيف سلسلة St : St37 و St44 و St52 و St60 . تم تحديد هذه الدرجات وفقًا للمعيار الألماني DIN 17100 بين عامي 1957 وأوائل الألفية الثانية، ولا تزال تظهر على آلاف اللوحات التعريفية والرسومات والمواصفات الفنية، وحتى في بعض كتالوجات مصانع الصلب الحالية. منذ عام 2004، حلت محلها سلسلة EN 10025 الأوروبية ، لكن درجات DIN 17100 لم تنقرض، إذ لا تزال تُنتج لقطع الغيار والتحديثات وأسواق الآلات التراثية، وخاصة في ألمانيا والنمسا وسويسرا وهولندا وإيطاليا. يُعد فهم العلاقة بين St37 وSt44 وSt52 وSt60 وخلفائها من المعايير الأوروبية أمرًا بالغ الأهمية لأي مستورد أو موزع أو مهندس صيانة يعمل مع المعدات الأوروبية القديمة.
1. ما هو معيار DIN 17100؟
كان معيار DIN 17100 المعيار الوطني الألماني لـ"الفولاذ المستخدم في الإنشاءات العامة" - وهو فولاذ عالي الجودة غير مخلوط، تتراوح مقاومته للشد من 185 ميجا باسكال (St33) إلى 360 ميجا باسكال (St70). صدر هذا المعيار لأول مرة عام 1957، وتم تنقيحه عدة مرات. صنف المعيار الفولاذ بناءً على "الحد الأدنى المضمون لمقاومة الشد" المُعبر عنه بوحدة كجم/مم²، ومن هنا جاءت أرقام St (St37 = الحد الأدنى لمقاومة الشد 37 كجم/مم² ≈ 363 ميجا باسكال وقت كتابة هذا النص). عندما انضمت ألمانيا إلى جهود التقييس الأوروبية، تم سحب معيار DIN 17100 في يوليو 2004، واستُبدل بالمعيار الموحد EN 10025-2 (الفولاذ الإنشائي غير المخلوط) . لا تزال بعض المصانع تضع علامات DIN وEN على الألواح والقضبان للعقود القديمة.
2. الخواص الميكانيكية لـ St37 و St44 و St52 و St60
يلخص الجدول أدناه الخصائص الميكانيكية النموذجية كما نُشرت في آخر مراجعة (1980) للمعيار DIN 17100. لاحظ أن الأرقام أكثر تحفظًا بقليل من درجات EN 10025-2 المكافئة - فقد شددت المعايير الأوروبية مراقبة الجودة وسمحت بممارسات مصانع أكثر صرامة.
| الدرجة (DIN 17100) | الخضوع (ميجا باسكال، t ≤ 16 مم) | الشد (ميغاباسكال) | استطالة (٪) | مكافئ للمعيار EN 10025-2 |
|---|---|---|---|---|
| St37-2 | ≥ 235 | ٢٠٢٤/٢٠٢٣ | ≥ 25 | S235JR |
| St44-2 | ≥ 275 | ٢٠٢٤/٢٠٢٣ | ≥ 22 | S275JR |
| St44-3 | ≥ 275 | ٢٠٢٤/٢٠٢٣ | ≥ 22 | S275JO |
| St52-3 | ≥ 345 | ٢٠٢٤/٢٠٢٣ | ≥ 22 | S355JO / S355J2 |
| St60-2 | ≥ 335 | ٢٠٢٤/٢٠٢٣ | ≥ 16 | (لا يوجد تصنيف EN مباشر - استخدم E295 أو S355JR +1) |
| St70-2 | ≥ 365 | ٢٠٢٤/٢٠٢٣ | ≥ 11 | E360 |
أهم المراجع المتقاطعة التي يحتاجها المستورد:
- St37-2 ↔ S235JR (إن 10025-2)
- ست44-2 / ست44-3 ↔ S275JR / S275JO
- St52-3 ↔ S355JO / S355J2
- St60-2 ↔ E295 (EN 10025-2، "الفولاذ الهندسي") أو S355JR بقوة زائدة
3. مقارنة التركيب الكيميائي
استخدم معيار DIN 17100 نظام "تحليل المغرفة"، مع حدود منفصلة لتحليل المنتج. يوضح الجدول أدناه حدود تحليل المغرفة النموذجية (النسبة المئوية للكتلة).
| العنصر (الحد الأقصى %) | St37-2 | St44-2 | St52-3 | St60-2 |
|---|---|---|---|---|
| C | 0.17 | 0.21 | 0.20 | 0.23 |
| Si | - | - | 0.55 | - |
| Mn | - | - | 1.60 | - |
| P | 0.050 | 0.050 | 0.045 | 0.050 |
| S | 0.050 | 0.050 | 0.045 | 0.050 |
| N | 0.009 | 0.009 | 0.009 | 0.009 |
يُعدّ الفولاذ St52-3 الأكثر دقةً في التحكم ضمن هذه المجموعة. تُضفي إضافة المنغنيز المتعمدة (حتى 1.60%) عليه قوةً أعلى من الفولاذ St37 دون التأثير على قابليته للحام. أما الفولاذ St60-2، فيحتوي على أعلى نسبة من الكربون في المجموعة، مما يحدّ من قابليته للحام ويجعله أكثر ملاءمةً للهندسة الميكانيكية من استخدامه في الهياكل الملحومة العامة.
4. تطبيق النقاط 37، 44، 52، و60 عمليًا
على الرغم من سحب معيار DIN 17100 رسميًا في عام 2004، إلا أن لكل درجة منه مكانتها في الصناعة:
- St37-2 استُخدمت في الهياكل الملحومة العامة، وإطارات المباني الخفيفة، ودعامات السيور الناقلة، والآلات الزراعية، والأقواس. ستجدها اليوم في أدوات الآلات القديمة، والرافعات الصناعية الألمانية الصنع، ورسومات أحواض بناء السفن القديمة. المكافئ الحديث: S235JR.
- ست44-2 / ست44-3 استُخدمت هذه المادة في الهياكل الملحومة ذات الأحمال العالية، وهياكل الشاحنات، وعربات السكك الحديدية. يضمن اللاحق -3 (St44-3) مقاومة الصدمات عند درجة حرارة 0 مئوية. المكافئ الحديث: S275JR / S275JO.
- St52-3 كان هذا النوع من الفولاذ هو المعيار القياسي للهياكل الملحومة عالية المقاومة: الجسور، والرافعات المتنقلة، ومعدات الحفر، وأجزاء أوعية الضغط. وقد جعلته مقاومته للشد البالغة 345 ميجا باسكال واستطالته البالغة 22% الخيار الأمثل في ألمانيا لعقود. المكافئ الحديث: S355J2 (أو S355JO للخدمة في درجة حرارة الغرفة).
- St60-2 استُخدمت هذه التقنية للمكونات عالية القوة حيث يكون اللحام محدودًا: مثل الأعمدة والمحاور والتروس وهياكل الآلات والأجزاء الهندسية. المكافئ الحديث لها: E295 للاستخدام الهندسي، أو S355J2 عند الحاجة إلى اللحام.
5. St52-3 — الدرجة الأكثر تحديدًا على نطاق واسع
من بين الأنواع الأربعة، يستحق الفولاذ St52-3 الاهتمام الأكبر لأنه لا يزال يُستخدم في آلاف طلبات عروض الأسعار الحالية من الأسواق الناطقة بالألمانية. يتميز هذا النوع بحد أدنى لقوة الخضوع يبلغ 345 ميجا باسكال، ونطاق قوة شد يتراوح بين 490 و630 ميجا باسكال، واستطالة دنيا تبلغ 22%، وضمان مقاومة للصدمات يصل إلى 27 جول عند درجة حرارة 0 مئوية. يشير الرقم "3" في نهاية المواصفات إلى ملاءمته للتشكيل على البارد واللحام.
البديل الحديث: EN 10025-2 S355J2 (27 جول عند -20 درجة مئوية) أو S355JO (27 جول عند 0 درجة مئوية، وهي مطابقة مباشرة لدرجة الحرارة). يمكن استخدام كلا النوعين بالتبادل في جميع حالات التحميل الساكنة والديناميكية تقريبًا. إذا كان الرسم الخاص بك يشير إلى "St52-3 وفقًا للمعيار DIN 17100"، فإن أبسط مواصفات حديثة هي S355J2 أو S355JO وفقًا للمعيار EN 10025-2.
6. ملاحظات اللحام لسلسلة St
يسهل لحام الفولاذين St37-2 وSt44-3 باستخدام الأقطاب الكهربائية التقليدية (E6013 / E7018). كما يسهل لحام الفولاذ St52-3 عندما يكون مكافئ الكربون أقل من 0.45%، مع تسخين مسبق يتراوح بين 50 و100 درجة مئوية للصفائح السميكة. أما الفولاذ St60-2 فيتطلب تسخينًا مسبقًا يتراوح بين 150 و200 درجة مئوية، بالإضافة إلى تخفيف الإجهاد بعد اللحام للمكونات الحساسة. في حالة اللحام المختلط بين درجات الفولاذ St (على سبيل المثال، لحام عمود St60-2 في إطار St52-3)، يُنصح باستخدام إجراءات اللحام الخاصة بالدرجة الأكثر تطلبًا.
7. مصادر درجات DIN 17100 اليوم
على الرغم من سحب المعيار، لا تزال المصانع الصينية والهندية والتركية تنتج درجات مماثلة للتصدير. إليك الطريقة الأكثر موثوقية عند الحاجة إلى استبدال قطعة غيار قديمة من سلسلة St:
- اطلب ما يعادلها في EN — St37-2 كـ S235JR، St44-3 كـ S275JO، St52-3 كـ S355J2، St60-2 كـ E295.
- طلب شهادة EN 10204 3.1 ميل يتضمن ذلك تحديد رمز EN، والتحليل الكيميائي، والخصائص الميكانيكية، ونتائج اختبار الصدمات، وعلامة CE.
- في حالة ذكر الرسم الأصلي "St52-3" بشكل صارم، أضف ملاحظة إلى الشهادة: "مكافئ لـ DIN 17100 St52-3 (معيار مسحوب)" حتى يتمكن المفتش المستلم من التحقق من المرجع القديم.
- بالنسبة للعملاء الناطقين باللغة الألمانية، ستقوم بعض المصانع بوضع علامة على الصفيحة أو القضيب تتضمن كلاً من درجة EN ودرجة DIN بين قوسين - اطلب هذا عند الطلب.
8. الأخطاء الشائعة عند تحديد سلسلة St
- طلب "St37" بدون اللاحقة "-2" أو "-3" - الدرجة الأساسية فضفاضة للغاية بحيث لا تتأهل للعديد من اللحامات الحديثة.
- لا يمكن مساواة St52-3 بـ ASTM A572 Gr.50 بالاسم فقط، فالتركيب الكيميائي وضمان مقاومة الصدمات مختلفان. لا يشترط معيار شاربي في A572 Gr.50 بشكل افتراضي.
- شراء St60-2 ولحامه بنفس إجراء St37 - يكاد يكون من المؤكد حدوث تشقق في منطقة التأثير الحراري.
- قبول عبارة "DIN 17100" في شهادة التسليم لعام 2020 وما بعده دون التحقق من أن التركيب الكيميائي الفعلي يفي بمعيار EN 10025-2 - لا تزال بعض المصانع تطبع المعيار القديم للعملاء القدامى دون إجراء الاختبارات المطلوبة وفقًا لمعيار EN.
- تخزين ألواح St37 / St44 / St52 في ظروف ساحلية بدون طبقة أساسية - طبقة المطحنة ليست حماية من التآكل.
الأسئلة الشائعة
س1: هل لا يزال معيار DIN 17100 ساري المفعول؟
لا، تم سحب معيار DIN 17100 في يوليو 2004. المعيار الحالي هو EN 10025-2 (للفولاذ الإنشائي غير المخلوط) بالإضافة إلى EN 10025-3 (للفولاذ ذي الحبيبات الدقيقة المعالج حرارياً) وEN 10025-4 (للفولاذ المدرفل حرارياً وميكانيكياً). يجوز للمصانع الاستمرار في وضع علامة DIN 17100 على المنتجات للعقود القديمة، ولكن يجب أن تُصدر الشهادة دائماً وفقاً لسلسلة EN 10025 الحالية.
س2: هل St37 هو نفسه A36؟
من الناحية العملية، نعم. يتميز الفولاذ St37-2 بحد أدنى للخضوع يبلغ 235 ميجا باسكال، وهو قريب جدًا من الفولاذ ASTM A36 (250 ميجا باسكال). التركيب الكيميائي متقارب بشكل عام، مع حدود مماثلة للكربون والمنغنيز والعناصر النزرة. يُعتبران متكافئين في معظم تطبيقات اللحام الإنشائي العامة. وللمقارنة بشكل أدق، يتميز الفولاذ A36 بحدود فسفور أكثر صرامة (0.030% كحد أقصى).
س3: هل يمكن لحام الفولاذ St60-2؟
مع مراعاة الاحتياطات اللازمة. يحتوي الفولاذ St60-2 على نسبة كربون أعلى من الفولاذين St37 وSt52، لذا يتطلب تسخينًا مسبقًا (150-250 درجة مئوية حسب السماكة)، وأقطابًا كهربائية منخفضة الهيدروجين (E7018 أو ما يعادلها)، ومعالجة لتخفيف الإجهاد بعد اللحام في التطبيقات الحساسة. أما بالنسبة للهياكل الملحومة السميكة، فمن الأفضل عادةً استبداله بالفولاذ S355J2.
س4: ماذا عن St33؟
كانت مادة St33 الأقل مقاومةً في معيار DIN 17100، حيث بلغ حدّها الأدنى للخضوع 185 ميجا باسكال فقط. وقد شاع استخدامها في الأقواس البسيطة والهياكل الخفيفة والأجزاء غير الإنشائية. لا يوجد مكافئ مباشر لها في معيار EN 10025؛ وللاستخدامات الحديثة، يُنصح باستخدام S235JR أو DC01 (للأجزاء المشكلة على البارد).
أخطاء شائعة عند تحديد سلسلة DIN 17100 St
الخطأ الأكثر شيوعًا هو طلب "St52" بدون حرف فئة الجودة. فـ "St52" بدون -3 قد تعني St52-3 أو St52-4 أو St52-4 (الأخيرتان غير شائعتين ولكنهما لا تزالان موجودتين في بعض المخططات القديمة). الخيار الافتراضي لمعظم المصانع الصينية المصدرة إلى أوروبا هو St52-3، وهو خيار ممتاز للاستخدامات الهيكلية العامة مع اختبار شاربي عند -20 درجة مئوية ≥ 27 جول. إذا كان الجزء سيتعرض لأحمال صدمية عند -40 درجة مئوية أو أعلى، فاطلب St52-4 أو St52-3N مع درفلة مُعَدَّلة واختبار شاربي عند -40 درجة مئوية ≥ 27 جول. احرص دائمًا على ذكر حرف فئة الجودة في أمر الشراء.
الخطأ الثاني هو إغفال عملية إزالة الأكسدة. يميز معيار DIN 17100 بين الأنواع U (مُحَدَّد الحواف، غير مُزال الأكسدة)، و R (مُعالَج، مُزال الأكسدة بالكامل)، و RR (مُعالَج خصيصًا، مُعالَج بدقة عالية). جميع الدرجات الحديثة التي خلفت معيار EN 10025 (S235 / S275 / S355) مُعالَجة بالكامل بدقة عالية، لذا لم يعد رمز U / R / RR مستخدمًا. إذا كان الرسم الهندسي الخاص بك لا يزال يحمل الرمز "St37-2 U"، فمن المحتمل أنك تنظر إلى رسم يعود لما قبل عام 1993؛ اطلب من المكتب الهندسي تحديثه إلى EN 10025-2 S235JR لتجنب تقديم المصنع عرض سعر بناءً على طريقة قديمة.
الخطأ الثالث هو الخلط بين معايير التفاوت الكيميائي DIN 17100 و EN 10025-2. يستخدم النظامان نطاقات مختلفة قليلاً للمنجنيز في سبائك S235 و S275 و S355. يسمح معيار EN 10025-2:2019 بنسبة منجنيز تصل إلى 1.40% في S275 و S355، بينما حدد معيار DIN 17100 القديم St44-3 / St52-3 نسبة المنجنيز بـ 1.20%. ستلتزم شهادة اختبار المصنع (EN 10204 3.1) دائمًا بالمعيار الذي تكتبه في طلب الشراء. إذا كتبت "S275JR وفقًا لمعيار EN 10025-2"، فستحصل على نطاق المنجنيز الحديث؛ أما إذا كتبت "St44-3 وفقًا لمعيار DIN 17100"، فسيلتزم المصنع بالنطاق الأضيق وقد يفرض رسومًا إضافية بسيطة.
ملاحظات حول المعالجة الحرارية والتشكيل واللحام لسلسلة St
تُجرى عملية التشكيل الساخن لسبائك الفولاذ St37 وSt44 وSt52 عند درجات حرارة تتراوح بين 880 و1050 درجة مئوية؛ وكلما انخفضت نسبة الكربون، اتسع نطاق التشكيل الساخن. يمكن ثني سبيكة St37 على الساخن عند 850 درجة مئوية دون حدوث تشققات؛ بينما تحتاج سبيكة St52-3 إلى البقاء فوق 900 درجة مئوية لتجنب العمل في منطقة الطورين الأوستنيتي والفريتي، والتي تُنتج حبيبات ثنائية خشنة بعد التبريد. يتطلب التشكيل البارد لألواح St44-3 وSt52-3 التي يزيد سمكها عن 16 مم نصف قطر انحناء أدنى يبلغ 3 أضعاف سمك St52-3 وضعفين لسمك St44-3؛ أما أنصاف الأقطار الأصغر فتتطلب تخفيف الإجهاد عند 600 درجة مئوية بعد التشكيل. يمكن تشكيل سبيكة St37 على البارد حتى نصف قطر 1.5 ضعف سمكها دون أي مشكلة لسمك يصل إلى 20 مم.
تُستخدم في لحام سلسلة الفولاذ St ممارسات اللحام القياسية للفولاذ الكربوني. يُلحم الفولاذان St37 وSt44-3 باستخدام أقطاب كهربائية سليلوزية (E6010 / E7010) أو أقطاب كهربائية منخفضة الهيدروجين (E7018) دون تسخين مسبق للسماكات التي تصل إلى 20 مم. أما الفولاذ St52-3 الذي يزيد سمكه عن 20 مم، فيتطلب تسخينًا مسبقًا إلى 100 درجة مئوية واستخدام أقطاب كهربائية منخفضة الهيدروجين. بينما يتطلب الفولاذان St60 وSt70 تسخينًا مسبقًا إلى 150 درجة مئوية ومعالجةً لاحقةً للحام لتخفيف الإجهاد عند 600 درجة مئوية. تبلغ نسبة التباين الكهروكيميائي (CEV) للفولاذ St52-3 حوالي 0.40 - 0.45%، وللفولاذ St60 حوالي 0.50 - 0.55%، وللفولاذ St70 أكثر من 0.60%. يتميز الفولاذ الحديث EN 10025-2 S355J2 مع التحكم في نسبة المنغنيز والسبائك الدقيقة بنسبة CEV تبلغ 0.38 - 0.42٪، وهو أفضل قليلاً من الفولاذ القديم St52-3، ولهذا السبب لم تعد المصانع توصي بتسمية DIN 17100 للتصاميم الجديدة.
تُجرى عملية التطبيع للفولاذ St52-3 وSt60 عند درجة حرارة 900-940 درجة مئوية لمدة 30 دقيقة لكل 25 مم من السماكة، ثم يُترك ليبرد في الهواء. أما عملية التلدين لتخفيف الإجهاد فتُجرى عند درجة حرارة 600-650 درجة مئوية لمدة ساعة واحدة لكل 25 مم. نادرًا ما يُجرى تطبيع الفولاذ St37 وSt44 لأن محتواهما من الكربون منخفض جدًا بحيث لا يُحقق فائدة تُذكر. إذا كانت المواصفات الهندسية تتطلب حالة التطبيع، فيُرجى ذكر ذلك دائمًا في أمر الشراء؛ حيث سيضيف المصنع حينها 4-7% إلى السعر و2-3 أسابيع إلى وقت التسليم.
كيفية تحويل مراجع DIN 17100 القديمة على الرسومات القديمة
إذا كنت تُحدّث رسمًا هندسيًا ألمانيًا من ثمانينيات القرن الماضي يُشير إلى St37 أو St44 أو St52 أو St60 أو St70، فإليك المكافئ الحديث وفقًا للمعيار EN 10025 لاستخدامه في المراجعة الجديدة: St37-2 → S235JR ، St44-2 → S275JR ، St44-3 → S275J2 ، St52-3 → S355J2، St60-2 → E295 ، St70-2 → E335 . تتطابق الخواص الميكانيكية ضمن نطاق 5-10 ميجا باسكال في مقاومة الخضوع ومقاومة الشد؛ ويُلبّي معيار شاربي أو يتجاوزه معيار EN 10025. حدّث المرجع القياسي وتعيين الدرجة في عنوان الرسم، وأضف ملاحظة مراجعة: "أُعيد تعيينه إلى EN 10025-2:2019؛ تم استبدال الدرجة الأصلية DIN 17100 StXX-X."
بالنسبة للألواح التي يزيد سمكها عن 16 مم، يتيح لك معيار EN 10025-2 الحديث خيار التسليم إما بالدرفلة المُعَدَّلة (+N) أو بالدرفلة المُعَدَّلة (+AR) . بينما كان معيار DIN 17100 يقتصر على التسليم بالدرفلة المُعَدَّلة، فإن خيار الدرفلة المُعَدَّلة يُعدّ ترقية مجانية وفقًا لمعيار EN، ويُنتج حبيبات أدق. سيصدر المصنع شهادة مطابقة المواد (MTC) وفقًا لمعيار EN 10204 3.1، مع الإشارة إلى معيار EN 10025-2:2019. في حال طلب العميل شهادة مطابقة لمعيار DIN 17100، يُمكن للمصنع إصدار شهادة مطابقة مواد (MTC) مزدوجة المرجع (EN 10025-2 / DIN 17100) عند الطلب دون أي تكلفة إضافية، مع العلم أن القيم الكيميائية والميكانيكية ستتوافق مع معيار EN.
لوح مكافئ للمعيار EN 10025 / DIN 17100 من شركة هواشيا ستيل
تُوفر شركة هواشيا ستيل منتجات حديثة تُعادل معايير EN 10025 لأنواع الصلب St37 وSt44 وSt52 وSt60، بما في ذلك ألواح وصفائح ومقاطع S235JR وS275JR وS355J2 وE295، مع شهادة EN 10204 3.1 / 3.2 وعلامة DIN/EN مزدوجة عند الطلب. أخبرنا بالنوع والسماكة والكمية المطلوبة، وسنرسل لك عرض سعر مباشر من المصنع خلال 24 ساعة.
درجات الفولاذ الكربوني DIN 17100 St37 / St44 / St52 / St60: مقارنة تاريخية
إذا سبق لك طلب فولاذ إنشائي ألماني الصنع، أو إصلاح معدات صناعية قديمة، أو الاطلاع على رسومات هندسية أوروبية قديمة، فلا بد أنك صادفت تصنيف سلسلة St : St37 و St44 و St52 و St60 . تم تحديد هذه الدرجات وفقًا للمعيار الألماني DIN 17100 بين عامي 1957 وأوائل الألفية الثانية، ولا تزال تظهر على آلاف اللوحات التعريفية والرسومات والمواصفات الفنية، وحتى في بعض كتالوجات مصانع الصلب الحالية. منذ عام 2004، حلت محلها سلسلة EN 10025 الأوروبية ، لكن درجات DIN 17100 لم تنقرض، إذ لا تزال تُنتج لقطع الغيار والتحديثات وأسواق الآلات التراثية، وخاصة في ألمانيا والنمسا وسويسرا وهولندا وإيطاليا. يُعد فهم العلاقة بين St37 وSt44 وSt52 وSt60 وخلفائها من المعايير الأوروبية أمرًا بالغ الأهمية لأي مستورد أو موزع أو مهندس صيانة يعمل مع المعدات الأوروبية القديمة.
1. ما هو معيار DIN 17100؟
كان معيار DIN 17100 المعيار الوطني الألماني لـ"الفولاذ المستخدم في الإنشاءات العامة" - وهو فولاذ عالي الجودة غير مخلوط، تتراوح مقاومته للشد من 185 ميجا باسكال (St33) إلى 360 ميجا باسكال (St70). صدر هذا المعيار لأول مرة عام 1957، وتم تنقيحه عدة مرات. صنف المعيار الفولاذ بناءً على "الحد الأدنى المضمون لمقاومة الشد" المُعبر عنه بوحدة كجم/مم²، ومن هنا جاءت أرقام St (St37 = الحد الأدنى لمقاومة الشد 37 كجم/مم² ≈ 363 ميجا باسكال وقت كتابة هذا النص). عندما انضمت ألمانيا إلى جهود التقييس الأوروبية، تم سحب معيار DIN 17100 في يوليو 2004، واستُبدل بالمعيار الموحد EN 10025-2 (الفولاذ الإنشائي غير المخلوط) . لا تزال بعض المصانع تضع علامات DIN وEN على الألواح والقضبان للعقود القديمة.
2. الخواص الميكانيكية لـ St37 و St44 و St52 و St60
يلخص الجدول أدناه الخصائص الميكانيكية النموذجية كما نُشرت في آخر مراجعة (1980) للمعيار DIN 17100. لاحظ أن الأرقام أكثر تحفظًا بقليل من درجات EN 10025-2 المكافئة - فقد شددت المعايير الأوروبية مراقبة الجودة وسمحت بممارسات مصانع أكثر صرامة.
| الدرجة (DIN 17100) | الخضوع (ميجا باسكال، t ≤ 16 مم) | الشد (ميغاباسكال) | استطالة (٪) | مكافئ للمعيار EN 10025-2 |
|---|---|---|---|---|
| St37-2 | ≥ 235 | ٢٠٢٤/٢٠٢٣ | ≥ 25 | S235JR |
| St44-2 | ≥ 275 | ٢٠٢٤/٢٠٢٣ | ≥ 22 | S275JR |
| St44-3 | ≥ 275 | ٢٠٢٤/٢٠٢٣ | ≥ 22 | S275JO |
| St52-3 | ≥ 345 | ٢٠٢٤/٢٠٢٣ | ≥ 22 | S355JO / S355J2 |
| St60-2 | ≥ 335 | ٢٠٢٤/٢٠٢٣ | ≥ 16 | (لا يوجد تصنيف EN مباشر - استخدم E295 أو S355JR +1) |
| St70-2 | ≥ 365 | ٢٠٢٤/٢٠٢٣ | ≥ 11 | E360 |
أهم المراجع المتقاطعة التي يحتاجها المستورد:
- St37-2 ↔ S235JR (إن 10025-2)
- ست44-2 / ست44-3 ↔ S275JR / S275JO
- St52-3 ↔ S355JO / S355J2
- St60-2 ↔ E295 (EN 10025-2، "الفولاذ الهندسي") أو S355JR بقوة زائدة
3. مقارنة التركيب الكيميائي
استخدم معيار DIN 17100 نظام "تحليل المغرفة"، مع حدود منفصلة لتحليل المنتج. يوضح الجدول أدناه حدود تحليل المغرفة النموذجية (النسبة المئوية للكتلة).
| العنصر (الحد الأقصى %) | St37-2 | St44-2 | St52-3 | St60-2 |
|---|---|---|---|---|
| C | 0.17 | 0.21 | 0.20 | 0.23 |
| Si | - | - | 0.55 | - |
| Mn | - | - | 1.60 | - |
| P | 0.050 | 0.050 | 0.045 | 0.050 |
| S | 0.050 | 0.050 | 0.045 | 0.050 |
| N | 0.009 | 0.009 | 0.009 | 0.009 |
يُعدّ الفولاذ St52-3 الأكثر دقةً في التحكم ضمن هذه المجموعة. تُضفي إضافة المنغنيز المتعمدة (حتى 1.60%) عليه قوةً أعلى من الفولاذ St37 دون التأثير على قابليته للحام. أما الفولاذ St60-2، فيحتوي على أعلى نسبة من الكربون في المجموعة، مما يحدّ من قابليته للحام ويجعله أكثر ملاءمةً للهندسة الميكانيكية من استخدامه في الهياكل الملحومة العامة.
4. تطبيق النقاط 37، 44، 52، و60 عمليًا
على الرغم من سحب معيار DIN 17100 رسميًا في عام 2004، إلا أن لكل درجة منه مكانتها في الصناعة:
- St37-2 استُخدمت في الهياكل الملحومة العامة، وإطارات المباني الخفيفة، ودعامات السيور الناقلة، والآلات الزراعية، والأقواس. ستجدها اليوم في أدوات الآلات القديمة، والرافعات الصناعية الألمانية الصنع، ورسومات أحواض بناء السفن القديمة. المكافئ الحديث: S235JR.
- ست44-2 / ست44-3 استُخدمت هذه المادة في الهياكل الملحومة ذات الأحمال العالية، وهياكل الشاحنات، وعربات السكك الحديدية. يضمن اللاحق -3 (St44-3) مقاومة الصدمات عند درجة حرارة 0 مئوية. المكافئ الحديث: S275JR / S275JO.
- St52-3 كان هذا النوع من الفولاذ هو المعيار القياسي للهياكل الملحومة عالية المقاومة: الجسور، والرافعات المتنقلة، ومعدات الحفر، وأجزاء أوعية الضغط. وقد جعلته مقاومته للشد البالغة 345 ميجا باسكال واستطالته البالغة 22% الخيار الأمثل في ألمانيا لعقود. المكافئ الحديث: S355J2 (أو S355JO للخدمة في درجة حرارة الغرفة).
- St60-2 استُخدمت هذه التقنية للمكونات عالية القوة حيث يكون اللحام محدودًا: مثل الأعمدة والمحاور والتروس وهياكل الآلات والأجزاء الهندسية. المكافئ الحديث لها: E295 للاستخدام الهندسي، أو S355J2 عند الحاجة إلى اللحام.
5. St52-3 — الدرجة الأكثر تحديدًا على نطاق واسع
من بين الأنواع الأربعة، يستحق الفولاذ St52-3 الاهتمام الأكبر لأنه لا يزال يُستخدم في آلاف طلبات عروض الأسعار الحالية من الأسواق الناطقة بالألمانية. يتميز هذا النوع بحد أدنى لقوة الخضوع يبلغ 345 ميجا باسكال، ونطاق قوة شد يتراوح بين 490 و630 ميجا باسكال، واستطالة دنيا تبلغ 22%، وضمان مقاومة للصدمات يصل إلى 27 جول عند درجة حرارة 0 مئوية. يشير الرقم "3" في نهاية المواصفات إلى ملاءمته للتشكيل على البارد واللحام.
البديل الحديث: EN 10025-2 S355J2 (27 جول عند -20 درجة مئوية) أو S355JO (27 جول عند 0 درجة مئوية، وهي مطابقة مباشرة لدرجة الحرارة). يمكن استخدام كلا النوعين بالتبادل في جميع حالات التحميل الساكنة والديناميكية تقريبًا. إذا كان الرسم الخاص بك يشير إلى "St52-3 وفقًا للمعيار DIN 17100"، فإن أبسط مواصفات حديثة هي S355J2 أو S355JO وفقًا للمعيار EN 10025-2.
6. ملاحظات اللحام لسلسلة St
يسهل لحام الفولاذين St37-2 وSt44-3 باستخدام الأقطاب الكهربائية التقليدية (E6013 / E7018). كما يسهل لحام الفولاذ St52-3 عندما يكون مكافئ الكربون أقل من 0.45%، مع تسخين مسبق يتراوح بين 50 و100 درجة مئوية للصفائح السميكة. أما الفولاذ St60-2 فيتطلب تسخينًا مسبقًا يتراوح بين 150 و200 درجة مئوية، بالإضافة إلى تخفيف الإجهاد بعد اللحام للمكونات الحساسة. في حالة اللحام المختلط بين درجات الفولاذ St (على سبيل المثال، لحام عمود St60-2 في إطار St52-3)، يُنصح باستخدام إجراءات اللحام الخاصة بالدرجة الأكثر تطلبًا.
7. مصادر درجات DIN 17100 اليوم
على الرغم من سحب المعيار، لا تزال المصانع الصينية والهندية والتركية تنتج درجات مماثلة للتصدير. إليك الطريقة الأكثر موثوقية عند الحاجة إلى استبدال قطعة غيار قديمة من سلسلة St:
- اطلب ما يعادلها في EN — St37-2 كـ S235JR، St44-3 كـ S275JO، St52-3 كـ S355J2، St60-2 كـ E295.
- طلب شهادة EN 10204 3.1 ميل يتضمن ذلك تحديد رمز EN، والتحليل الكيميائي، والخصائص الميكانيكية، ونتائج اختبار الصدمات، وعلامة CE.
- في حالة ذكر الرسم الأصلي "St52-3" بشكل صارم، أضف ملاحظة إلى الشهادة: "مكافئ لـ DIN 17100 St52-3 (معيار مسحوب)" حتى يتمكن المفتش المستلم من التحقق من المرجع القديم.
- بالنسبة للعملاء الناطقين باللغة الألمانية، ستقوم بعض المصانع بوضع علامة على الصفيحة أو القضيب تتضمن كلاً من درجة EN ودرجة DIN بين قوسين - اطلب هذا عند الطلب.
8. الأخطاء الشائعة عند تحديد سلسلة St
- طلب "St37" بدون اللاحقة "-2" أو "-3" - الدرجة الأساسية فضفاضة للغاية بحيث لا تتأهل للعديد من اللحامات الحديثة.
- لا يمكن مساواة St52-3 بـ ASTM A572 Gr.50 بالاسم فقط، فالتركيب الكيميائي وضمان مقاومة الصدمات مختلفان. لا يشترط معيار شاربي في A572 Gr.50 بشكل افتراضي.
- شراء St60-2 ولحامه بنفس إجراء St37 - يكاد يكون من المؤكد حدوث تشقق في منطقة التأثير الحراري.
- قبول عبارة "DIN 17100" في شهادة التسليم لعام 2020 وما بعده دون التحقق من أن التركيب الكيميائي الفعلي يفي بمعيار EN 10025-2 - لا تزال بعض المصانع تطبع المعيار القديم للعملاء القدامى دون إجراء الاختبارات المطلوبة وفقًا لمعيار EN.
- تخزين ألواح St37 / St44 / St52 في ظروف ساحلية بدون طبقة أساسية - طبقة المطحنة ليست حماية من التآكل.
الأسئلة الشائعة
س1: هل لا يزال معيار DIN 17100 ساري المفعول؟
لا، تم سحب معيار DIN 17100 في يوليو 2004. المعيار الحالي هو EN 10025-2 (للفولاذ الإنشائي غير المخلوط) بالإضافة إلى EN 10025-3 (للفولاذ ذي الحبيبات الدقيقة المعالج حرارياً) وEN 10025-4 (للفولاذ المدرفل حرارياً وميكانيكياً). يجوز للمصانع الاستمرار في وضع علامة DIN 17100 على المنتجات للعقود القديمة، ولكن يجب أن تُصدر الشهادة دائماً وفقاً لسلسلة EN 10025 الحالية.
س2: هل St37 هو نفسه A36؟
من الناحية العملية، نعم. يتميز الفولاذ St37-2 بحد أدنى للخضوع يبلغ 235 ميجا باسكال، وهو قريب جدًا من الفولاذ ASTM A36 (250 ميجا باسكال). التركيب الكيميائي متقارب بشكل عام، مع حدود مماثلة للكربون والمنغنيز والعناصر النزرة. يُعتبران متكافئين في معظم تطبيقات اللحام الإنشائي العامة. وللمقارنة بشكل أدق، يتميز الفولاذ A36 بحدود فسفور أكثر صرامة (0.030% كحد أقصى).
س3: هل يمكن لحام الفولاذ St60-2؟
مع مراعاة الاحتياطات اللازمة. يحتوي الفولاذ St60-2 على نسبة كربون أعلى من الفولاذين St37 وSt52، لذا يتطلب تسخينًا مسبقًا (150-250 درجة مئوية حسب السماكة)، وأقطابًا كهربائية منخفضة الهيدروجين (E7018 أو ما يعادلها)، ومعالجة لتخفيف الإجهاد بعد اللحام في التطبيقات الحساسة. أما بالنسبة للهياكل الملحومة السميكة، فمن الأفضل عادةً استبداله بالفولاذ S355J2.
س4: ماذا عن St33؟
كانت مادة St33 الأقل مقاومةً في معيار DIN 17100، حيث بلغ حدّها الأدنى للخضوع 185 ميجا باسكال فقط. وقد شاع استخدامها في الأقواس البسيطة والهياكل الخفيفة والأجزاء غير الإنشائية. لا يوجد مكافئ مباشر لها في معيار EN 10025؛ وللاستخدامات الحديثة، يُنصح باستخدام S235JR أو DC01 (للأجزاء المشكلة على البارد).
أخطاء شائعة عند تحديد سلسلة DIN 17100 St
الخطأ الأكثر شيوعًا هو طلب "St52" بدون حرف فئة الجودة. فـ "St52" بدون -3 قد تعني St52-3 أو St52-4 أو St52-4 (الأخيرتان غير شائعتين ولكنهما لا تزالان موجودتين في بعض المخططات القديمة). الخيار الافتراضي لمعظم المصانع الصينية المصدرة إلى أوروبا هو St52-3، وهو خيار ممتاز للاستخدامات الهيكلية العامة مع اختبار شاربي عند -20 درجة مئوية ≥ 27 جول. إذا كان الجزء سيتعرض لأحمال صدمية عند -40 درجة مئوية أو أعلى، فاطلب St52-4 أو St52-3N مع درفلة مُعَدَّلة واختبار شاربي عند -40 درجة مئوية ≥ 27 جول. احرص دائمًا على ذكر حرف فئة الجودة في أمر الشراء.
الخطأ الثاني هو إغفال عملية إزالة الأكسدة. يميز معيار DIN 17100 بين الأنواع U (مُحَدَّد الحواف، غير مُزال الأكسدة)، و R (مُعالَج، مُزال الأكسدة بالكامل)، و RR (مُعالَج خصيصًا، مُعالَج بدقة عالية). جميع الدرجات الحديثة التي خلفت معيار EN 10025 (S235 / S275 / S355) مُعالَجة بالكامل بدقة عالية، لذا لم يعد رمز U / R / RR مستخدمًا. إذا كان الرسم الهندسي الخاص بك لا يزال يحمل الرمز "St37-2 U"، فمن المحتمل أنك تنظر إلى رسم يعود لما قبل عام 1993؛ اطلب من المكتب الهندسي تحديثه إلى EN 10025-2 S235JR لتجنب تقديم المصنع عرض سعر بناءً على طريقة قديمة.
الخطأ الثالث هو الخلط بين معايير التفاوت الكيميائي DIN 17100 و EN 10025-2. يستخدم النظامان نطاقات مختلفة قليلاً للمنجنيز في سبائك S235 و S275 و S355. يسمح معيار EN 10025-2:2019 بنسبة منجنيز تصل إلى 1.40% في S275 و S355، بينما حدد معيار DIN 17100 القديم St44-3 / St52-3 نسبة المنجنيز بـ 1.20%. ستلتزم شهادة اختبار المصنع (EN 10204 3.1) دائمًا بالمعيار الذي تكتبه في طلب الشراء. إذا كتبت "S275JR وفقًا لمعيار EN 10025-2"، فستحصل على نطاق المنجنيز الحديث؛ أما إذا كتبت "St44-3 وفقًا لمعيار DIN 17100"، فسيلتزم المصنع بالنطاق الأضيق وقد يفرض رسومًا إضافية بسيطة.
ملاحظات حول المعالجة الحرارية والتشكيل واللحام لسلسلة St
تُجرى عملية التشكيل الساخن لسبائك الفولاذ St37 وSt44 وSt52 عند درجات حرارة تتراوح بين 880 و1050 درجة مئوية؛ وكلما انخفضت نسبة الكربون، اتسع نطاق التشكيل الساخن. يمكن ثني سبيكة St37 على الساخن عند 850 درجة مئوية دون حدوث تشققات؛ بينما تحتاج سبيكة St52-3 إلى البقاء فوق 900 درجة مئوية لتجنب العمل في منطقة الطورين الأوستنيتي والفريتي، والتي تُنتج حبيبات ثنائية خشنة بعد التبريد. يتطلب التشكيل البارد لألواح St44-3 وSt52-3 التي يزيد سمكها عن 16 مم نصف قطر انحناء أدنى يبلغ 3 أضعاف سمك St52-3 وضعفين لسمك St44-3؛ أما أنصاف الأقطار الأصغر فتتطلب تخفيف الإجهاد عند 600 درجة مئوية بعد التشكيل. يمكن تشكيل سبيكة St37 على البارد حتى نصف قطر 1.5 ضعف سمكها دون أي مشكلة لسمك يصل إلى 20 مم.
تُستخدم في لحام سلسلة الفولاذ St ممارسات اللحام القياسية للفولاذ الكربوني. يُلحم الفولاذان St37 وSt44-3 باستخدام أقطاب كهربائية سليلوزية (E6010 / E7010) أو أقطاب كهربائية منخفضة الهيدروجين (E7018) دون تسخين مسبق للسماكات التي تصل إلى 20 مم. أما الفولاذ St52-3 الذي يزيد سمكه عن 20 مم، فيتطلب تسخينًا مسبقًا إلى 100 درجة مئوية واستخدام أقطاب كهربائية منخفضة الهيدروجين. بينما يتطلب الفولاذان St60 وSt70 تسخينًا مسبقًا إلى 150 درجة مئوية ومعالجةً لاحقةً للحام لتخفيف الإجهاد عند 600 درجة مئوية. تبلغ نسبة التباين الكهروكيميائي (CEV) للفولاذ St52-3 حوالي 0.40 - 0.45%، وللفولاذ St60 حوالي 0.50 - 0.55%، وللفولاذ St70 أكثر من 0.60%. يتميز الفولاذ الحديث EN 10025-2 S355J2 مع التحكم في نسبة المنغنيز والسبائك الدقيقة بنسبة CEV تبلغ 0.38 - 0.42٪، وهو أفضل قليلاً من الفولاذ القديم St52-3، ولهذا السبب لم تعد المصانع توصي بتسمية DIN 17100 للتصاميم الجديدة.
تُجرى عملية التطبيع للفولاذ St52-3 وSt60 عند درجة حرارة 900-940 درجة مئوية لمدة 30 دقيقة لكل 25 مم من السماكة، ثم يُترك ليبرد في الهواء. أما عملية التلدين لتخفيف الإجهاد فتُجرى عند درجة حرارة 600-650 درجة مئوية لمدة ساعة واحدة لكل 25 مم. نادرًا ما يُجرى تطبيع الفولاذ St37 وSt44 لأن محتواهما من الكربون منخفض جدًا بحيث لا يُحقق فائدة تُذكر. إذا كانت المواصفات الهندسية تتطلب حالة التطبيع، فيُرجى ذكر ذلك دائمًا في أمر الشراء؛ حيث سيضيف المصنع حينها 4-7% إلى السعر و2-3 أسابيع إلى وقت التسليم.
كيفية تحويل مراجع DIN 17100 القديمة على الرسومات القديمة
إذا كنت تُحدّث رسمًا هندسيًا ألمانيًا من ثمانينيات القرن الماضي يُشير إلى St37 أو St44 أو St52 أو St60 أو St70، فإليك المكافئ الحديث وفقًا للمعيار EN 10025 لاستخدامه في المراجعة الجديدة: St37-2 → S235JR ، St44-2 → S275JR ، St44-3 → S275J2 ، St52-3 → S355J2، St60-2 → E295 ، St70-2 → E335 . تتطابق الخواص الميكانيكية ضمن نطاق 5-10 ميجا باسكال في مقاومة الخضوع ومقاومة الشد؛ ويُلبّي معيار شاربي أو يتجاوزه معيار EN 10025. حدّث المرجع القياسي وتعيين الدرجة في عنوان الرسم، وأضف ملاحظة مراجعة: "أُعيد تعيينه إلى EN 10025-2:2019؛ تم استبدال الدرجة الأصلية DIN 17100 StXX-X."
بالنسبة للألواح التي يزيد سمكها عن 16 مم، يتيح لك معيار EN 10025-2 الحديث خيار التسليم إما بالدرفلة المُعَدَّلة (+N) أو بالدرفلة المُعَدَّلة (+AR) . بينما كان معيار DIN 17100 يقتصر على التسليم بالدرفلة المُعَدَّلة، فإن خيار الدرفلة المُعَدَّلة يُعدّ ترقية مجانية وفقًا لمعيار EN، ويُنتج حبيبات أدق. سيصدر المصنع شهادة مطابقة المواد (MTC) وفقًا لمعيار EN 10204 3.1، مع الإشارة إلى معيار EN 10025-2:2019. في حال طلب العميل شهادة مطابقة لمعيار DIN 17100، يُمكن للمصنع إصدار شهادة مطابقة مواد (MTC) مزدوجة المرجع (EN 10025-2 / DIN 17100) عند الطلب دون أي تكلفة إضافية، مع العلم أن القيم الكيميائية والميكانيكية ستتوافق مع معيار EN.
لوح مكافئ للمعيار EN 10025 / DIN 17100 من شركة هواشيا ستيل
تُوفر شركة هواشيا ستيل منتجات حديثة تُعادل معايير EN 10025 لأنواع الصلب St37 وSt44 وSt52 وSt60، بما في ذلك ألواح وصفائح ومقاطع S235JR وS275JR وS355J2 وE295، مع شهادة EN 10204 3.1 / 3.2 وعلامة DIN/EN مزدوجة عند الطلب. أخبرنا بالنوع والسماكة والكمية المطلوبة، وسنرسل لك عرض سعر مباشر من المصنع خلال 24 ساعة.
1. ما هو معيار DIN 17100؟
كان معيار DIN 17100 المعيار الوطني الألماني لـ"الفولاذ المستخدم في الإنشاءات العامة" - وهو فولاذ عالي الجودة غير مخلوط، تتراوح مقاومته للشد من 185 ميجا باسكال (St33) إلى 360 ميجا باسكال (St70). صدر هذا المعيار لأول مرة عام 1957، وتم تنقيحه عدة مرات. صنف المعيار الفولاذ بناءً على "الحد الأدنى المضمون لمقاومة الشد" المُعبر عنه بوحدة كجم/مم²، ومن هنا جاءت أرقام St (St37 = الحد الأدنى لمقاومة الشد 37 كجم/مم² ≈ 363 ميجا باسكال وقت كتابة هذا النص). عندما انضمت ألمانيا إلى جهود التقييس الأوروبية، تم سحب معيار DIN 17100 في يوليو 2004، واستُبدل بالمعيار الموحد EN 10025-2 (الفولاذ الإنشائي غير المخلوط) . لا تزال بعض المصانع تضع علامات DIN وEN على الألواح والقضبان للعقود القديمة.
2. الخواص الميكانيكية لـ St37 و St44 و St52 و St60
يلخص الجدول أدناه الخصائص الميكانيكية النموذجية كما نُشرت في آخر مراجعة (1980) للمعيار DIN 17100. لاحظ أن الأرقام أكثر تحفظًا بقليل من درجات EN 10025-2 المكافئة - فقد شددت المعايير الأوروبية مراقبة الجودة وسمحت بممارسات مصانع أكثر صرامة.
| الدرجة (DIN 17100) | الخضوع (ميجا باسكال، t ≤ 16 مم) | الشد (ميغاباسكال) | استطالة (٪) | مكافئ للمعيار EN 10025-2 |
|---|---|---|---|---|
| St37-2 | ≥ 235 | ٢٠٢٤/٢٠٢٣ | ≥ 25 | S235JR |
| St44-2 | ≥ 275 | ٢٠٢٤/٢٠٢٣ | ≥ 22 | S275JR |
| St44-3 | ≥ 275 | ٢٠٢٤/٢٠٢٣ | ≥ 22 | S275JO |
| St52-3 | ≥ 345 | ٢٠٢٤/٢٠٢٣ | ≥ 22 | S355JO / S355J2 |
| St60-2 | ≥ 335 | ٢٠٢٤/٢٠٢٣ | ≥ 16 | (لا يوجد تصنيف EN مباشر - استخدم E295 أو S355JR +1) |
| St70-2 | ≥ 365 | ٢٠٢٤/٢٠٢٣ | ≥ 11 | E360 |
أهم المراجع المتقاطعة التي يحتاجها المستورد:
- St37-2 ↔ S235JR (إن 10025-2)
- ست44-2 / ست44-3 ↔ S275JR / S275JO
- St52-3 ↔ S355JO / S355J2
- St60-2 ↔ E295 (EN 10025-2، "الفولاذ الهندسي") أو S355JR بقوة زائدة
3. مقارنة التركيب الكيميائي
استخدم معيار DIN 17100 نظام "تحليل المغرفة"، مع حدود منفصلة لتحليل المنتج. يوضح الجدول أدناه حدود تحليل المغرفة النموذجية (النسبة المئوية للكتلة).
| العنصر (الحد الأقصى %) | St37-2 | St44-2 | St52-3 | St60-2 |
|---|---|---|---|---|
| C | 0.17 | 0.21 | 0.20 | 0.23 |
| Si | - | - | 0.55 | - |
| Mn | - | - | 1.60 | - |
| P | 0.050 | 0.050 | 0.045 | 0.050 |
| S | 0.050 | 0.050 | 0.045 | 0.050 |
| N | 0.009 | 0.009 | 0.009 | 0.009 |
يُعدّ الفولاذ St52-3 الأكثر دقةً في التحكم ضمن هذه المجموعة. تُضفي إضافة المنغنيز المتعمدة (حتى 1.60%) عليه قوةً أعلى من الفولاذ St37 دون التأثير على قابليته للحام. أما الفولاذ St60-2، فيحتوي على أعلى نسبة من الكربون في المجموعة، مما يحدّ من قابليته للحام ويجعله أكثر ملاءمةً للهندسة الميكانيكية من استخدامه في الهياكل الملحومة العامة.
5. St52-3 — الدرجة الأكثر تحديدًا على نطاق واسع
من بين الأنواع الأربعة، يستحق الفولاذ St52-3 الاهتمام الأكبر لأنه لا يزال يُستخدم في آلاف طلبات عروض الأسعار الحالية من الأسواق الناطقة بالألمانية. يتميز هذا النوع بحد أدنى لقوة الخضوع يبلغ 345 ميجا باسكال، ونطاق قوة شد يتراوح بين 490 و630 ميجا باسكال، واستطالة دنيا تبلغ 22%، وضمان مقاومة للصدمات يصل إلى 27 جول عند درجة حرارة 0 مئوية. يشير الرقم "3" في نهاية المواصفات إلى ملاءمته للتشكيل على البارد واللحام.
البديل الحديث: EN 10025-2 S355J2 (27 جول عند -20 درجة مئوية) أو S355JO (27 جول عند 0 درجة مئوية، وهي مطابقة مباشرة لدرجة الحرارة). يمكن استخدام كلا النوعين بالتبادل في جميع حالات التحميل الساكنة والديناميكية تقريبًا. إذا كان الرسم الخاص بك يشير إلى "St52-3 وفقًا للمعيار DIN 17100"، فإن أبسط مواصفات حديثة هي S355J2 أو S355JO وفقًا للمعيار EN 10025-2.
6. ملاحظات اللحام لسلسلة St
يسهل لحام الفولاذين St37-2 وSt44-3 باستخدام الأقطاب الكهربائية التقليدية (E6013 / E7018). كما يسهل لحام الفولاذ St52-3 عندما يكون مكافئ الكربون أقل من 0.45%، مع تسخين مسبق يتراوح بين 50 و100 درجة مئوية للصفائح السميكة. أما الفولاذ St60-2 فيتطلب تسخينًا مسبقًا يتراوح بين 150 و200 درجة مئوية، بالإضافة إلى تخفيف الإجهاد بعد اللحام للمكونات الحساسة. في حالة اللحام المختلط بين درجات الفولاذ St (على سبيل المثال، لحام عمود St60-2 في إطار St52-3)، يُنصح باستخدام إجراءات اللحام الخاصة بالدرجة الأكثر تطلبًا.
7. مصادر درجات DIN 17100 اليوم
على الرغم من سحب المعيار، لا تزال المصانع الصينية والهندية والتركية تنتج درجات مماثلة للتصدير. إليك الطريقة الأكثر موثوقية عند الحاجة إلى استبدال قطعة غيار قديمة من سلسلة St:
- اطلب ما يعادلها في EN — St37-2 كـ S235JR، St44-3 كـ S275JO، St52-3 كـ S355J2، St60-2 كـ E295.
- طلب شهادة EN 10204 3.1 ميل يتضمن ذلك تحديد رمز EN، والتحليل الكيميائي، والخصائص الميكانيكية، ونتائج اختبار الصدمات، وعلامة CE.
- في حالة ذكر الرسم الأصلي "St52-3" بشكل صارم، أضف ملاحظة إلى الشهادة: "مكافئ لـ DIN 17100 St52-3 (معيار مسحوب)" حتى يتمكن المفتش المستلم من التحقق من المرجع القديم.
- بالنسبة للعملاء الناطقين باللغة الألمانية، ستقوم بعض المصانع بوضع علامة على الصفيحة أو القضيب تتضمن كلاً من درجة EN ودرجة DIN بين قوسين - اطلب هذا عند الطلب.
8. الأخطاء الشائعة عند تحديد سلسلة St
- طلب "St37" بدون اللاحقة "-2" أو "-3" - الدرجة الأساسية فضفاضة للغاية بحيث لا تتأهل للعديد من اللحامات الحديثة.
- لا يمكن مساواة St52-3 بـ ASTM A572 Gr.50 بالاسم فقط، فالتركيب الكيميائي وضمان مقاومة الصدمات مختلفان. لا يشترط معيار شاربي في A572 Gr.50 بشكل افتراضي.
- شراء St60-2 ولحامه بنفس إجراء St37 - يكاد يكون من المؤكد حدوث تشقق في منطقة التأثير الحراري.
- قبول عبارة "DIN 17100" في شهادة التسليم لعام 2020 وما بعده دون التحقق من أن التركيب الكيميائي الفعلي يفي بمعيار EN 10025-2 - لا تزال بعض المصانع تطبع المعيار القديم للعملاء القدامى دون إجراء الاختبارات المطلوبة وفقًا لمعيار EN.
- تخزين ألواح St37 / St44 / St52 في ظروف ساحلية بدون طبقة أساسية - طبقة المطحنة ليست حماية من التآكل.
أخطاء شائعة عند تحديد سلسلة DIN 17100 St
الخطأ الأكثر شيوعًا هو طلب "St52" بدون حرف فئة الجودة. فـ "St52" بدون -3 قد تعني St52-3 أو St52-4 أو St52-4 (الأخيرتان غير شائعتين ولكنهما لا تزالان موجودتين في بعض المخططات القديمة). الخيار الافتراضي لمعظم المصانع الصينية المصدرة إلى أوروبا هو St52-3، وهو خيار ممتاز للاستخدامات الهيكلية العامة مع اختبار شاربي عند -20 درجة مئوية ≥ 27 جول. إذا كان الجزء سيتعرض لأحمال صدمية عند -40 درجة مئوية أو أعلى، فاطلب St52-4 أو St52-3N مع درفلة مُعَدَّلة واختبار شاربي عند -40 درجة مئوية ≥ 27 جول. احرص دائمًا على ذكر حرف فئة الجودة في أمر الشراء.
الخطأ الثاني هو إغفال عملية إزالة الأكسدة. يميز معيار DIN 17100 بين الأنواع U (مُحَدَّد الحواف، غير مُزال الأكسدة)، و R (مُعالَج، مُزال الأكسدة بالكامل)، و RR (مُعالَج خصيصًا، مُعالَج بدقة عالية). جميع الدرجات الحديثة التي خلفت معيار EN 10025 (S235 / S275 / S355) مُعالَجة بالكامل بدقة عالية، لذا لم يعد رمز U / R / RR مستخدمًا. إذا كان الرسم الهندسي الخاص بك لا يزال يحمل الرمز "St37-2 U"، فمن المحتمل أنك تنظر إلى رسم يعود لما قبل عام 1993؛ اطلب من المكتب الهندسي تحديثه إلى EN 10025-2 S235JR لتجنب تقديم المصنع عرض سعر بناءً على طريقة قديمة.
الخطأ الثالث هو الخلط بين معايير التفاوت الكيميائي DIN 17100 و EN 10025-2. يستخدم النظامان نطاقات مختلفة قليلاً للمنجنيز في سبائك S235 و S275 و S355. يسمح معيار EN 10025-2:2019 بنسبة منجنيز تصل إلى 1.40% في S275 و S355، بينما حدد معيار DIN 17100 القديم St44-3 / St52-3 نسبة المنجنيز بـ 1.20%. ستلتزم شهادة اختبار المصنع (EN 10204 3.1) دائمًا بالمعيار الذي تكتبه في طلب الشراء. إذا كتبت "S275JR وفقًا لمعيار EN 10025-2"، فستحصل على نطاق المنجنيز الحديث؛ أما إذا كتبت "St44-3 وفقًا لمعيار DIN 17100"، فسيلتزم المصنع بالنطاق الأضيق وقد يفرض رسومًا إضافية بسيطة.
ملاحظات حول المعالجة الحرارية والتشكيل واللحام لسلسلة St
تُجرى عملية التشكيل الساخن لسبائك الفولاذ St37 وSt44 وSt52 عند درجات حرارة تتراوح بين 880 و1050 درجة مئوية؛ وكلما انخفضت نسبة الكربون، اتسع نطاق التشكيل الساخن. يمكن ثني سبيكة St37 على الساخن عند 850 درجة مئوية دون حدوث تشققات؛ بينما تحتاج سبيكة St52-3 إلى البقاء فوق 900 درجة مئوية لتجنب العمل في منطقة الطورين الأوستنيتي والفريتي، والتي تُنتج حبيبات ثنائية خشنة بعد التبريد. يتطلب التشكيل البارد لألواح St44-3 وSt52-3 التي يزيد سمكها عن 16 مم نصف قطر انحناء أدنى يبلغ 3 أضعاف سمك St52-3 وضعفين لسمك St44-3؛ أما أنصاف الأقطار الأصغر فتتطلب تخفيف الإجهاد عند 600 درجة مئوية بعد التشكيل. يمكن تشكيل سبيكة St37 على البارد حتى نصف قطر 1.5 ضعف سمكها دون أي مشكلة لسمك يصل إلى 20 مم.
تُستخدم في لحام سلسلة الفولاذ St ممارسات اللحام القياسية للفولاذ الكربوني. يُلحم الفولاذان St37 وSt44-3 باستخدام أقطاب كهربائية سليلوزية (E6010 / E7010) أو أقطاب كهربائية منخفضة الهيدروجين (E7018) دون تسخين مسبق للسماكات التي تصل إلى 20 مم. أما الفولاذ St52-3 الذي يزيد سمكه عن 20 مم، فيتطلب تسخينًا مسبقًا إلى 100 درجة مئوية واستخدام أقطاب كهربائية منخفضة الهيدروجين. بينما يتطلب الفولاذان St60 وSt70 تسخينًا مسبقًا إلى 150 درجة مئوية ومعالجةً لاحقةً للحام لتخفيف الإجهاد عند 600 درجة مئوية. تبلغ نسبة التباين الكهروكيميائي (CEV) للفولاذ St52-3 حوالي 0.40 - 0.45%، وللفولاذ St60 حوالي 0.50 - 0.55%، وللفولاذ St70 أكثر من 0.60%. يتميز الفولاذ الحديث EN 10025-2 S355J2 مع التحكم في نسبة المنغنيز والسبائك الدقيقة بنسبة CEV تبلغ 0.38 - 0.42٪، وهو أفضل قليلاً من الفولاذ القديم St52-3، ولهذا السبب لم تعد المصانع توصي بتسمية DIN 17100 للتصاميم الجديدة.
تُجرى عملية التطبيع للفولاذ St52-3 وSt60 عند درجة حرارة 900-940 درجة مئوية لمدة 30 دقيقة لكل 25 مم من السماكة، ثم يُترك ليبرد في الهواء. أما عملية التلدين لتخفيف الإجهاد فتُجرى عند درجة حرارة 600-650 درجة مئوية لمدة ساعة واحدة لكل 25 مم. نادرًا ما يُجرى تطبيع الفولاذ St37 وSt44 لأن محتواهما من الكربون منخفض جدًا بحيث لا يُحقق فائدة تُذكر. إذا كانت المواصفات الهندسية تتطلب حالة التطبيع، فيُرجى ذكر ذلك دائمًا في أمر الشراء؛ حيث سيضيف المصنع حينها 4-7% إلى السعر و2-3 أسابيع إلى وقت التسليم.
كيفية تحويل مراجع DIN 17100 القديمة على الرسومات القديمة
إذا كنت تُحدّث رسمًا هندسيًا ألمانيًا من ثمانينيات القرن الماضي يُشير إلى St37 أو St44 أو St52 أو St60 أو St70، فإليك المكافئ الحديث وفقًا للمعيار EN 10025 لاستخدامه في المراجعة الجديدة: St37-2 → S235JR ، St44-2 → S275JR ، St44-3 → S275J2 ، St52-3 → S355J2، St60-2 → E295 ، St70-2 → E335 . تتطابق الخواص الميكانيكية ضمن نطاق 5-10 ميجا باسكال في مقاومة الخضوع ومقاومة الشد؛ ويُلبّي معيار شاربي أو يتجاوزه معيار EN 10025. حدّث المرجع القياسي وتعيين الدرجة في عنوان الرسم، وأضف ملاحظة مراجعة: "أُعيد تعيينه إلى EN 10025-2:2019؛ تم استبدال الدرجة الأصلية DIN 17100 StXX-X."
بالنسبة للألواح التي يزيد سمكها عن 16 مم، يتيح لك معيار EN 10025-2 الحديث خيار التسليم إما بالدرفلة المُعَدَّلة (+N) أو بالدرفلة المُعَدَّلة (+AR) . بينما كان معيار DIN 17100 يقتصر على التسليم بالدرفلة المُعَدَّلة، فإن خيار الدرفلة المُعَدَّلة يُعدّ ترقية مجانية وفقًا لمعيار EN، ويُنتج حبيبات أدق. سيصدر المصنع شهادة مطابقة المواد (MTC) وفقًا لمعيار EN 10204 3.1، مع الإشارة إلى معيار EN 10025-2:2019. في حال طلب العميل شهادة مطابقة لمعيار DIN 17100، يُمكن للمصنع إصدار شهادة مطابقة مواد (MTC) مزدوجة المرجع (EN 10025-2 / DIN 17100) عند الطلب دون أي تكلفة إضافية، مع العلم أن القيم الكيميائية والميكانيكية ستتوافق مع معيار EN.
لوح مكافئ للمعيار EN 10025 / DIN 17100 من شركة هواشيا ستيل
تُوفر شركة هواشيا ستيل منتجات حديثة تُعادل معايير EN 10025 لأنواع الصلب St37 وSt44 وSt52 وSt60، بما في ذلك ألواح وصفائح ومقاطع S235JR وS275JR وS355J2 وE295، مع شهادة EN 10204 3.1 / 3.2 وعلامة DIN/EN مزدوجة عند الطلب. أخبرنا بالنوع والسماكة والكمية المطلوبة، وسنرسل لك عرض سعر مباشر من المصنع خلال 24 ساعة.
إذا سبق لك طلب فولاذ إنشائي ألماني الصنع، أو إصلاح معدات صناعية قديمة، أو الاطلاع على رسومات هندسية أوروبية قديمة، فلا بد أنك صادفت تصنيف سلسلة St : St37 و St44 و St52 و St60 . تم تحديد هذه الدرجات وفقًا للمعيار الألماني DIN 17100 بين عامي 1957 وأوائل الألفية الثانية، ولا تزال تظهر على آلاف اللوحات التعريفية والرسومات والمواصفات الفنية، وحتى في بعض كتالوجات مصانع الصلب الحالية. منذ عام 2004، حلت محلها سلسلة EN 10025 الأوروبية ، لكن درجات DIN 17100 لم تنقرض، إذ لا تزال تُنتج لقطع الغيار والتحديثات وأسواق الآلات التراثية، وخاصة في ألمانيا والنمسا وسويسرا وهولندا وإيطاليا. يُعد فهم العلاقة بين St37 وSt44 وSt52 وSt60 وخلفائها من المعايير الأوروبية أمرًا بالغ الأهمية لأي مستورد أو موزع أو مهندس صيانة يعمل مع المعدات الأوروبية القديمة.
1. ما هو معيار DIN 17100؟
كان معيار DIN 17100 المعيار الوطني الألماني لـ"الفولاذ المستخدم في الإنشاءات العامة" - وهو فولاذ عالي الجودة غير مخلوط، تتراوح مقاومته للشد من 185 ميجا باسكال (St33) إلى 360 ميجا باسكال (St70). صدر هذا المعيار لأول مرة عام 1957، وتم تنقيحه عدة مرات. صنف المعيار الفولاذ بناءً على "الحد الأدنى المضمون لمقاومة الشد" المُعبر عنه بوحدة كجم/مم²، ومن هنا جاءت أرقام St (St37 = الحد الأدنى لمقاومة الشد 37 كجم/مم² ≈ 363 ميجا باسكال وقت كتابة هذا النص). عندما انضمت ألمانيا إلى جهود التقييس الأوروبية، تم سحب معيار DIN 17100 في يوليو 2004، واستُبدل بالمعيار الموحد EN 10025-2 (الفولاذ الإنشائي غير المخلوط) . لا تزال بعض المصانع تضع علامات DIN وEN على الألواح والقضبان للعقود القديمة.
2. الخواص الميكانيكية لـ St37 و St44 و St52 و St60
يلخص الجدول أدناه الخصائص الميكانيكية النموذجية كما نُشرت في آخر مراجعة (1980) للمعيار DIN 17100. لاحظ أن الأرقام أكثر تحفظًا بقليل من درجات EN 10025-2 المكافئة - فقد شددت المعايير الأوروبية مراقبة الجودة وسمحت بممارسات مصانع أكثر صرامة.
| الدرجة (DIN 17100) | الخضوع (ميجا باسكال، t ≤ 16 مم) | الشد (ميغاباسكال) | استطالة (٪) | مكافئ للمعيار EN 10025-2 |
|---|---|---|---|---|
| St37-2 | ≥ 235 | ٢٠٢٤/٢٠٢٣ | ≥ 25 | S235JR |
| St44-2 | ≥ 275 | ٢٠٢٤/٢٠٢٣ | ≥ 22 | S275JR |
| St44-3 | ≥ 275 | ٢٠٢٤/٢٠٢٣ | ≥ 22 | S275JO |
| St52-3 | ≥ 345 | ٢٠٢٤/٢٠٢٣ | ≥ 22 | S355JO / S355J2 |
| St60-2 | ≥ 335 | ٢٠٢٤/٢٠٢٣ | ≥ 16 | (لا يوجد تصنيف EN مباشر - استخدم E295 أو S355JR +1) |
| St70-2 | ≥ 365 | ٢٠٢٤/٢٠٢٣ | ≥ 11 | E360 |
أهم المراجع المتقاطعة التي يحتاجها المستورد:
- St37-2 ↔ S235JR (إن 10025-2)
- ست44-2 / ست44-3 ↔ S275JR / S275JO
- St52-3 ↔ S355JO / S355J2
- St60-2 ↔ E295 (EN 10025-2، "الفولاذ الهندسي") أو S355JR بقوة زائدة
3. مقارنة التركيب الكيميائي
استخدم معيار DIN 17100 نظام "تحليل المغرفة"، مع حدود منفصلة لتحليل المنتج. يوضح الجدول أدناه حدود تحليل المغرفة النموذجية (النسبة المئوية للكتلة).
| العنصر (الحد الأقصى %) | St37-2 | St44-2 | St52-3 | St60-2 |
|---|---|---|---|---|
| C | 0.17 | 0.21 | 0.20 | 0.23 |
| Si | - | - | 0.55 | - |
| Mn | - | - | 1.60 | - |
| P | 0.050 | 0.050 | 0.045 | 0.050 |
| S | 0.050 | 0.050 | 0.045 | 0.050 |
| N | 0.009 | 0.009 | 0.009 | 0.009 |
يُعدّ الفولاذ St52-3 الأكثر دقةً في التحكم ضمن هذه المجموعة. تُضفي إضافة المنغنيز المتعمدة (حتى 1.60%) عليه قوةً أعلى من الفولاذ St37 دون التأثير على قابليته للحام. أما الفولاذ St60-2، فيحتوي على أعلى نسبة من الكربون في المجموعة، مما يحدّ من قابليته للحام ويجعله أكثر ملاءمةً للهندسة الميكانيكية من استخدامه في الهياكل الملحومة العامة.
4. تطبيق النقاط 37، 44، 52، و60 عمليًا
على الرغم من سحب معيار DIN 17100 رسميًا في عام 2004، إلا أن لكل درجة منه مكانتها في الصناعة:
- St37-2 استُخدمت في الهياكل الملحومة العامة، وإطارات المباني الخفيفة، ودعامات السيور الناقلة، والآلات الزراعية، والأقواس. ستجدها اليوم في أدوات الآلات القديمة، والرافعات الصناعية الألمانية الصنع، ورسومات أحواض بناء السفن القديمة. المكافئ الحديث: S235JR.
- ست44-2 / ست44-3 استُخدمت هذه المادة في الهياكل الملحومة ذات الأحمال العالية، وهياكل الشاحنات، وعربات السكك الحديدية. يضمن اللاحق -3 (St44-3) مقاومة الصدمات عند درجة حرارة 0 مئوية. المكافئ الحديث: S275JR / S275JO.
- St52-3 كان هذا النوع من الفولاذ هو المعيار القياسي للهياكل الملحومة عالية المقاومة: الجسور، والرافعات المتنقلة، ومعدات الحفر، وأجزاء أوعية الضغط. وقد جعلته مقاومته للشد البالغة 345 ميجا باسكال واستطالته البالغة 22% الخيار الأمثل في ألمانيا لعقود. المكافئ الحديث: S355J2 (أو S355JO للخدمة في درجة حرارة الغرفة).
- St60-2 استُخدمت هذه التقنية للمكونات عالية القوة حيث يكون اللحام محدودًا: مثل الأعمدة والمحاور والتروس وهياكل الآلات والأجزاء الهندسية. المكافئ الحديث لها: E295 للاستخدام الهندسي، أو S355J2 عند الحاجة إلى اللحام.
5. St52-3 — الدرجة الأكثر تحديدًا على نطاق واسع
من بين الأنواع الأربعة، يستحق الفولاذ St52-3 الاهتمام الأكبر لأنه لا يزال يُستخدم في آلاف طلبات عروض الأسعار الحالية من الأسواق الناطقة بالألمانية. يتميز هذا النوع بحد أدنى لقوة الخضوع يبلغ 345 ميجا باسكال، ونطاق قوة شد يتراوح بين 490 و630 ميجا باسكال، واستطالة دنيا تبلغ 22%، وضمان مقاومة للصدمات يصل إلى 27 جول عند درجة حرارة 0 مئوية. يشير الرقم "3" في نهاية المواصفات إلى ملاءمته للتشكيل على البارد واللحام.
البديل الحديث: EN 10025-2 S355J2 (27 جول عند -20 درجة مئوية) أو S355JO (27 جول عند 0 درجة مئوية، وهي مطابقة مباشرة لدرجة الحرارة). يمكن استخدام كلا النوعين بالتبادل في جميع حالات التحميل الساكنة والديناميكية تقريبًا. إذا كان الرسم الخاص بك يشير إلى "St52-3 وفقًا للمعيار DIN 17100"، فإن أبسط مواصفات حديثة هي S355J2 أو S355JO وفقًا للمعيار EN 10025-2.
6. ملاحظات اللحام لسلسلة St
يسهل لحام الفولاذين St37-2 وSt44-3 باستخدام الأقطاب الكهربائية التقليدية (E6013 / E7018). كما يسهل لحام الفولاذ St52-3 عندما يكون مكافئ الكربون أقل من 0.45%، مع تسخين مسبق يتراوح بين 50 و100 درجة مئوية للصفائح السميكة. أما الفولاذ St60-2 فيتطلب تسخينًا مسبقًا يتراوح بين 150 و200 درجة مئوية، بالإضافة إلى تخفيف الإجهاد بعد اللحام للمكونات الحساسة. في حالة اللحام المختلط بين درجات الفولاذ St (على سبيل المثال، لحام عمود St60-2 في إطار St52-3)، يُنصح باستخدام إجراءات اللحام الخاصة بالدرجة الأكثر تطلبًا.
7. مصادر درجات DIN 17100 اليوم
على الرغم من سحب المعيار، لا تزال المصانع الصينية والهندية والتركية تنتج درجات مماثلة للتصدير. إليك الطريقة الأكثر موثوقية عند الحاجة إلى استبدال قطعة غيار قديمة من سلسلة St:
- اطلب ما يعادلها في EN — St37-2 كـ S235JR، St44-3 كـ S275JO، St52-3 كـ S355J2، St60-2 كـ E295.
- طلب شهادة EN 10204 3.1 ميل يتضمن ذلك تحديد رمز EN، والتحليل الكيميائي، والخصائص الميكانيكية، ونتائج اختبار الصدمات، وعلامة CE.
- في حالة ذكر الرسم الأصلي "St52-3" بشكل صارم، أضف ملاحظة إلى الشهادة: "مكافئ لـ DIN 17100 St52-3 (معيار مسحوب)" حتى يتمكن المفتش المستلم من التحقق من المرجع القديم.
- بالنسبة للعملاء الناطقين باللغة الألمانية، ستقوم بعض المصانع بوضع علامة على الصفيحة أو القضيب تتضمن كلاً من درجة EN ودرجة DIN بين قوسين - اطلب هذا عند الطلب.
8. الأخطاء الشائعة عند تحديد سلسلة St
- طلب "St37" بدون اللاحقة "-2" أو "-3" - الدرجة الأساسية فضفاضة للغاية بحيث لا تتأهل للعديد من اللحامات الحديثة.
- لا يمكن مساواة St52-3 بـ ASTM A572 Gr.50 بالاسم فقط، فالتركيب الكيميائي وضمان مقاومة الصدمات مختلفان. لا يشترط معيار شاربي في A572 Gr.50 بشكل افتراضي.
- شراء St60-2 ولحامه بنفس إجراء St37 - يكاد يكون من المؤكد حدوث تشقق في منطقة التأثير الحراري.
- قبول عبارة "DIN 17100" في شهادة التسليم لعام 2020 وما بعده دون التحقق من أن التركيب الكيميائي الفعلي يفي بمعيار EN 10025-2 - لا تزال بعض المصانع تطبع المعيار القديم للعملاء القدامى دون إجراء الاختبارات المطلوبة وفقًا لمعيار EN.
- تخزين ألواح St37 / St44 / St52 في ظروف ساحلية بدون طبقة أساسية - طبقة المطحنة ليست حماية من التآكل.
الأسئلة الشائعة
س1: هل لا يزال معيار DIN 17100 ساري المفعول؟
لا، تم سحب معيار DIN 17100 في يوليو 2004. المعيار الحالي هو EN 10025-2 (للفولاذ الإنشائي غير المخلوط) بالإضافة إلى EN 10025-3 (للفولاذ ذي الحبيبات الدقيقة المعالج حرارياً) وEN 10025-4 (للفولاذ المدرفل حرارياً وميكانيكياً). يجوز للمصانع الاستمرار في وضع علامة DIN 17100 على المنتجات للعقود القديمة، ولكن يجب أن تُصدر الشهادة دائماً وفقاً لسلسلة EN 10025 الحالية.
س2: هل St37 هو نفسه A36؟
من الناحية العملية، نعم. يتميز الفولاذ St37-2 بحد أدنى للخضوع يبلغ 235 ميجا باسكال، وهو قريب جدًا من الفولاذ ASTM A36 (250 ميجا باسكال). التركيب الكيميائي متقارب بشكل عام، مع حدود مماثلة للكربون والمنغنيز والعناصر النزرة. يُعتبران متكافئين في معظم تطبيقات اللحام الإنشائي العامة. وللمقارنة بشكل أدق، يتميز الفولاذ A36 بحدود فسفور أكثر صرامة (0.030% كحد أقصى).
س3: هل يمكن لحام الفولاذ St60-2؟
مع مراعاة الاحتياطات اللازمة. يحتوي الفولاذ St60-2 على نسبة كربون أعلى من الفولاذين St37 وSt52، لذا يتطلب تسخينًا مسبقًا (150-250 درجة مئوية حسب السماكة)، وأقطابًا كهربائية منخفضة الهيدروجين (E7018 أو ما يعادلها)، ومعالجة لتخفيف الإجهاد بعد اللحام في التطبيقات الحساسة. أما بالنسبة للهياكل الملحومة السميكة، فمن الأفضل عادةً استبداله بالفولاذ S355J2.
س4: ماذا عن St33؟
كانت مادة St33 الأقل مقاومةً في معيار DIN 17100، حيث بلغ حدّها الأدنى للخضوع 185 ميجا باسكال فقط. وقد شاع استخدامها في الأقواس البسيطة والهياكل الخفيفة والأجزاء غير الإنشائية. لا يوجد مكافئ مباشر لها في معيار EN 10025؛ وللاستخدامات الحديثة، يُنصح باستخدام S235JR أو DC01 (للأجزاء المشكلة على البارد).
أخطاء شائعة عند تحديد سلسلة DIN 17100 St
الخطأ الأكثر شيوعًا هو طلب "St52" بدون حرف فئة الجودة. فـ "St52" بدون -3 قد تعني St52-3 أو St52-4 أو St52-4 (الأخيرتان غير شائعتين ولكنهما لا تزالان موجودتين في بعض المخططات القديمة). الخيار الافتراضي لمعظم المصانع الصينية المصدرة إلى أوروبا هو St52-3، وهو خيار ممتاز للاستخدامات الهيكلية العامة مع اختبار شاربي عند -20 درجة مئوية ≥ 27 جول. إذا كان الجزء سيتعرض لأحمال صدمية عند -40 درجة مئوية أو أعلى، فاطلب St52-4 أو St52-3N مع درفلة مُعَدَّلة واختبار شاربي عند -40 درجة مئوية ≥ 27 جول. احرص دائمًا على ذكر حرف فئة الجودة في أمر الشراء.
الخطأ الثاني هو إغفال عملية إزالة الأكسدة. يميز معيار DIN 17100 بين الأنواع U (مُحَدَّد الحواف، غير مُزال الأكسدة)، و R (مُعالَج، مُزال الأكسدة بالكامل)، و RR (مُعالَج خصيصًا، مُعالَج بدقة عالية). جميع الدرجات الحديثة التي خلفت معيار EN 10025 (S235 / S275 / S355) مُعالَجة بالكامل بدقة عالية، لذا لم يعد رمز U / R / RR مستخدمًا. إذا كان الرسم الهندسي الخاص بك لا يزال يحمل الرمز "St37-2 U"، فمن المحتمل أنك تنظر إلى رسم يعود لما قبل عام 1993؛ اطلب من المكتب الهندسي تحديثه إلى EN 10025-2 S235JR لتجنب تقديم المصنع عرض سعر بناءً على طريقة قديمة.
الخطأ الثالث هو الخلط بين معايير التفاوت الكيميائي DIN 17100 و EN 10025-2. يستخدم النظامان نطاقات مختلفة قليلاً للمنجنيز في سبائك S235 و S275 و S355. يسمح معيار EN 10025-2:2019 بنسبة منجنيز تصل إلى 1.40% في S275 و S355، بينما حدد معيار DIN 17100 القديم St44-3 / St52-3 نسبة المنجنيز بـ 1.20%. ستلتزم شهادة اختبار المصنع (EN 10204 3.1) دائمًا بالمعيار الذي تكتبه في طلب الشراء. إذا كتبت "S275JR وفقًا لمعيار EN 10025-2"، فستحصل على نطاق المنجنيز الحديث؛ أما إذا كتبت "St44-3 وفقًا لمعيار DIN 17100"، فسيلتزم المصنع بالنطاق الأضيق وقد يفرض رسومًا إضافية بسيطة.
ملاحظات حول المعالجة الحرارية والتشكيل واللحام لسلسلة St
تُجرى عملية التشكيل الساخن لسبائك الفولاذ St37 وSt44 وSt52 عند درجات حرارة تتراوح بين 880 و1050 درجة مئوية؛ وكلما انخفضت نسبة الكربون، اتسع نطاق التشكيل الساخن. يمكن ثني سبيكة St37 على الساخن عند 850 درجة مئوية دون حدوث تشققات؛ بينما تحتاج سبيكة St52-3 إلى البقاء فوق 900 درجة مئوية لتجنب العمل في منطقة الطورين الأوستنيتي والفريتي، والتي تُنتج حبيبات ثنائية خشنة بعد التبريد. يتطلب التشكيل البارد لألواح St44-3 وSt52-3 التي يزيد سمكها عن 16 مم نصف قطر انحناء أدنى يبلغ 3 أضعاف سمك St52-3 وضعفين لسمك St44-3؛ أما أنصاف الأقطار الأصغر فتتطلب تخفيف الإجهاد عند 600 درجة مئوية بعد التشكيل. يمكن تشكيل سبيكة St37 على البارد حتى نصف قطر 1.5 ضعف سمكها دون أي مشكلة لسمك يصل إلى 20 مم.
تُستخدم في لحام سلسلة الفولاذ St ممارسات اللحام القياسية للفولاذ الكربوني. يُلحم الفولاذان St37 وSt44-3 باستخدام أقطاب كهربائية سليلوزية (E6010 / E7010) أو أقطاب كهربائية منخفضة الهيدروجين (E7018) دون تسخين مسبق للسماكات التي تصل إلى 20 مم. أما الفولاذ St52-3 الذي يزيد سمكه عن 20 مم، فيتطلب تسخينًا مسبقًا إلى 100 درجة مئوية واستخدام أقطاب كهربائية منخفضة الهيدروجين. بينما يتطلب الفولاذان St60 وSt70 تسخينًا مسبقًا إلى 150 درجة مئوية ومعالجةً لاحقةً للحام لتخفيف الإجهاد عند 600 درجة مئوية. تبلغ نسبة التباين الكهروكيميائي (CEV) للفولاذ St52-3 حوالي 0.40 - 0.45%، وللفولاذ St60 حوالي 0.50 - 0.55%، وللفولاذ St70 أكثر من 0.60%. يتميز الفولاذ الحديث EN 10025-2 S355J2 مع التحكم في نسبة المنغنيز والسبائك الدقيقة بنسبة CEV تبلغ 0.38 - 0.42٪، وهو أفضل قليلاً من الفولاذ القديم St52-3، ولهذا السبب لم تعد المصانع توصي بتسمية DIN 17100 للتصاميم الجديدة.
تُجرى عملية التطبيع للفولاذ St52-3 وSt60 عند درجة حرارة 900-940 درجة مئوية لمدة 30 دقيقة لكل 25 مم من السماكة، ثم يُترك ليبرد في الهواء. أما عملية التلدين لتخفيف الإجهاد فتُجرى عند درجة حرارة 600-650 درجة مئوية لمدة ساعة واحدة لكل 25 مم. نادرًا ما يُجرى تطبيع الفولاذ St37 وSt44 لأن محتواهما من الكربون منخفض جدًا بحيث لا يُحقق فائدة تُذكر. إذا كانت المواصفات الهندسية تتطلب حالة التطبيع، فيُرجى ذكر ذلك دائمًا في أمر الشراء؛ حيث سيضيف المصنع حينها 4-7% إلى السعر و2-3 أسابيع إلى وقت التسليم.
كيفية تحويل مراجع DIN 17100 القديمة على الرسومات القديمة
إذا كنت تُحدّث رسمًا هندسيًا ألمانيًا من ثمانينيات القرن الماضي يُشير إلى St37 أو St44 أو St52 أو St60 أو St70، فإليك المكافئ الحديث وفقًا للمعيار EN 10025 لاستخدامه في المراجعة الجديدة: St37-2 → S235JR ، St44-2 → S275JR ، St44-3 → S275J2 ، St52-3 → S355J2، St60-2 → E295 ، St70-2 → E335 . تتطابق الخواص الميكانيكية ضمن نطاق 5-10 ميجا باسكال في مقاومة الخضوع ومقاومة الشد؛ ويُلبّي معيار شاربي أو يتجاوزه معيار EN 10025. حدّث المرجع القياسي وتعيين الدرجة في عنوان الرسم، وأضف ملاحظة مراجعة: "أُعيد تعيينه إلى EN 10025-2:2019؛ تم استبدال الدرجة الأصلية DIN 17100 StXX-X."
بالنسبة للألواح التي يزيد سمكها عن 16 مم، يتيح لك معيار EN 10025-2 الحديث خيار التسليم إما بالدرفلة المُعَدَّلة (+N) أو بالدرفلة المُعَدَّلة (+AR) . بينما كان معيار DIN 17100 يقتصر على التسليم بالدرفلة المُعَدَّلة، فإن خيار الدرفلة المُعَدَّلة يُعدّ ترقية مجانية وفقًا لمعيار EN، ويُنتج حبيبات أدق. سيصدر المصنع شهادة مطابقة المواد (MTC) وفقًا لمعيار EN 10204 3.1، مع الإشارة إلى معيار EN 10025-2:2019. في حال طلب العميل شهادة مطابقة لمعيار DIN 17100، يُمكن للمصنع إصدار شهادة مطابقة مواد (MTC) مزدوجة المرجع (EN 10025-2 / DIN 17100) عند الطلب دون أي تكلفة إضافية، مع العلم أن القيم الكيميائية والميكانيكية ستتوافق مع معيار EN.
لوح مكافئ للمعيار EN 10025 / DIN 17100 من شركة هواشيا ستيل
تُوفر شركة هواشيا ستيل منتجات حديثة تُعادل معايير EN 10025 لأنواع الصلب St37 وSt44 وSt52 وSt60، بما في ذلك ألواح وصفائح ومقاطع S235JR وS275JR وS355J2 وE295، مع شهادة EN 10204 3.1 / 3.2 وعلامة DIN/EN مزدوجة عند الطلب. أخبرنا بالنوع والسماكة والكمية المطلوبة، وسنرسل لك عرض سعر مباشر من المصنع خلال 24 ساعة.
درجات الفولاذ الكربوني DIN 17100 St37 / St44 / St52 / St60: مقارنة تاريخية
إذا سبق لك طلب فولاذ إنشائي ألماني الصنع، أو إصلاح معدات صناعية قديمة، أو الاطلاع على رسومات هندسية أوروبية قديمة، فلا بد أنك صادفت تصنيف سلسلة St : St37 و St44 و St52 و St60 . تم تحديد هذه الدرجات وفقًا للمعيار الألماني DIN 17100 بين عامي 1957 وأوائل الألفية الثانية، ولا تزال تظهر على آلاف اللوحات التعريفية والرسومات والمواصفات الفنية، وحتى في بعض كتالوجات مصانع الصلب الحالية. منذ عام 2004، حلت محلها سلسلة EN 10025 الأوروبية ، لكن درجات DIN 17100 لم تنقرض، إذ لا تزال تُنتج لقطع الغيار والتحديثات وأسواق الآلات التراثية، وخاصة في ألمانيا والنمسا وسويسرا وهولندا وإيطاليا. يُعد فهم العلاقة بين St37 وSt44 وSt52 وSt60 وخلفائها من المعايير الأوروبية أمرًا بالغ الأهمية لأي مستورد أو موزع أو مهندس صيانة يعمل مع المعدات الأوروبية القديمة.
1. ما هو معيار DIN 17100؟
كان معيار DIN 17100 المعيار الوطني الألماني لـ"الفولاذ المستخدم في الإنشاءات العامة" - وهو فولاذ عالي الجودة غير مخلوط، تتراوح مقاومته للشد من 185 ميجا باسكال (St33) إلى 360 ميجا باسكال (St70). صدر هذا المعيار لأول مرة عام 1957، وتم تنقيحه عدة مرات. صنف المعيار الفولاذ بناءً على "الحد الأدنى المضمون لمقاومة الشد" المُعبر عنه بوحدة كجم/مم²، ومن هنا جاءت أرقام St (St37 = الحد الأدنى لمقاومة الشد 37 كجم/مم² ≈ 363 ميجا باسكال وقت كتابة هذا النص). عندما انضمت ألمانيا إلى جهود التقييس الأوروبية، تم سحب معيار DIN 17100 في يوليو 2004، واستُبدل بالمعيار الموحد EN 10025-2 (الفولاذ الإنشائي غير المخلوط) . لا تزال بعض المصانع تضع علامات DIN وEN على الألواح والقضبان للعقود القديمة.
2. الخواص الميكانيكية لـ St37 و St44 و St52 و St60
يلخص الجدول أدناه الخصائص الميكانيكية النموذجية كما نُشرت في آخر مراجعة (1980) للمعيار DIN 17100. لاحظ أن الأرقام أكثر تحفظًا بقليل من درجات EN 10025-2 المكافئة - فقد شددت المعايير الأوروبية مراقبة الجودة وسمحت بممارسات مصانع أكثر صرامة.
| الدرجة (DIN 17100) | الخضوع (ميجا باسكال، t ≤ 16 مم) | الشد (ميغاباسكال) | استطالة (٪) | مكافئ للمعيار EN 10025-2 |
|---|---|---|---|---|
| St37-2 | ≥ 235 | ٢٠٢٤/٢٠٢٣ | ≥ 25 | S235JR |
| St44-2 | ≥ 275 | ٢٠٢٤/٢٠٢٣ | ≥ 22 | S275JR |
| St44-3 | ≥ 275 | ٢٠٢٤/٢٠٢٣ | ≥ 22 | S275JO |
| St52-3 | ≥ 345 | ٢٠٢٤/٢٠٢٣ | ≥ 22 | S355JO / S355J2 |
| St60-2 | ≥ 335 | ٢٠٢٤/٢٠٢٣ | ≥ 16 | (لا يوجد تصنيف EN مباشر - استخدم E295 أو S355JR +1) |
| St70-2 | ≥ 365 | ٢٠٢٤/٢٠٢٣ | ≥ 11 | E360 |
أهم المراجع المتقاطعة التي يحتاجها المستورد:
- St37-2 ↔ S235JR (إن 10025-2)
- ست44-2 / ست44-3 ↔ S275JR / S275JO
- St52-3 ↔ S355JO / S355J2
- St60-2 ↔ E295 (EN 10025-2، "الفولاذ الهندسي") أو S355JR بقوة زائدة
3. مقارنة التركيب الكيميائي
استخدم معيار DIN 17100 نظام "تحليل المغرفة"، مع حدود منفصلة لتحليل المنتج. يوضح الجدول أدناه حدود تحليل المغرفة النموذجية (النسبة المئوية للكتلة).
| العنصر (الحد الأقصى %) | St37-2 | St44-2 | St52-3 | St60-2 |
|---|---|---|---|---|
| C | 0.17 | 0.21 | 0.20 | 0.23 |
| Si | - | - | 0.55 | - |
| Mn | - | - | 1.60 | - |
| P | 0.050 | 0.050 | 0.045 | 0.050 |
| S | 0.050 | 0.050 | 0.045 | 0.050 |
| N | 0.009 | 0.009 | 0.009 | 0.009 |
يُعدّ الفولاذ St52-3 الأكثر دقةً في التحكم ضمن هذه المجموعة. تُضفي إضافة المنغنيز المتعمدة (حتى 1.60%) عليه قوةً أعلى من الفولاذ St37 دون التأثير على قابليته للحام. أما الفولاذ St60-2، فيحتوي على أعلى نسبة من الكربون في المجموعة، مما يحدّ من قابليته للحام ويجعله أكثر ملاءمةً للهندسة الميكانيكية من استخدامه في الهياكل الملحومة العامة.
4. تطبيق النقاط 37، 44، 52، و60 عمليًا
على الرغم من سحب معيار DIN 17100 رسميًا في عام 2004، إلا أن لكل درجة منه مكانتها في الصناعة:
- St37-2 استُخدمت في الهياكل الملحومة العامة، وإطارات المباني الخفيفة، ودعامات السيور الناقلة، والآلات الزراعية، والأقواس. ستجدها اليوم في أدوات الآلات القديمة، والرافعات الصناعية الألمانية الصنع، ورسومات أحواض بناء السفن القديمة. المكافئ الحديث: S235JR.
- ست44-2 / ست44-3 استُخدمت هذه المادة في الهياكل الملحومة ذات الأحمال العالية، وهياكل الشاحنات، وعربات السكك الحديدية. يضمن اللاحق -3 (St44-3) مقاومة الصدمات عند درجة حرارة 0 مئوية. المكافئ الحديث: S275JR / S275JO.
- St52-3 كان هذا النوع من الفولاذ هو المعيار القياسي للهياكل الملحومة عالية المقاومة: الجسور، والرافعات المتنقلة، ومعدات الحفر، وأجزاء أوعية الضغط. وقد جعلته مقاومته للشد البالغة 345 ميجا باسكال واستطالته البالغة 22% الخيار الأمثل في ألمانيا لعقود. المكافئ الحديث: S355J2 (أو S355JO للخدمة في درجة حرارة الغرفة).
- St60-2 استُخدمت هذه التقنية للمكونات عالية القوة حيث يكون اللحام محدودًا: مثل الأعمدة والمحاور والتروس وهياكل الآلات والأجزاء الهندسية. المكافئ الحديث لها: E295 للاستخدام الهندسي، أو S355J2 عند الحاجة إلى اللحام.
5. St52-3 — الدرجة الأكثر تحديدًا على نطاق واسع
من بين الأنواع الأربعة، يستحق الفولاذ St52-3 الاهتمام الأكبر لأنه لا يزال يُستخدم في آلاف طلبات عروض الأسعار الحالية من الأسواق الناطقة بالألمانية. يتميز هذا النوع بحد أدنى لقوة الخضوع يبلغ 345 ميجا باسكال، ونطاق قوة شد يتراوح بين 490 و630 ميجا باسكال، واستطالة دنيا تبلغ 22%، وضمان مقاومة للصدمات يصل إلى 27 جول عند درجة حرارة 0 مئوية. يشير الرقم "3" في نهاية المواصفات إلى ملاءمته للتشكيل على البارد واللحام.
البديل الحديث: EN 10025-2 S355J2 (27 جول عند -20 درجة مئوية) أو S355JO (27 جول عند 0 درجة مئوية، وهي مطابقة مباشرة لدرجة الحرارة). يمكن استخدام كلا النوعين بالتبادل في جميع حالات التحميل الساكنة والديناميكية تقريبًا. إذا كان الرسم الخاص بك يشير إلى "St52-3 وفقًا للمعيار DIN 17100"، فإن أبسط مواصفات حديثة هي S355J2 أو S355JO وفقًا للمعيار EN 10025-2.
6. ملاحظات اللحام لسلسلة St
يسهل لحام الفولاذين St37-2 وSt44-3 باستخدام الأقطاب الكهربائية التقليدية (E6013 / E7018). كما يسهل لحام الفولاذ St52-3 عندما يكون مكافئ الكربون أقل من 0.45%، مع تسخين مسبق يتراوح بين 50 و100 درجة مئوية للصفائح السميكة. أما الفولاذ St60-2 فيتطلب تسخينًا مسبقًا يتراوح بين 150 و200 درجة مئوية، بالإضافة إلى تخفيف الإجهاد بعد اللحام للمكونات الحساسة. في حالة اللحام المختلط بين درجات الفولاذ St (على سبيل المثال، لحام عمود St60-2 في إطار St52-3)، يُنصح باستخدام إجراءات اللحام الخاصة بالدرجة الأكثر تطلبًا.
7. مصادر درجات DIN 17100 اليوم
على الرغم من سحب المعيار، لا تزال المصانع الصينية والهندية والتركية تنتج درجات مماثلة للتصدير. إليك الطريقة الأكثر موثوقية عند الحاجة إلى استبدال قطعة غيار قديمة من سلسلة St:
- اطلب ما يعادلها في EN — St37-2 كـ S235JR، St44-3 كـ S275JO، St52-3 كـ S355J2، St60-2 كـ E295.
- طلب شهادة EN 10204 3.1 ميل يتضمن ذلك تحديد رمز EN، والتحليل الكيميائي، والخصائص الميكانيكية، ونتائج اختبار الصدمات، وعلامة CE.
- في حالة ذكر الرسم الأصلي "St52-3" بشكل صارم، أضف ملاحظة إلى الشهادة: "مكافئ لـ DIN 17100 St52-3 (معيار مسحوب)" حتى يتمكن المفتش المستلم من التحقق من المرجع القديم.
- بالنسبة للعملاء الناطقين باللغة الألمانية، ستقوم بعض المصانع بوضع علامة على الصفيحة أو القضيب تتضمن كلاً من درجة EN ودرجة DIN بين قوسين - اطلب هذا عند الطلب.
8. الأخطاء الشائعة عند تحديد سلسلة St
- طلب "St37" بدون اللاحقة "-2" أو "-3" - الدرجة الأساسية فضفاضة للغاية بحيث لا تتأهل للعديد من اللحامات الحديثة.
- لا يمكن مساواة St52-3 بـ ASTM A572 Gr.50 بالاسم فقط، فالتركيب الكيميائي وضمان مقاومة الصدمات مختلفان. لا يشترط معيار شاربي في A572 Gr.50 بشكل افتراضي.
- شراء St60-2 ولحامه بنفس إجراء St37 - يكاد يكون من المؤكد حدوث تشقق في منطقة التأثير الحراري.
- قبول عبارة "DIN 17100" في شهادة التسليم لعام 2020 وما بعده دون التحقق من أن التركيب الكيميائي الفعلي يفي بمعيار EN 10025-2 - لا تزال بعض المصانع تطبع المعيار القديم للعملاء القدامى دون إجراء الاختبارات المطلوبة وفقًا لمعيار EN.
- تخزين ألواح St37 / St44 / St52 في ظروف ساحلية بدون طبقة أساسية - طبقة المطحنة ليست حماية من التآكل.
الأسئلة الشائعة
س1: هل لا يزال معيار DIN 17100 ساري المفعول؟
لا، تم سحب معيار DIN 17100 في يوليو 2004. المعيار الحالي هو EN 10025-2 (للفولاذ الإنشائي غير المخلوط) بالإضافة إلى EN 10025-3 (للفولاذ ذي الحبيبات الدقيقة المعالج حرارياً) وEN 10025-4 (للفولاذ المدرفل حرارياً وميكانيكياً). يجوز للمصانع الاستمرار في وضع علامة DIN 17100 على المنتجات للعقود القديمة، ولكن يجب أن تُصدر الشهادة دائماً وفقاً لسلسلة EN 10025 الحالية.
س2: هل St37 هو نفسه A36؟
من الناحية العملية، نعم. يتميز الفولاذ St37-2 بحد أدنى للخضوع يبلغ 235 ميجا باسكال، وهو قريب جدًا من الفولاذ ASTM A36 (250 ميجا باسكال). التركيب الكيميائي متقارب بشكل عام، مع حدود مماثلة للكربون والمنغنيز والعناصر النزرة. يُعتبران متكافئين في معظم تطبيقات اللحام الإنشائي العامة. وللمقارنة بشكل أدق، يتميز الفولاذ A36 بحدود فسفور أكثر صرامة (0.030% كحد أقصى).
س3: هل يمكن لحام الفولاذ St60-2؟
مع مراعاة الاحتياطات اللازمة. يحتوي الفولاذ St60-2 على نسبة كربون أعلى من الفولاذين St37 وSt52، لذا يتطلب تسخينًا مسبقًا (150-250 درجة مئوية حسب السماكة)، وأقطابًا كهربائية منخفضة الهيدروجين (E7018 أو ما يعادلها)، ومعالجة لتخفيف الإجهاد بعد اللحام في التطبيقات الحساسة. أما بالنسبة للهياكل الملحومة السميكة، فمن الأفضل عادةً استبداله بالفولاذ S355J2.
س4: ماذا عن St33؟
كانت مادة St33 الأقل مقاومةً في معيار DIN 17100، حيث بلغ حدّها الأدنى للخضوع 185 ميجا باسكال فقط. وقد شاع استخدامها في الأقواس البسيطة والهياكل الخفيفة والأجزاء غير الإنشائية. لا يوجد مكافئ مباشر لها في معيار EN 10025؛ وللاستخدامات الحديثة، يُنصح باستخدام S235JR أو DC01 (للأجزاء المشكلة على البارد).
أخطاء شائعة عند تحديد سلسلة DIN 17100 St
الخطأ الأكثر شيوعًا هو طلب "St52" بدون حرف فئة الجودة. فـ "St52" بدون -3 قد تعني St52-3 أو St52-4 أو St52-4 (الأخيرتان غير شائعتين ولكنهما لا تزالان موجودتين في بعض المخططات القديمة). الخيار الافتراضي لمعظم المصانع الصينية المصدرة إلى أوروبا هو St52-3، وهو خيار ممتاز للاستخدامات الهيكلية العامة مع اختبار شاربي عند -20 درجة مئوية ≥ 27 جول. إذا كان الجزء سيتعرض لأحمال صدمية عند -40 درجة مئوية أو أعلى، فاطلب St52-4 أو St52-3N مع درفلة مُعَدَّلة واختبار شاربي عند -40 درجة مئوية ≥ 27 جول. احرص دائمًا على ذكر حرف فئة الجودة في أمر الشراء.
الخطأ الثاني هو إغفال عملية إزالة الأكسدة. يميز معيار DIN 17100 بين الأنواع U (مُحَدَّد الحواف، غير مُزال الأكسدة)، و R (مُعالَج، مُزال الأكسدة بالكامل)، و RR (مُعالَج خصيصًا، مُعالَج بدقة عالية). جميع الدرجات الحديثة التي خلفت معيار EN 10025 (S235 / S275 / S355) مُعالَجة بالكامل بدقة عالية، لذا لم يعد رمز U / R / RR مستخدمًا. إذا كان الرسم الهندسي الخاص بك لا يزال يحمل الرمز "St37-2 U"، فمن المحتمل أنك تنظر إلى رسم يعود لما قبل عام 1993؛ اطلب من المكتب الهندسي تحديثه إلى EN 10025-2 S235JR لتجنب تقديم المصنع عرض سعر بناءً على طريقة قديمة.
الخطأ الثالث هو الخلط بين معايير التفاوت الكيميائي DIN 17100 و EN 10025-2. يستخدم النظامان نطاقات مختلفة قليلاً للمنجنيز في سبائك S235 و S275 و S355. يسمح معيار EN 10025-2:2019 بنسبة منجنيز تصل إلى 1.40% في S275 و S355، بينما حدد معيار DIN 17100 القديم St44-3 / St52-3 نسبة المنجنيز بـ 1.20%. ستلتزم شهادة اختبار المصنع (EN 10204 3.1) دائمًا بالمعيار الذي تكتبه في طلب الشراء. إذا كتبت "S275JR وفقًا لمعيار EN 10025-2"، فستحصل على نطاق المنجنيز الحديث؛ أما إذا كتبت "St44-3 وفقًا لمعيار DIN 17100"، فسيلتزم المصنع بالنطاق الأضيق وقد يفرض رسومًا إضافية بسيطة.
ملاحظات حول المعالجة الحرارية والتشكيل واللحام لسلسلة St
تُجرى عملية التشكيل الساخن لسبائك الفولاذ St37 وSt44 وSt52 عند درجات حرارة تتراوح بين 880 و1050 درجة مئوية؛ وكلما انخفضت نسبة الكربون، اتسع نطاق التشكيل الساخن. يمكن ثني سبيكة St37 على الساخن عند 850 درجة مئوية دون حدوث تشققات؛ بينما تحتاج سبيكة St52-3 إلى البقاء فوق 900 درجة مئوية لتجنب العمل في منطقة الطورين الأوستنيتي والفريتي، والتي تُنتج حبيبات ثنائية خشنة بعد التبريد. يتطلب التشكيل البارد لألواح St44-3 وSt52-3 التي يزيد سمكها عن 16 مم نصف قطر انحناء أدنى يبلغ 3 أضعاف سمك St52-3 وضعفين لسمك St44-3؛ أما أنصاف الأقطار الأصغر فتتطلب تخفيف الإجهاد عند 600 درجة مئوية بعد التشكيل. يمكن تشكيل سبيكة St37 على البارد حتى نصف قطر 1.5 ضعف سمكها دون أي مشكلة لسمك يصل إلى 20 مم.
تُستخدم في لحام سلسلة الفولاذ St ممارسات اللحام القياسية للفولاذ الكربوني. يُلحم الفولاذان St37 وSt44-3 باستخدام أقطاب كهربائية سليلوزية (E6010 / E7010) أو أقطاب كهربائية منخفضة الهيدروجين (E7018) دون تسخين مسبق للسماكات التي تصل إلى 20 مم. أما الفولاذ St52-3 الذي يزيد سمكه عن 20 مم، فيتطلب تسخينًا مسبقًا إلى 100 درجة مئوية واستخدام أقطاب كهربائية منخفضة الهيدروجين. بينما يتطلب الفولاذان St60 وSt70 تسخينًا مسبقًا إلى 150 درجة مئوية ومعالجةً لاحقةً للحام لتخفيف الإجهاد عند 600 درجة مئوية. تبلغ نسبة التباين الكهروكيميائي (CEV) للفولاذ St52-3 حوالي 0.40 - 0.45%، وللفولاذ St60 حوالي 0.50 - 0.55%، وللفولاذ St70 أكثر من 0.60%. يتميز الفولاذ الحديث EN 10025-2 S355J2 مع التحكم في نسبة المنغنيز والسبائك الدقيقة بنسبة CEV تبلغ 0.38 - 0.42٪، وهو أفضل قليلاً من الفولاذ القديم St52-3، ولهذا السبب لم تعد المصانع توصي بتسمية DIN 17100 للتصاميم الجديدة.
تُجرى عملية التطبيع للفولاذ St52-3 وSt60 عند درجة حرارة 900-940 درجة مئوية لمدة 30 دقيقة لكل 25 مم من السماكة، ثم يُترك ليبرد في الهواء. أما عملية التلدين لتخفيف الإجهاد فتُجرى عند درجة حرارة 600-650 درجة مئوية لمدة ساعة واحدة لكل 25 مم. نادرًا ما يُجرى تطبيع الفولاذ St37 وSt44 لأن محتواهما من الكربون منخفض جدًا بحيث لا يُحقق فائدة تُذكر. إذا كانت المواصفات الهندسية تتطلب حالة التطبيع، فيُرجى ذكر ذلك دائمًا في أمر الشراء؛ حيث سيضيف المصنع حينها 4-7% إلى السعر و2-3 أسابيع إلى وقت التسليم.
كيفية تحويل مراجع DIN 17100 القديمة على الرسومات القديمة
إذا كنت تُحدّث رسمًا هندسيًا ألمانيًا من ثمانينيات القرن الماضي يُشير إلى St37 أو St44 أو St52 أو St60 أو St70، فإليك المكافئ الحديث وفقًا للمعيار EN 10025 لاستخدامه في المراجعة الجديدة: St37-2 → S235JR ، St44-2 → S275JR ، St44-3 → S275J2 ، St52-3 → S355J2، St60-2 → E295 ، St70-2 → E335 . تتطابق الخواص الميكانيكية ضمن نطاق 5-10 ميجا باسكال في مقاومة الخضوع ومقاومة الشد؛ ويُلبّي معيار شاربي أو يتجاوزه معيار EN 10025. حدّث المرجع القياسي وتعيين الدرجة في عنوان الرسم، وأضف ملاحظة مراجعة: "أُعيد تعيينه إلى EN 10025-2:2019؛ تم استبدال الدرجة الأصلية DIN 17100 StXX-X."
بالنسبة للألواح التي يزيد سمكها عن 16 مم، يتيح لك معيار EN 10025-2 الحديث خيار التسليم إما بالدرفلة المُعَدَّلة (+N) أو بالدرفلة المُعَدَّلة (+AR) . بينما كان معيار DIN 17100 يقتصر على التسليم بالدرفلة المُعَدَّلة، فإن خيار الدرفلة المُعَدَّلة يُعدّ ترقية مجانية وفقًا لمعيار EN، ويُنتج حبيبات أدق. سيصدر المصنع شهادة مطابقة المواد (MTC) وفقًا لمعيار EN 10204 3.1، مع الإشارة إلى معيار EN 10025-2:2019. في حال طلب العميل شهادة مطابقة لمعيار DIN 17100، يُمكن للمصنع إصدار شهادة مطابقة مواد (MTC) مزدوجة المرجع (EN 10025-2 / DIN 17100) عند الطلب دون أي تكلفة إضافية، مع العلم أن القيم الكيميائية والميكانيكية ستتوافق مع معيار EN.
لوح مكافئ للمعيار EN 10025 / DIN 17100 من شركة هواشيا ستيل
تُوفر شركة هواشيا ستيل منتجات حديثة تُعادل معايير EN 10025 لأنواع الصلب St37 وSt44 وSt52 وSt60، بما في ذلك ألواح وصفائح ومقاطع S235JR وS275JR وS355J2 وE295، مع شهادة EN 10204 3.1 / 3.2 وعلامة DIN/EN مزدوجة عند الطلب. أخبرنا بالنوع والسماكة والكمية المطلوبة، وسنرسل لك عرض سعر مباشر من المصنع خلال 24 ساعة.